亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

首要原则:本质安全设计 工艺与产品在设计工况下必须安全。选用耐用、无毒、可靠材料;建立全流程质量控制体系(来料/制程/终检),将风险消除在设计阶段。 约束驱动的工艺综合 已知:产品设计图、产量目标、尺寸规格、成本上限 → 依据生产理论(制造/储存/物流/包装一体化)综合确定工艺路线、设备选型、工装夹具、人员编制、节拍时间。 材料在制造应力下的行为演变 热/冷/压应力可改变材料微观组织与宏观性能(强化/脆化/应力腐蚀) 制造环境可能引入污染源(油污、金属屑、离子残留) 设计阶段必须验证:材料经工艺后是否仍满足产品功能寿命要求 质量控制三道防线 源头:原材料入厂检验(COA 复核、关键
核心工艺四大步骤 混合/造粒:原料药与辅料均匀分散。粉末直接混合均匀度不足时,采用湿法/干法造粒强化流动性与压缩性 润滑:硬脂酸镁等润滑剂减少模壁摩擦,防止粘冲、顶裂 压片:预压 + 主压(50–500 ms 高速),控制重量差异、硬度、崩解时限、片缺/裂片缺陷 薄膜包衣:多糖/聚合物包衣保护药物、掩味、缓释/肠溶、延长货架期,减少胃肠道刺激 造粒工艺深度对比 | 维度 | 湿法造粒 | 干法造粒 | |------|----------|----------| | 粘合剂 | 有机/水溶液 | 无(压实成团) | | 颗粒大小 | 较大 | 较小 | | 成本 | 较高 | 较低 |
岗位定位与招聘渠道 质量保证技术员(QA Technician)负责检验优化全流程,确保产品/服务符合企业标准与法规要求。招聘渠道:行业垂直招聘网、专业猎头、行业协会推荐、内部推荐、校企合作。 资质画像构建:合理设定门槛 行业知悉度:医药需懂 FDA/GMP,汽车需懂 IATF 16949,食品需懂 HACCP/ISO 22000 必备认证:ASQ CQE/CQT、行业特定认证(如 FDA 相关)、内审员资格 经验匹配:非管理岗,重实操经验(2–5 年),而非资历堆砌 简历筛选与面试实战 简历关键词匹配:SOP 编写、不合格品处置(NC/MRB)、CAPA 推进、供应商审核、计量器具
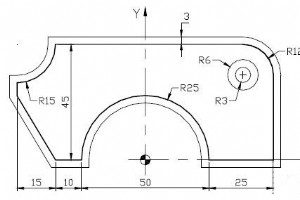
工艺原理与适用材料 光化学加工(Photochemical Machining, PCM)利用光刻胶抗蚀层保护图形区域,酸/碱蚀刻剂选择性溶解裸露金属,实现薄板金属(铝、黄铜、铜、镍、银、不锈钢等)的高精度平面微细加工。最早可追溯至柠檬酸蚀刻的古老工艺,现代结合 CAD/CAM 实现数字化全流程。 核心工艺流程 设计输出:CAD 绘图 → 排版拼版 → 激光绘图机输出 Mylar 基聚酯膜光刻胶片(Phototool) 前处理:金属板脱脂、水洗、烘干,确保膜层附着力 贴膜/曝光:干膜热压或湿膜浸涂烘干 → 紫外光曝光定影图形 显影:碱性显影液溶解未曝光区膜层,露出待蚀刻金属 蚀刻:输送带通
工艺定义与核心价值 卷材分切是将大卷母卷经横向切割分成多卷窄幅成品的工业工艺。相比分别生产小卷,显著降低换卷停机、提高设备利用率、实现规格柔性定制,广泛用于胶带、薄膜、纸张、薄板金属等卷材加工。 设备能力边界与操作要点 机幅宽度/直径决定最大母卷规格 操作流程:装卷锁紧 → 设定参数(宽度、张力、刀型) → 自动分切收卷 精度关键:张力闭环控制、刀具几何精度、纠偏系统响应速度 应用材料谱系 软性材料(BOPP/PET/PE 薄膜、压敏胶带、纸张)为主流;配备剪切/压碎刀具可扩展至金属箔、薄钢带等硬质卷材。 商业模式灵活性 自建产线:大批量、高保密、长周期订单 外包分切:中小企业规避
核心化学原理 主矿方铅矿(PbS)经两步反应得纯铅: 焙烧氧化:PbS + O₂ → PbO + SO₂↑ 还原熔炼:PbO + C(焦炭/木炭)→ Pb↓ + CO↑,高温还原气氛中碳夺氧,得熔融铅 八千年冶炼史演进 新石器晚期:土耳其最早遗址,露天炉/坩埚,木炭还原高品位矿 古文明广泛应用:美索不达米亚、波斯、埃及出土铅管;罗马帝国大规模供水铅管网 原始冶炼遗留污染:无环保措施,遗址土壤铅超标持续至今 现代工业冶炼:鼓风炉/回转炉 + 环保集成 矿石 + 焦炭 + 石灰石配料,熔融铅沉底,渣浮上,分层收集 烟气脱硫、粉尘捕集、渣渣重金属稳定化,副产品(银、金、硫酸)回收创收
标准定位与适用范围 ISO 13485 专为医疗器械行业制定,涵盖设计开发、生产制造、安装服务、全生命周期质量管理。取代 EN 46001、EN 46002、ISO 13488 三旧标准,常与 ISO 9001 配合实施但非强制。 双轨并行:制造端与管理端 制造与设计规范 明确合格/不合格判定准则,杜绝违法违规产品流入临床 标准化设计接口,便于医生跨品牌/代际设备无缝切换 管理层职责与体系要求 灭菌追溯、植入器械检验、有效性验证、全周期风险管理 设立质量职责清单,将“检查设备”制度化为管理层法定责任 与 ISO 9001 的区别与协同 ISO 13485 侧重“获取并维持合规质
价格跨度与分级逻辑 2011 年数据显示,入门级与旗舰级价差超 10 倍。中国产设备因人工成本优势,同配置下较欧美品牌低 30%–50%。选购前必须明确应用场景,避免过配或欠配。 四大档位详细对比 入门级(爱好者/教学) 套件自装,台面 30×30 cm – 1×1.8 m 木/铝结构,简易传动,控制器常单独购买 价格最低,精度有限,仅适合非商业轻载加工 普及级(轻工业/小批量) 台面至 1.22×2.44 m,Z 行程 ~15 cm 铝/钢结构+ 线性导轨,主轴 3–6 kW,可选吸尘 主轴类型(标准/工业级)是核心价差来源 专业级(中批量/精密加工) 重型加强床身,标配吸
原料来源与预处理 主流原料:猪皮(西方主流)、牛皮、动物骨骼。源自肉类/皮革副产品,经食用安全检验合格入厂。首道工序彻底清洗去除脂肪、毛发、肉渣,降低杂质干扰,提纯胶原蛋白提取率。 关键分解工艺:三大浸泡路线对比 | 方法 | 周期 | 适用原料 | 纯度 | 备注 | |------|------|----------|------|------| | 酸法 | 1–2 天 | 猪皮最佳 | 中等 | 传统主流 | | 碱法 | 数周 | 广泛适用 | 高 | 传统骨料主力 | | 酶法 | 极短 | 新兴适用 | 极高 | 设备要求高,普及度低 | 提取与纯化:温度与 pH 的精细博
工艺原理与设备体系 CNC 原型铣削是减材制造代表工艺:三维 CAD 模型驱动高速三轴/五轴铣削中心,主轴搭载刀库,逐层切除块状材料(环氧树脂、高密度泡沫、金属、木材、层压板)成型。材料选择取决于验证阶段对细节精度、功能强度的要求;亦可作为注塑/铸造模具的正模母模。 原型验证在产品开发中的战略价值 早期发现设计缺陷,规避开模后昂贵修模成本 功能测试、人因评估、投资人路演、市场预研同步推进 缩短上市周期,降低整体开发风险 工艺流程数字化链路 CAD 建模 → CAM 编程/刀路优化 → 后处理生成 G 代码 → 机床自动加工 → 后处理(去毛刺、表面处理)→ 尺寸检测/功能测试。 服务
选型核心决策维度 彩色印刷工艺直接影响企业运营成本与客户体验,需综合权衡:操作易用性、色彩饱和度、月印量适配性、烫印/凸印需求。 主流工艺对比矩阵 | 工艺类型 | 操作难度 | 色彩饱和度 | 适用印量 | 典型应用 | |----------|----------|------------|----------|----------| | 胶印 | 高(调墨、制版、试印) | 极高 | 大批量 | 画册、包装、商业印刷 | | 喷墨 | 低(一键输出) | 高 | 中小批量 | 照片、打样、个性化定制 | | 激光 | 低 | 高 | 中批量 | 办公文档、标签
主流工艺:异丙苯法(Cumene Process) 截至 2011 年,全球 90% 以上丙酮经异丙苯法生产。核心反应:丙烯 + 苯 → 异丙苯 → 异丙苯过氧化物 → 酚 + 丙酮。每生产 1 磅酚,伴生约 0.62 磅丙酮。副产路线包括异丙醇脱氢、烃类直接加氢,占比极小。 工艺历史与产能演进 1942 年苏联 Rudolf Yurevich Uldris 首创 1949 年苏联/加拿大工业化投产 1953 年加拿大年产 8,000 吨 2002 年美国单年产量达 183.9 万吨 美国丙酮用途:75% 合成下游化学品、12% 通用溶剂、13% 胶粘剂/医药等。 异丙苯法详细工艺流程
工业设计与工业发展的辩证关系 工业设计源于工业化初期对结构化指导的需求,是工业发展的产物,亦是其催化剂。它融合技术与创意,塑造制造工厂、机械设备乃至终端产品的创新形态,推动全球化进程中的工业化增长曲线。 核心价值:从构想到量产的全链路赋能 工厂与设备设计:布局优化、人机工程、自动化集成 产品开发全周期:概念设计、原型验证、工艺工装开发、量产爬坡 跨学科整合:材料科学、制造工艺、市场洞察、品牌战略 汽车工业案例:工业设计的集大成者 汽车工业作为工业革命标志性成果,其车型概念、制造装备、原型试制至大规模量产的每一环,皆凝聚工业设计智慧。工业发展描述增长规模,工业设计则构建实现增长的产品与工
台阶螺丝结构特性 台阶螺丝(肩螺丝)在螺纹段与头部之间设有圆柱台阶,兼具定位轴承、传动连接双重功能,可直接安装滚轮、齿轮、导向皮带/缆绳、挂钩带绳,省去独立轴设计。 典型应用场景 1. 滚轮/轮组安装 适配各规格轮毂,拧入高强度基材可承载重载,广泛用于手推车、设备移动底座等。 2. 输送带/滚筒线系统 分布式安装形成虚拟滚动面,搭配带轴承滚轮可近乎消除摩擦磨损,媲美商业级动力辊道。 3. 动力传动机构 喷雾器、喷灌、施肥机等设备中,台阶螺丝替代全长钢轴支撑齿轮/链轮/传动件,简化装配、节省空间,薄润滑脂即可长效润滑。 4. 导轨与滑轨系统 门轨、抽屉滑轨的滚轮安装,结构紧凑、调试便捷
TPM 核心目标与起源 全员生产维护(Total Productive Maintenance, TPM)旨在通过全员参与的设备维护管理,实现零故障、零缺陷、零事故。1960 年代日本汽车业首创,通过预防性维护大幅降低故障率,带动日本制造业整体竞争力跃升,后被西方企业广泛采纳。 核心指标:整体设备效率(OEE) OEE 是衡量设备效率的金标准,包含可用性、性能、良品率三维度。TPM 要求:常规巡检、预防性维护、设备满负荷运转、停机时间最小化。 关键实施机制 零故障小组:技术专家与一线员工组建,早期发现并消除隐患,规避高昂修复成本。 设备寿命延长:良性维护替代频繁更换,优化资本支出。 全员
定义与核心内涵 美国商务部国际贸易管理局定义:可持续制造是指采用最小化环境负面影响、保障员工/社区/消费者安全、经济合理的工艺生产产品。需通过淘汰不可再生资源、转型清洁能源、提升生产效率等系统性变革实现。 理念演进:从忽视外部性到代际责任 传统制造忽视人与自然福祉;可持续制造强调当下改善与未来世代影响的统一,打破“需求压倒后果”的短视逻辑。 环境维度:资源与工艺双重优化 材料替代:以可再生资源替代枯竭性资源(稀土、化石基原料)。 工艺升级:高效生产减废、副产品回收再利用、清洁技术与能源替代高排放工艺。 社会维度:利益相关者共赢 利润是企业生存基础,但不可凌驾于社会责任之上。防止征占农
金属电镀概述 金属电镀是在导电表面沉积金属层,以提升耐用性、外观与导电性。广泛应用于制造、电子、珠宝等领域。主流方法包括电解镀、化学镀金、铬镀三大类。 电解镀工艺流程与原理 表面预处理:工件带负电(阴极),置入盐溶液(如氯化镍、硫酸铜)。 电解槽构建:阳极连接正极,溶液含金属离子;通电后阳极金属离子向阴极迁移还原沉积。 关键控制点:阳极材料纯度、电流密度、溶液成分、温度、搅拌均匀性直接影响镀层厚度与质量。镀层厚度正比于阳极释放的离子量。 化学镀金 无需外加电源。亚磷酸钠在水溶液中分解释放氢离子被氧化,产生负离子在工件表面还原沉积极薄金层,适合复杂形状件均匀镀覆。 硬铬镀 在硬化钢件(
什么是压光抛光? 压光抛光是利用热压使材料与光滑金属表面接触,形成光亮表面的精加工工艺。广泛应用于塑料片材、织物混纺等材料,赋予产品均匀光泽。 核心工艺参数 关键在于精准控制压力与温度: 塑料片材:接触加热金属辊/平板,采用直接压制或辊压方式,实时监控温压参数以达标光泽度。 织物:裁剪前整幅处理,确保批次均匀性。温度需足以配合压力产生光泽,又不损伤纤维。 后续处理与性能影响 压光后可选封层固定光泽,但非必需。工艺不损害材料力学性能与结构完整性,可在满足质量标准基础上增添美观光泽。 技术发展趋势 全球多家企业专业生产压光产品。近十年计算机实时监控技术普及,可精准动态调节温压参数,显著提
订单履行基础概念 订单履行涵盖从客户下单到供应商交付产品/服务的全过程。制造视角下,主流策略包括:库存生产(MTS)、装配订单(ATO)、制造订单(BTO)、工程订单(ETO),各有优劣,核心均为供应商向客户交付产品。 四大主流策略深度对比 1. 库存生产(Make-to-Stock, MTS) 基于供需规律(P:D 比)预测需求,提前生产备库。优势:即时发货、交期短;劣势:预测偏差导致积压或缺货风险。 2. 装配订单(Assemble-to-Order, ATO) 零部件备库,接单后再组装。优势:降低成品库存、零部件通用性强;劣势:交期较长、可能积压零部件库存。 3. 制造订单(Bu
什么是连续冲压? 连续冲压是将卷料钣金通过一系列工位逐步成型的加工方法。工位按顺序排布,涵盖冲压、弯曲、切割等工序。所有工位可集成于一副连续模中,模具每次下冲程同步完成所有工位动作,但作用于不同工件、不同装配阶段。末工位通常将成品从残余“料带”上切离。 主要加工工序类型 压印 源自货币铸造工艺,用于在工件表面形成精密凸起纹理,通常安排在后段工位。前序工位常包含冲孔、深拉伸等工序。 冲孔与落料 冲头可在工件上切割形成孔洞(冲孔),或沿轮廓切割分离工件坯料(落料)。 深拉伸 模具将钣金压入凹模形成凹陷,金属经弯曲拉伸变形。通常以深度超过直径为判定标准。 弯曲 形成开口的 U 型或槽型,区别
工业设备