


熔模铸造详解:精密失蜡工艺全流程解析
熔模铸造工艺概述
熔模铸造,又称精密铸造或失蜡铸造,是一种利用蜡模制作一次性陶瓷模具的制造工艺。蜡模按待铸件的精确形状制作,表面涂覆耐火陶瓷材料。陶瓷材料硬化后,将模具倒置加热,使蜡熔化流出,形成耐火陶瓷壳模。随后将熔融金属浇注其中冷却凝固,最后打破陶瓷模具取出金属铸件。
“熔模铸造”名称源于用耐火材料“包覆”蜡模的过程。因其铸件细节精细、表面光洁度极佳、可制造薄壁及复杂内部流道,且无需铸造斜度(不同于砂型铸造),常被优先选用。这些特性可实现净尺寸或近净尺寸铸造,在材料、人工和机加工上为客户显著降本。工艺适用于铝、青铜、镁、碳钢、不锈钢等常用金属,典型应用包括涡轮叶片、医疗器械、枪械零部件、齿轮、珠宝、高尔夫球头及各类复杂几何机械零件。
熔模铸造工艺流程
熔模铸造包含七大核心步骤:金属模具制造、蜡模制作、陶瓷模具成型、浇注、凝固、落砂清理及精整。
1. 金属模具制造
蜡模与陶瓷模具在工艺中均会被破坏,故每个铸件需全新蜡模。除极小批量艺术品或首饰制作外,通常需制造金属模具以批量生产蜡模。主模尺寸需精确计算,综合考虑蜡模收缩、陶瓷涂层收缩及金属铸件收缩三重因素。
2. 蜡模制作
蜡模数量等于铸件数量。热蜡注入模具冷却固化,内部结构需用芯子成型。成品蜡模为待产零件的精确复制品,原理类似压铸,仅将熔融金属替换为蜡。
3. 陶瓷模具成型
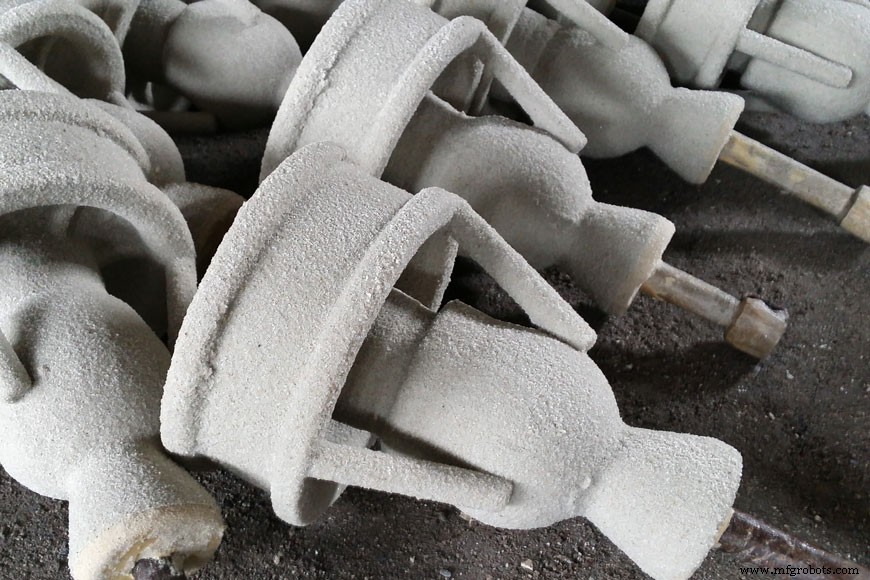
将浇注系统(直浇道、横浇道、冒口)连接蜡模。小型铸件常将多个蜡模连接中央浇注系统形成“模型树”。浇注杯连接横浇道端部,引导熔融金属入模。将组装好的“模型树”反复浸入细粒硅溶胶浆料,每层涂覆更粗耐火浆料,至所需厚度干燥硬化,形成陶瓷壳模。壳厚取决于铸件尺寸、重量及浇注温度,平均约9.525毫米。硬化后倒置入炉加热,蜡熔化流出,获得中空陶瓷壳模。
4. 浇注
陶瓷模具预热至550–1100℃,进一步增强强度、清除残蜡杂质及水分。熔融金属趁热浇注,经浇注杯、浇注系统流入各模腔。预热模具使金属易于填充薄壁细节,且模具与铸件同步冷却收缩,提升尺寸精度。
5. 冷却凝固
浇注后金属冷却凝固,冷却时间取决于材料及铸件壁厚。
6. 落砂清理
铸件凝固后,人工或高压水射流破碎陶瓷模具取出铸件。再通过人工敲击、锯切、燃烧切割或液氮冷脆法将铸件与浇注系统分离。
7. 精整处理
打磨、喷砂等工序修平浇口处及表面缺陷。视金属材质可进行热处理以提高硬度。
何时选择熔模铸造
因工艺复杂、人工密集,熔模铸造成本较高,但优势常超越成本。几乎所有金属均可熔模铸造,典型件重虽小,但也可有效生产34公斤以上大件。工艺可生产复杂零件且表面光洁,陶瓷壳冷却后自行脱离,无需脱模斜度,可设计90度直角且无收缩余量、免机加工。尺寸精度极高,易实现净尺寸,常免二次加工。每批次需新模具生产蜡模,模具费视复杂度在1000–10000美元。大批量订单可因减少机加工摊销模具成本;小批量则不划算。通常25件以上量产适合熔模铸造。从蜡模到成品约需7天,主要耗时于陶瓷壳制作干燥,部分铸厂具备快干能力。因设备产能限制,交货周期通常较长。
定制铸造服务
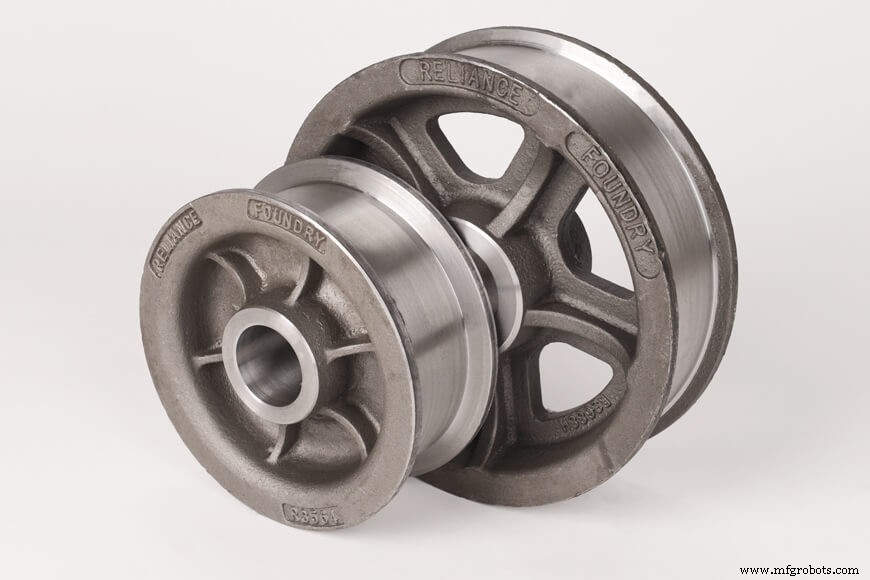
Reliance Foundry与客户协作设计蜡模及成型方案。欢迎询价了解我们的铸造服务如何匹配您的项目需求。
金属