


近净成形制造:减废料、省工时、降成本
近净成形制造如何节省时间和金钱?
金属制件通过铸造、锻造或机加工制造,有时产生废料。近净成形制造旨在让制件尽可能接近最终形状,减少废料、节省工时成本,并通过降低能源资源需求减少环境影响。
什么是近净成形制造?
近净成形制造是规划生产流程使制件尽可能接近最终形状的实践,减少生产成品所需时间。
什么是铸造?
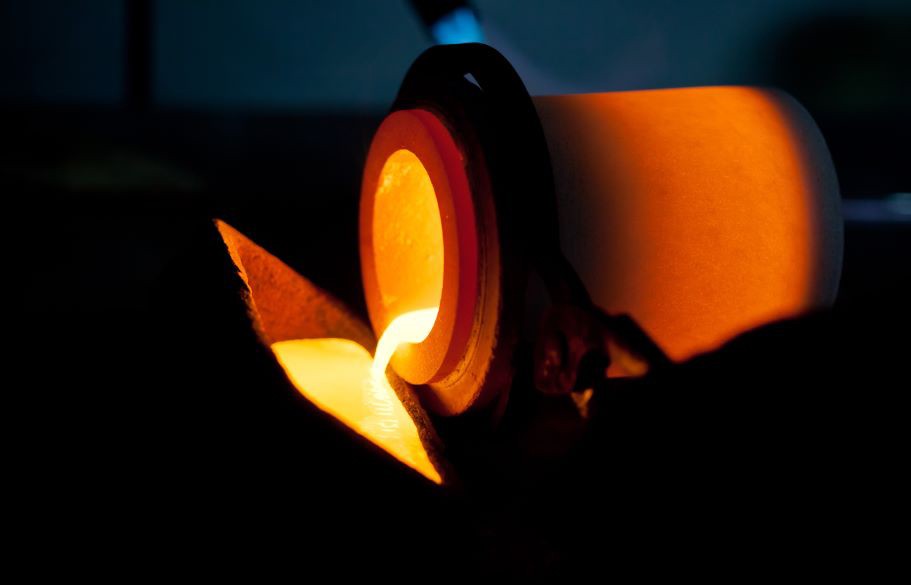
铸造通常是近净成形制造的第一步。铸造将热熔金属浇注入预制模具形成接近成品形状的制件。多数铸造厂采用砂型铸造。砂型铸造用砂模成型热金属。砂型铸造最早见于中国商朝(约公元前 1300 年)。
熔模铸造(又称精密铸造或失蜡铸造)比砂型铸造产生更少废料,制件更接近净成形。熔模铸造起源 6000 年前,历史上用于精密雕塑和首饰。虽比砂型更接近净成形,但工艺更复杂、劳动密集,项目总成本可能更高。
什么是铸造收缩?
高中物理原理——热胀冷缩——同样适用金属制造。金属受热膨胀、冷却收缩,即热膨胀。
铸造过程中的热膨胀效应可导致产品缺陷,如因铸造收缩产生缩孔。铸造厂用冒口(铸模内内置的额外熔融金属储池)减少收缩、防止冷却铸件内部形成气孔。隔热材料称“热帽”,帮助冒口保温而铸件金属凝固。冒口需从成品移除,产生金属废料。
收缩余量
金属因元素成分不同对热膨胀反应不同,但铸件设计也影响收缩。铸造过程典型收缩余量:
金属
收缩率 (%)
灰铸铁
0.7 to 1.05
白铸铁
2.1
可锻铸铁
1.5
钢
2.0
黄铜
1.4
铝
1.8
铝合金
1.3 to 1.6
青铜
1.05 to 2.1
镁
1.8
锌
2.5
锰钢
2.6
金属选择因此影响铸件近净成形程度。
什么是机加工?
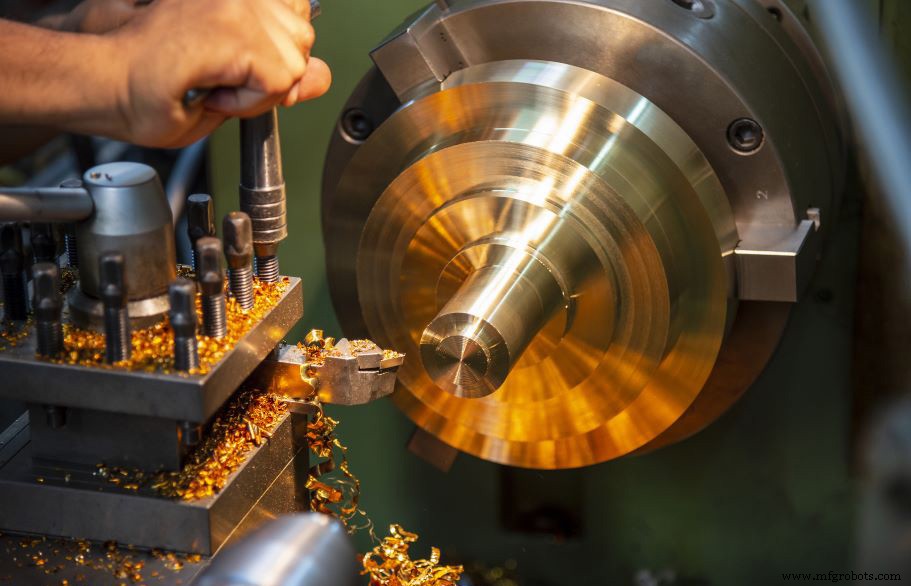
机加工通过雕刻、切削、磨削、钻孔、镗孔将金属制件加工成最终形状。如雕石刻木,机加工通过去除多余材料成型金属。近净成形生产通常始于铸造,因从零机加工金属形状会产生过多废料不切实际。机加工是生产金属产品的重要精整步骤,确保成品光滑、精准成型、可用。近净成形生产旨在最小化机加工量。
什么是锻造?
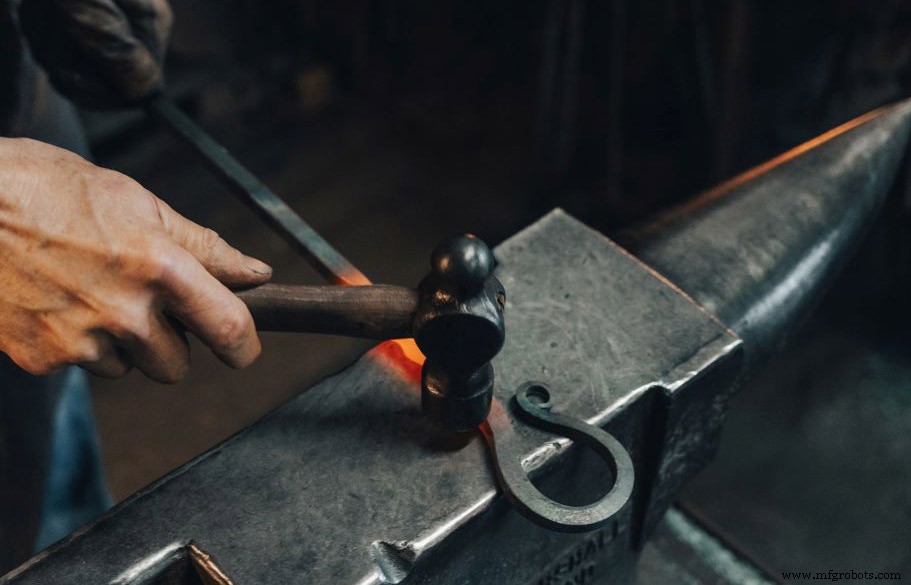
锻造通过压缩压力成型金属,如锤击、挤压、轧制。锻造法含热锻和冷锻。经典锻造形象为铁匠用锤钳在铁砧上锻打马蹄铁。现代多用巨大压力机工业化锻造。工业锻造需机加工精整,但正开发能成型交付近成品的锻造设备,减少甚至免除机加工。锻造类型含自由锻、模锻、压力锻、开/闭式模锻、精密锻造。摩擦焊利用运动和摩擦热产生锻造接头,亦属锻造技术。
什么是 3D 打印?
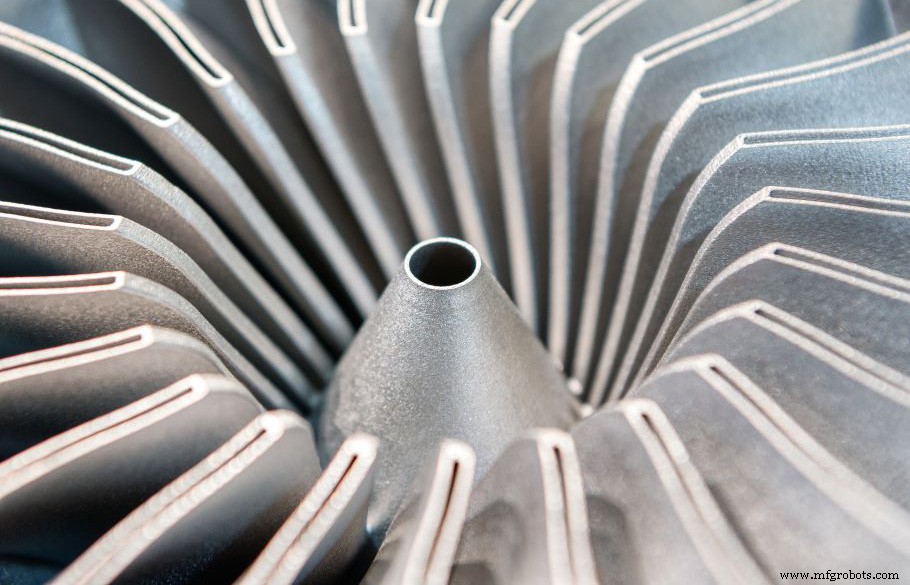
3D 打印是极具前景的近净成形新技术。工业 3D 打印称增材制造(或增材层制造)。增材制造用计算机控制材料逐层堆积,精准生产预设计物体,废料极少。材料逐层铺设生产精细部件和产品。增材制造灵活支持可定制组件和产品,含个性化助听器部件、定制鞋。增材制造在交通、航空航天、能源领域定制零部件中作用日增。
相关文章:
- 3D 打印
- 什么是砂型铸造?
- 什么是铸造模样?
- 铸件的一生:铸造厂参观
金属