


脱模斜度在注塑成型成功中的关键作用
为注塑成型设计脱模斜度可能是件麻烦事。作为设计师和工程师,我们习惯使用直观易读、易测量、易修改的直角垂直模型。
然而,当根据设计实际制造零件时,我们必须处理梯形形状,这可能影响功能、配合和美观。这种梯形形状源于注塑成型要求零件必须设计脱模斜度。
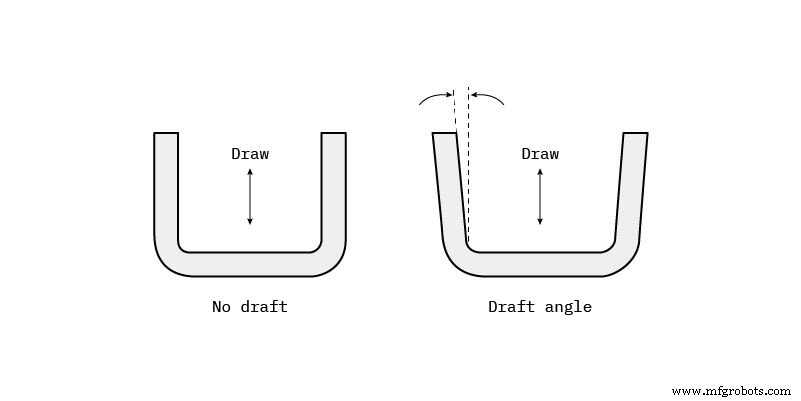
什么是脱模斜度?
脱模斜度是指施加在注塑零件垂直壁上的锥度,用于辅助零件从模具中脱模。
脱模斜度是注塑定制零件的必要特征。功能性注塑零件必须在型腔侧和型芯侧都设计朝向正确的脱模斜度。这能降低零件损坏风险,确保零件能从机器中顺利顶出。
当熔融塑料流入闭合模具并填满型腔时,材料冷却收缩并因此抓紧型芯。
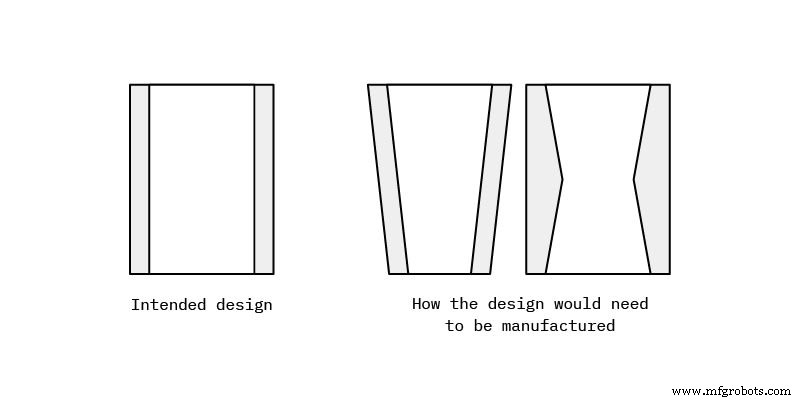
为什么脱模斜度对注塑成型至关重要?
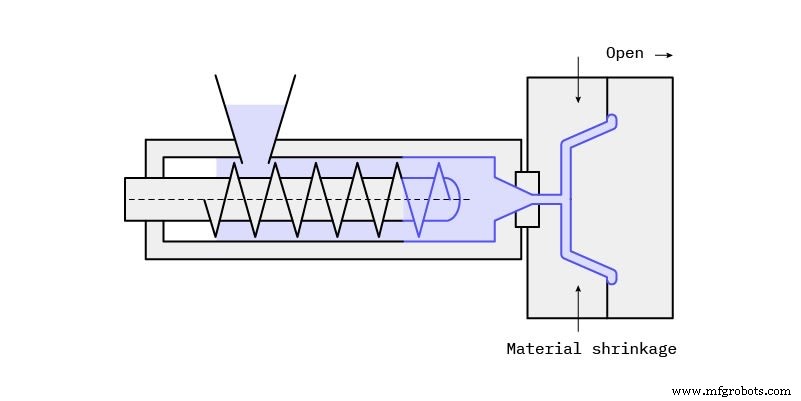
如果没有任何锥度,零件不仅会划伤,模具也会承受不必要的磨损,从而缩短模具寿命。更糟糕的是,您可能根本无法顶出零件,导致生产停工,不得不人工将零件从模具中剥离。
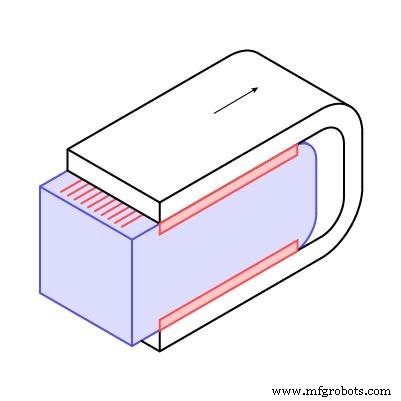
同样重要的是通过在金属和塑料之间引入空气来克服真空力,使零件能正常脱模。添加足够的脱模斜度可防止顶出时翘曲,同时保持良好的外观表面。
注塑成型中还存在顶出机构与冷却系统的固有权衡——两者都争夺型芯内有限的空间。如果零件设计上易于脱模,顶出就更容易,从而为冷却系统留出更多空间。
因此,您不需要大量顶针或套筒来将零件从型芯顶出,而是为冷却水道留出大量空间,显著缩短成型周期。结果是获得更有竞争力的单件价格,这在大批量生产时极其有利。
实用提醒平均而言,注塑成型周期时间中 70% 用于冷却。
那么,为什么必须在设计中添加脱模斜度?
将几何形状翘曲降至最低
延长模具工具寿命
改善塑料零件表面光洁度
通过减少冷却时间降低成本
如何设计更好的脱模斜度?
没有通用公式能准确告诉您如何在设计中实施脱模斜度,但有几个因素供您考虑:
深型腔和深孔
深型腔和深孔需要更大的脱模斜度,以帮助克服零件从型芯顶出时的真空力和摩擦力。
Hubs 专业提示
零件纹理
零件纹理决定了最小脱模角。较光滑的表面(如镜面)易于顶出,可降低废品率。对于浅纹理,1-5 度脱模角合适。复杂纹理(如皮革或蛇皮纹)会产生微倒扣,需要 5-12 度或更大的脱模角。
Hubs 专业提示
哪些注塑材料最适合脱模斜度?
塑料热收缩越大,所需脱模角越大。此外,强、脆、磨蚀性材料天然需要比软、延展或自润滑材料更大的锥度。
例如,尼龙非常宽容,不一定需要脱模角,但仍建议采用标准 2 度锥度。
| 材料 | 最小脱模角* | 推荐脱模角 |
|---|---|---|
| 尼龙 | 0 | 1 |
| 聚乙烯 | 0.5 | 1.5 |
| PVC | 0.5 | 1.5 |
| PP | 1 | 2 |
| PC | 1.5 | 2 |
*假设理想条件
Hubs 设计脱模斜度的顶级技巧
脱模斜度可能不是您最爱设计的特征,但值得花心思。正确设计是获得有竞争力成本和潜在缩短交期的关键。
以下是为定制零件设计最佳脱模斜度的几个进阶技巧:
尽早将脱模斜度集成到设计中。如果您想用 3D 打印制作原型,确保原型已包含脱模斜度,避免后期重复工作。
型腔侧和型芯侧都要设计脱模斜度。因材料收缩方向,型芯侧(内表面)需要稍大的脱模角。
所有垂直面都需要脱模斜度。包括加强筋、加强板、凸台和支撑柱等特征。
脱模角越大越好。即使 0.5 度(大多数材料的绝对最小值)也比没有脱模角强。
注意基准面的选择,以及脱模斜度是否影响配合零件的功能或配合。
分型线位置并不总是显而易见。务必在流程早期咨询供应商,以按时交付最终设计。
为需要侧向抽芯的特征(侧向型腔和凸台)设计脱模斜度。
关于如何为注塑成型设计特征的更详细指南,我们正好有适合您的指南。
常见问题
如何计算注塑成型的脱模斜度?
一般建议:每英寸(2.54 cm)模具型腔深度至少增加 1 度脱模。除深度外其他因素也会影响计算,可增加到每英寸 2 度,但非必须。
我的脱模斜度应该是多少度?
虽然每英寸型腔深度 1 到 2 度是良好的标准,但特定情况需要特定角度。例如,我们建议零件所有垂直面施加 0.5 度。浅纹理(PM-T1)需要 3 度脱模,重纹理(PM-T2)强制要求 5 度或更大脱模角。
何时在设计过程中添加脱模斜度?
3D 打印和 CNC 加工设计不需要脱模斜度,因此在原型制作(或其他早期设计阶段)时常忘记添加。3D 打印和 CNC 加工无需担心从模具顶出零件。我们建议早期设计时就加入脱模斜度,这样在后期大批量注塑时,无需重新设计以适应成型工艺。
脱模斜度设计如何影响表面光洁度?
添加正确的脱模斜度对于避免零件划伤至关重要。热塑性塑料在模具中冷却收缩,产生足够张力阻碍清洁、轻松的脱模。没有正确的脱模斜度,零件会因模具内张力和冷却后取出时受到划伤。
如何为最佳可制造性设计脱模斜度?
遵循我们的指南肯定有助于提高可制造性设计。如有进一步问题或需要专家 DFM 建议,请随时联系我们: sales@hubs.com。
树脂
- 注塑件脱模斜度设计精要:平衡外观、装配与成型可行性
- 注塑件翘曲防控设计策略:从均匀壁厚到后模具夹具
- 注塑柱位设计:在强度与成型良率间寻找平衡点
- 注塑模具设计第 2 篇:读懂缩痕成因,从源头消除表面凹陷
- 面向制造设计(DFM)在硬件成功中的关键作用
- 面向增材制造的设计(DfAM)为何关键:六大核心收益
- 可制造性设计进阶指南(二):公差管控与特征优化
- 高粘度PEEK化合物:注塑与挤出加工的最佳选择
- Bakelite FoamSet:注塑/压缩成型用轻量、耐热、阻燃泡沫材料
- 脱模斜度在注塑成型成功中的关键作用
- 高质量注塑成型专家设计指南:从材料选择到模具优化
- Anybrid机器人注塑成型技术ROBIN 赋能复合材料功能化集成