


ABS塑料注塑成型全攻略:工艺、优势与应用指南
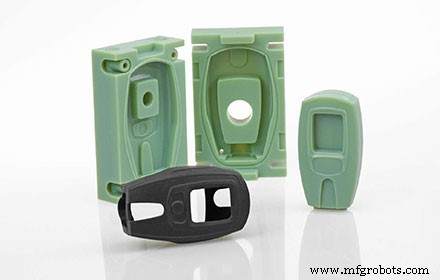
热塑性塑料是制造日常零部件最常用的材料之一,选择它们的理由多样,从高强度到耐用性皆有涵盖。ABS注塑成型是当前最流行的塑料注塑工艺之一。
该工艺中,ABS在105℃(221°F)液化,冷却后可再次加热。热塑性塑料如ABS能承受这种温度变化而不损坏,因此广泛应用于制造业。本
什么是ABS塑料?
ABS全称丙烯腈-丁二烯-苯乙烯,是一种不透明、抗冲击的非晶态热塑性塑料。它是注塑成型最热门的<材料选项>之一,由名称中的三种单体聚合而成。因其非晶态结构,没有真正的熔点。
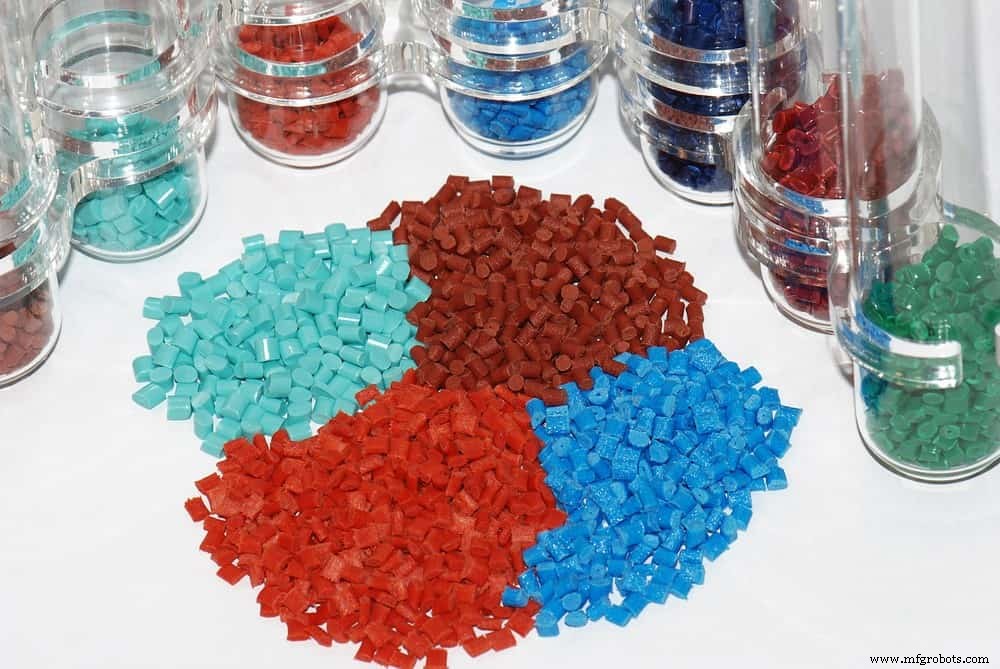
苯乙烯赋予塑料光亮、不渗透的表面;聚丁二烯则提供宽温域的优异韧性。通过改性ABS化学结构,可针对特定应用提升各项性能。
ABS作为热塑性塑料,广泛用于需高强度、抗冲击的行业。加热时不燃烧,而是液化,便于注塑成型与回收。
典型应用:电脑键盘按键、防护外壳、电动工具外壳、乐高积木等。
ABS塑料主要性能参数
- 化学式:(C₈H₈)ₓ·(C₄H₆)ᵧ·(C₃H₃N)₂
- 耐热、耐化学腐蚀
- 抗冲击、耐磨、抗污
- 典型加工温度:204–238℃
- 液化温度:105℃
- 拉伸强度:46 MPa (6600 PSI)
- 比重:1.06
- 收缩率:0.5–0.7%
ABS注塑成型的优势
ABS注塑优势显著,深受多行业青睐:
能效高
专用设备动力强、动态响应快,保证连续稳定生产;节能系统降低能耗并缩短周期。
应用广泛
兼容各规格ABS树脂,集成能力强,可生产多行业零部件。
复现精度高
能生产复杂结构件,配合辅助工艺与精准控制,实现形状与质量的可重复制造;材料经剧烈温变仍保持性能。
其他优势
- 承载稳定
- 高冲击强度与尺寸稳定性
- 高拉伸强度
- 可回收
ABS注塑成型的局限
耐UV性差
长期日照下易降解,通常需涂覆抗UV涂层保护。
成型烟雾大
虽无毒,但加工时产生烟雾,可能危害操作人员健康。
疲劳抗性弱
持续应力/应变下易退化,不适合高应力循环场景。
ABS注塑工艺关键考量
为确保成型成功,需提前做好以下准备:
零件结构设计
壁厚均匀,厚度差≤25%,避免应力集中;添加加强筋/圆角增强强度。圆角半径与壁厚比≥0.3,圆角越大应力越小,但过大易致收缩,需权衡。
原料彻底干燥
ABS易吸湿(贮运中吸湿0.2–0.4%),成型前必须烘干至≤0.05%,否则产生气纹、成本增、周期长。烘干条件:80–95℃,3–4小时。
模温精准控制
过热导致热分解、褐色颗粒;老旧设备温控差更易出问题。高光件需高模温(180–230℃),但高温下缩短停留时间防降解。
注射压力
ABS粘度高,需较大注射压力;过高压力致摩擦增大、脱模难、成本升;压力不足则收缩大、品质差。
注射速度
过快致烧焦、热分解、光泽差、熔接痕、变色;过慢则欠注。需平衡速度。ABS计量行程小于其他塑料,有利于尺寸稳定与节料。
若不确定如何起步,可联系RapidDirect获取专业建议。
ABS塑料成型典型应用领域
得益于低熔点、易加工、低成本,ABS是现代注塑首选材料之一。
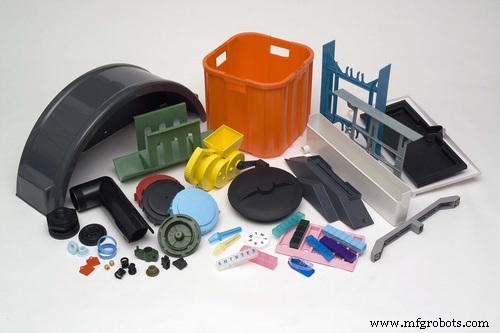
汽车工业:门护板、仪表盘、立柱饰条、把手、安全带部件等轻量化替代金属件。
商业/家电:冰箱内胆、吸尘器、控制面板、料理机。
电气/电子:电子外壳、键盘。
建筑/管道:管材管件,耐冲击、耐化学/物理变化。
其他:乐器、体育设施、医疗器械(压缩机、雾化器)等。
RapidDirect ABS定制注塑服务
RapidDirect拥有先进设备、资深工程师,提供高品质、高性价比的ABS注塑件。智能平台支持即时报价、订单跟踪、项目可视化管理。立即联系我们!
结语
ABS是注塑最常用塑料之一,耐热、耐用、性价比高。寻找低成本注塑方案首选ABS;选材困惑时,RapidDirect专家随时助您决策。
常见问题 FAQ
ABS有毒吗?ABS无毒无害,专家推荐用于多种场景。加热不释放致癌烟雾(部分塑料会)。但不建议用于医疗植入体。
ABS容易脆裂吗?ABS耐高温、不敏感于湿度。高温成型提高耐热性,低温成型提高强度。需刚性抗冲击制品时,ABS是理想之选。
如何计算ABS注塑成本?成本=(材料费+模具费)÷件数+单位工时费,再除以生产周期,即得单件成本。
树脂