


压铸与注塑成型:制造商决策全维度对比
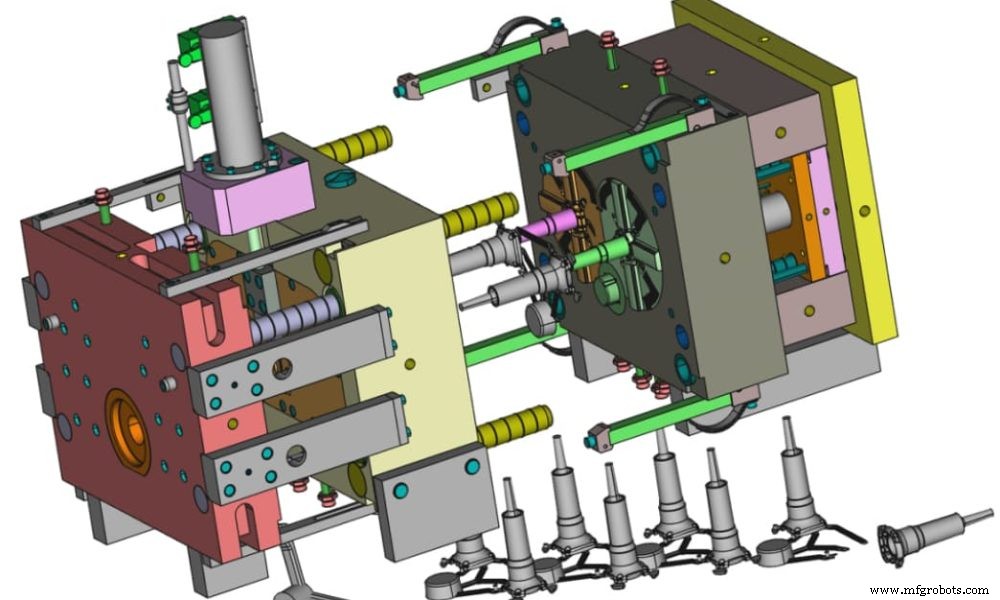
压铸与注塑是工业界两大主流工艺,生活中无处不在:孩子玩具用注塑,厨房水槽用压铸。两工艺相似但本质不同。哪个更好?更省钱?本文深度对比助您决策。
压铸
压铸指高压铸造金属。金属熔融后高压注入模腔快速冷却成型。历史溯源19世纪中叶。适合几何复杂金属件。设备含压铸机与熔炉(内置/分体),原料多为铝/锌/铜等有色金属。
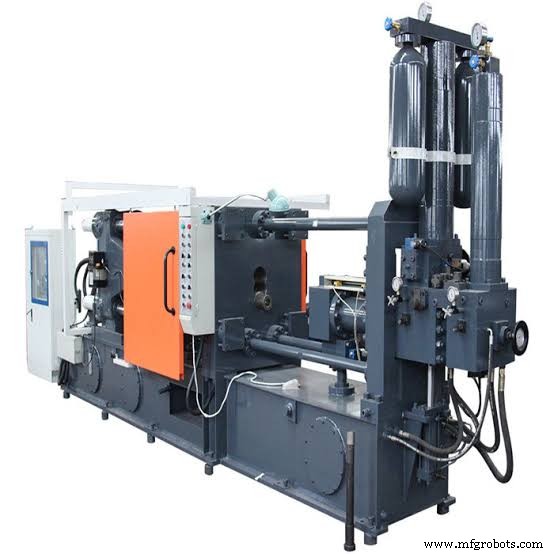
压铸四步走
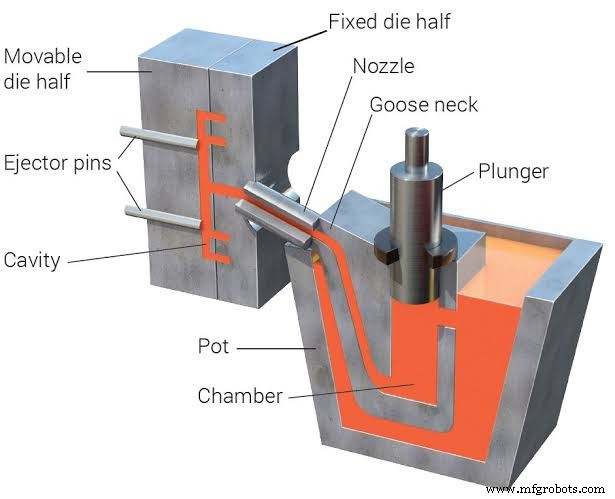
步骤1:模具准备
喷润滑剂调温/助脱模,合模。
步骤2:充填
熔融金属高压高速注入,维压急冷成型。
步骤3:冷却
浸水/喷水强冷。
步骤4:脱模
开模取件。一模多腔,每腔成型件称铸件,同腔所有铸件统称一"模次"。
压铸优势
- 流程顺畅、周期短
- 高效率,减少二次加工
- 高复现性,量产一致性强
- 复杂几何高精度成型
- 表面光洁度好,省精整成本
- 制件耐用,公差优
压铸劣势
- 仅限低熔点金属/合金(不适合钢等高熔点材料)
- 小批量成本高
- 不适合大型件
- 排气不良致气孔疏松
注塑成型
核心差异在材料:塑料/聚合物(PE/ABS/PA/PP/TPU等)。熔融塑料高压注入铝模,冷却固化成型。需注塑机、塑料、模具。虚拟创造一切塑料制品,擅长薄壁件:家电外壳、电子绝缘件、汽车仪表盘等。
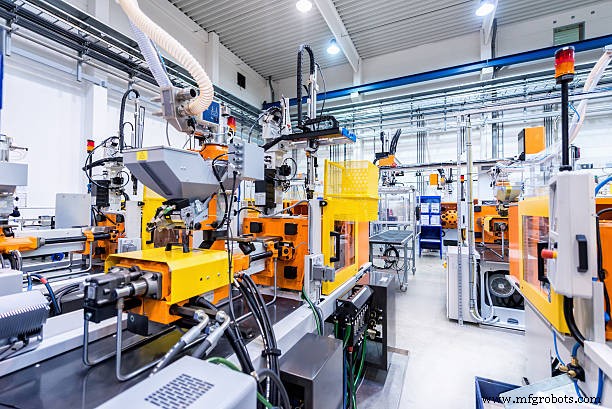
注塑四步走
流程与压铸同构,细节差异见下:
步骤1:模具准备
喷润滑调温/助脱模。
步骤2:充填
熔融塑料高压注入铝模,维压冷却。
步骤3:冷却
喷/浸水强冷。
步骤4:脱模
开模取件,必要时后处理。
注塑优势
- 材料适应性广(多塑料/树脂/聚合物)
- 高效、表面细腻
- 大批量极快
- 性价比高:少人工、近零废料
- 填料增强强度
- 工艺管控到位→精品率高
注塑劣势
- 设备采购成本高
- 调试周期长(机器复杂+清料彻底)
- 高品质管控繁琐
压铸 vs 注塑:核心差异
工艺能力
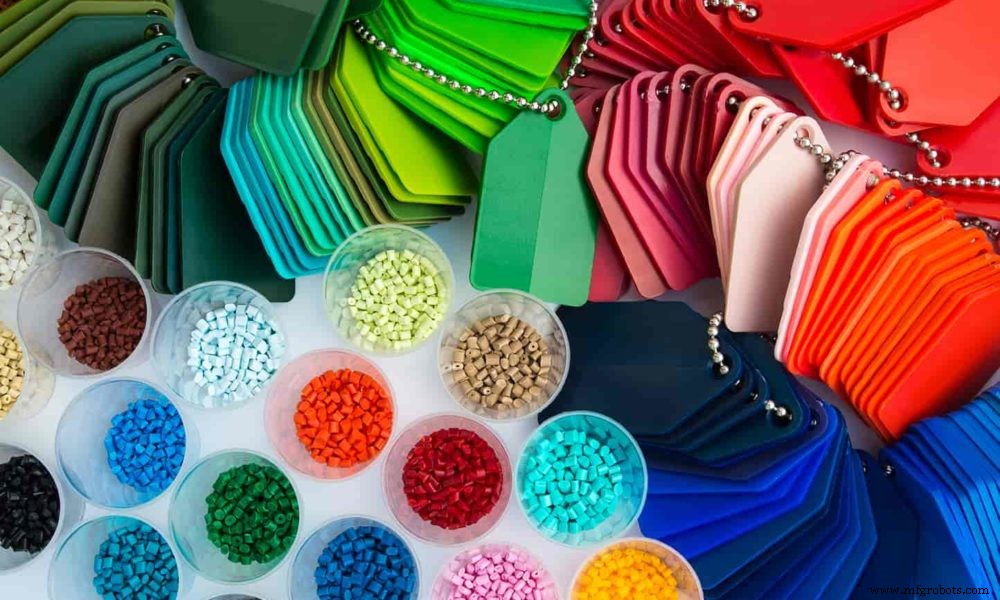
步骤同构,但原料与物理条件异。注塑极重温控:料筒300–800°F、模具150–350°F(水路调温),温度失控致缺陷。压铸模温可达700°F,温控相对宽松。压力:压铸15–100 MPa;注塑压力视塑料而定。
精度与公差
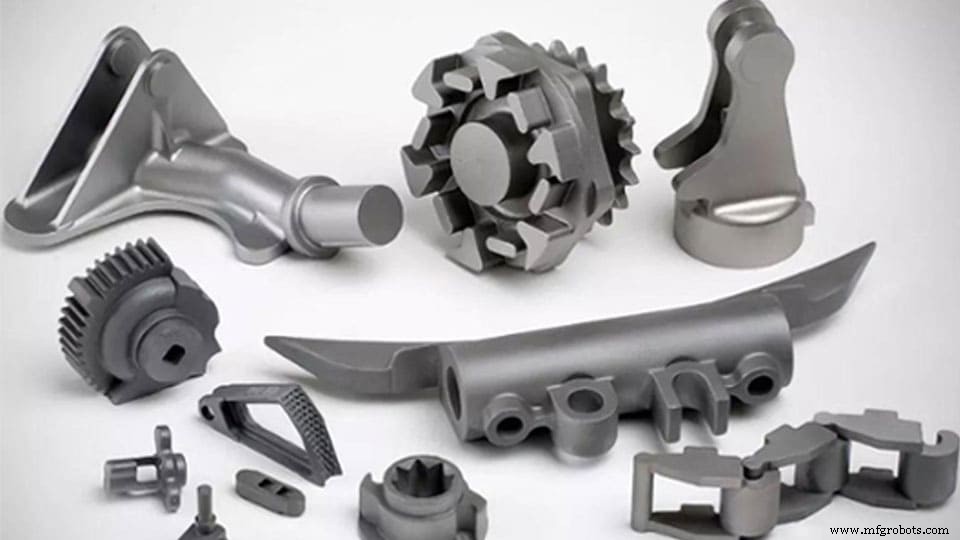
压铸公差由合金决定,通常高精度、严公差。注塑精度较低,大尺寸件公差控制更关键。高精度需求首选压铸或机加工。
材料差异
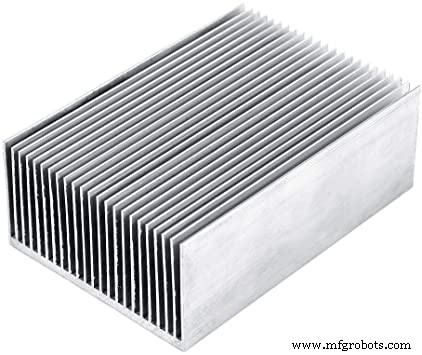
压铸用金属/合金;注塑材料谱宽——除塑料外,钢/铝注塑(MIM)亦存在,材料选择更广。
表面处理
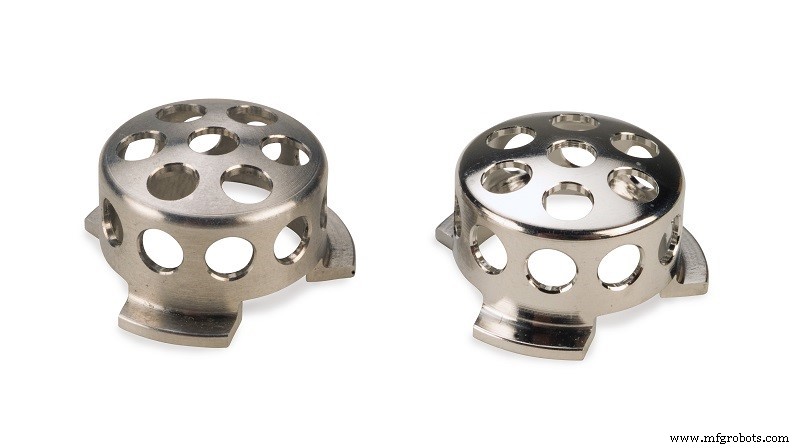
压铸脱模即良好表面,精整仅为美观:阳极氧化/粉末喷涂/化学镀/镀金/渗透等。注塑精整分四类:切水口、去飞边、清洁、装饰。切水口除溢料;去飞边除多余;清洁除毛刺;装饰提美观。
应用差异
压铸擅中小型复杂件:水龙头、汽车件、五金、水槽、齿轮等。注塑擅大件:玩具、梳子、线轴、机械件、塑料桌等。
模具与制造成本
压铸成本=设备+人工(人工少),高精度模具费居制造业顶流。模具钢易蚀损(失锐/细节钝化)推高维护成本。简化设计可降本。注塑相对便宜,成本受材料/结构复杂度影响。简化设计+按需精整可控成本。单件成本注塑远低于压铸,规模效应显著(量大单价降)。启动成本高,但有机有料后极划算。
模具结构差异
- 压铸模需厚壁抗高压变形/热处理开裂
- 压铸模分流锥分解高压流(浇口结构不同)
- 压铸模腔温>700℃,无需淬火;注塑模需淬火
- 压铸模腐蚀强,表面常处理
- 压铸模排气需排气槽+渣包;注塑模靠顶针/分型面排气
如何择优?
先看制件功能,再对照优劣势。大件选注塑;高复杂/高精度/高硬度金属件选压铸。两工艺均可行时,预算敏感选注塑(相对便宜)。最终决策权在制造商。
RapidDirect——压铸注塑双料冠军
懂工艺不够,选对伙伴才关键!RapidDirect双工艺领航,资深团队、顶配设备、ISO 9001:2015认证、高性价比、快交期。专业建议优化设计,品质兜底。
结语
压铸与注塑各擅胜场,均为世界级主流工艺。理解工艺与优劣势,按制件需求选型。有人云压铸品质优,但注塑同样出精品塑件。关键看您要什么。
FAQ
金属注塑(MIM)与压铸区别?同用金属但料系不同:压铸用铝/锌等有色;MIM用钢/MIM专用合金。
模具与冲模区别?冲模成型熔融金属/合金;模具成型熔融树脂/塑料聚合物。
压铸与砂铸区别?模具材质不同:压铸用金属模(钢);砂铸用砂模,成本低但速度慢。
树脂