


压铸模具全攻略:结构组成、分类、设计流程与关键要素
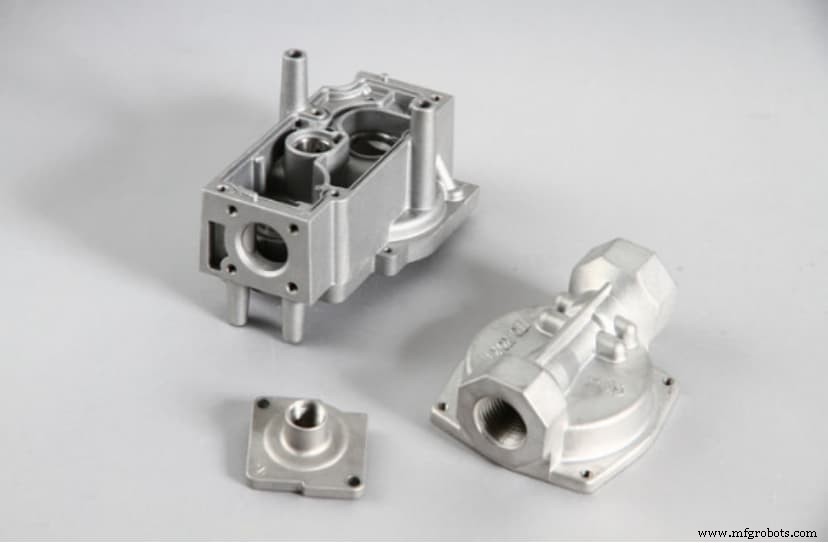
压铸是多行业关键制造工艺,压铸模具作为核心工装,其结构与特性直接决定最终产品的形状、质量与一致性。
深入理解压铸模具设计,有助于为项目选配最优模具,确保产品满足特定制造要求。本文将系统解析压铸工装类型、模具设计流程及关键决策因素。
压铸模具为何至关重要?
模具设计直接影响零件成型形状、质量均一性及 压铸工艺 配置。
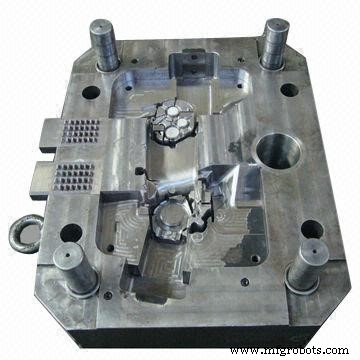
规格错误会导致材料或模具腐蚀;优秀设计则能显著提升生产效率与周期。归根结底,模具结构质量决定生产能否顺利、铸件质量能否达标。
模具设计本质上反映了生产全过程的各类因素。设计时必须分析铸件结构,掌握充填条件、核心工艺参数及经济性指标,确保模具满足量产要求。
压铸模具核心组件
理解模具始于结构认知。核心组件包括:
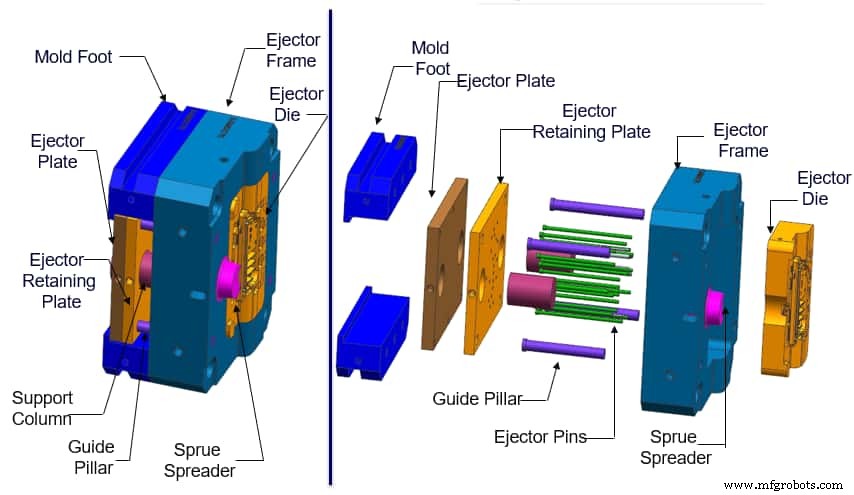
· 成型系统
含型腔、型芯、镶件、滑块、插销。动模型芯合模后与型腔共同决定铸件外形。
· 模架系统
由模板、框架组成,集成模具各部件并实现模具在压铸机上安装固定。
· 顶出系统
负责铸件脱模,含顶出件、复位件、导向件。
· 浇注系统
连接压室与型腔,引导熔融金属按特定方向充填,直接影响金属液压力与速度。含浇道、内浇口、直浇道等。
· 溢流/排气系统
排除压室气体,主件为溢流槽、排气槽;深腔处常增设排气塞优化排气。
· 其他
定位件(保证装配精度)、紧固销钉螺栓等。
压铸模具主要分类
按功能与阶段分类:
试制模具
全功能定制模具投资大,试制模用于小批量验证。策略包括重力铸造、CNC 实体加工、3D 打印,但性能、公差、设计上有妥协。
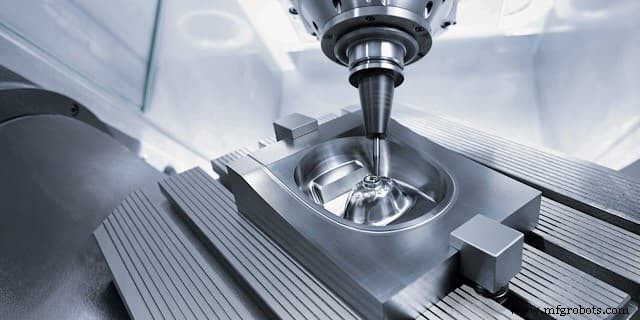
高压压铸试制模可复现量产同合金、同工艺、同几何条件,是最佳验证选择。采用预硬态无涂层工具钢及标准件,周期短、成本低。但顶出/冷却系统简化,寿命与效率不如量产模,小批量验证足矣。
快速工装模具
采用选区激光烧结(SLS)、直接金属沉积(DMD)、激光熔积成型(LENS)等增材制造技术,比传统粗加工+热处理周期大幅缩短。可作试制模或量产模,视产量而定。
量产模具
设计定型后投入正式量产的标准模具,最常见类型。
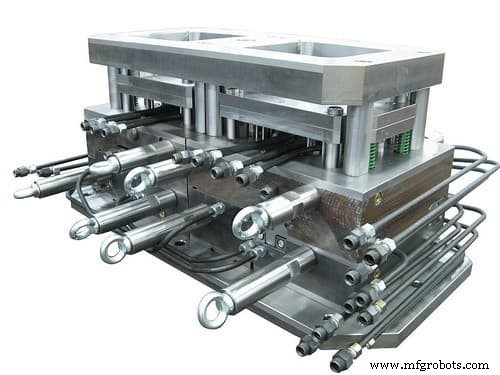
形式包括:
- 无滑块单型腔模
- 多型腔多滑块模
型腔采用优质钢材,嵌于模架保持块中。设计保证关键尺寸精度,满足加工规范。
模架式模具
特殊模具形式,通用模架固定客户自有型腔嵌块。单/双工位模架,常见嵌块尺寸 8×10、10×12、12×15、15×18 英寸。适用结构简单、小批量零件;复杂大批量件仍需定制模具。
修边模具
大批量生产配套量产模使用。铸件成型后立即切除飞边、浇道、溢料。部分需液压/凸轮驱动,部分仅靠开合模动作。复杂几何下无法完全修边,需人工或定制修边工艺补充。
需兼具现代外观、高强度、高耐久性的终端零件?选择压铸工艺,RapidDirect 提供一站式解决方案。
高压压铸模具设计流程
设计流程五大阶段:
前期可行性评估
从几何与尺寸维度判断零件压铸可制造性。
尺寸视角:明确零件尺寸、型腔数,推算开模力与铸件体积,辅助可行性研究。
几何视角:确定分型面(将模具分为两半以利开模脱模),零件表面质量取决于相对分型面位置,故表面设计需顺应开模方向。
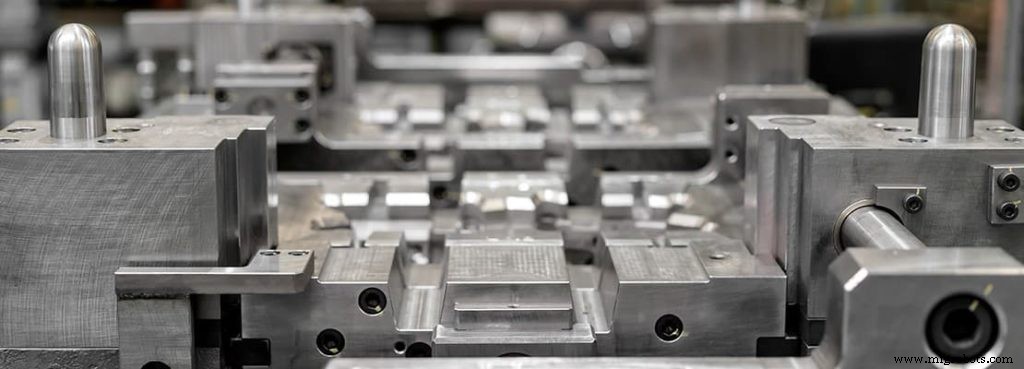
2D 图纸几何公差因金属收缩难以完全复现,标注越多越难保证一致性。确认可制造性后即可进入模具设计。
型腔数确定
综合年产量、型腔布局、理论周期时间,权衡单/多型腔方案。多型腔虽提效,但充填顶出复杂度升高,型腔尺寸与布局可能影响生产节奏。
投影面积计算
型腔在开模方向垂直平面上的投影面积,关联熔融金属对模壁的张开力。面积×机器比压×安全系数=张开力。安全系数(水锤系数)预留余量应对充填末期压力峰值。合模力需吸收动静态力峰值,取决于机型行程。
模具体积与形状设计
大尺寸件冷却时间长、收缩率大,需相应放大型腔尺寸。关键变量:
浇注通道:尺寸随型腔数、浇口位置变化;截面需顺应金属流向逐渐减小以贴合模壁,防止收缩导致脱离模壁引发湍流、夹气缺陷。
合模形式:平开合模结构最简单,适合规则易脱模件;复杂结构需增加滑块、斜顶等机构,增大模具整体尺寸。
溢流槽设置:策略性布置小型溢流包,收集前期低温金属液防冷隔,同时作为热源提升关键区模温改善成型。
半经验模式充填仿真
初步设计完成后,采用半经验模型仿真充填模态。结构件追求致密度与力学性能,外观件追求表面质量。通过调整充填时间平衡:快充利于表面,慢充利于强度。仿真可提前发现缩孔、冷隔等潜在缺陷。
铝压铸模具设计遵循:可制造性分析→受力计算→浇注系统优化→仿真验证→模具制造。
打造完美压铸工装的关键决策因素
脱模斜度
型芯锥度,保证铸件安全脱模。斜度随壁角变化,受合金类型、模具深度、形状影响。内壁收缩大于外壁,需更大斜度;未攻丝孔需预留攻丝余量。
圆角
凹面圆角过渡消除尖锐棱角,降低应力集中与成型缺陷风险。除分型面外均可添加。恒定半径圆角保证平滑过渡,深腔需大圆角,可延长模具寿命。
分型面
连接模具分块的接触面。变形或错位会导致金属液溢出形成飞边,造成缝线不均。
加强柱
作为安装定位支点的凸台。内部常设置通孔确保壁厚均匀。金属液难充填柱体,需配合加强筋、圆角解决。
加强筋
补足壁厚不足时的强度,合理布局改善充填、减轻重量、防止应力开裂与壁厚不均。
孔与窗口
利于形成脱模斜度与脱模,但需配合飞边控制、侧向浇道、溢流槽防止金属液误入。几何设计核心要素,影响金属流动与最终质量。
标识符号
Logo、批次日期等标识。凸起标识每件消耗更多金属,凹陷标识更省料。虽不增加设计复杂度但会增成本。
壁厚均匀性
压铸件壁薄,无绝对最大最小值,但必须追求均匀。均匀壁厚保证充填流动顺畅、减少冷却收缩变形,核心目标是凝固前完成充填防冷隔。
RapidDirect 助力完美压铸零件
精通模具设计能节省时间成本,但专家服务才是高品质保障。RapidDirect 提供精密 压铸服务,优质工装、专家团队、高效流程一站式到位。
丰富材料库、多工艺选择、多样表面处理,专家提供制造建议确保最优方案。下单后制造合作伙伴打造精准工装产出高品质铸件。立即上传设计获取即时报价。
常见问题 FAQ
压铸属于永久模铸造吗?永久模铸造依靠重力从储罐流入型腔;压铸则在高压下强制熔融金属充填型腔。
压铸中的模具是什么?模具由定模(固定半模)与动模(顶出半模)组成,含成型型腔空间,由硬化钢制成,满足零件形状要求。模具即"模"。
压铸模具如何制造?分体制造便于脱模装机,一固定一动活。熔融金属高压充填型腔后凝固成型。
工业技术