


3D 打印耗材价格全对比:PLA/ABS/PETG/尼龙/树脂等主流材料成本指南
入坑前必算账:机器成本只是冰山一角,长期耗材支出才是大头。本文汇总主流丝料与树脂价格区间、特性、打印难度,助你按需选材。
主流丝料价格速览(1 kg 卷)
PLA $10-25,ABS/PETG $15-25,ASA $30-50,尼龙 $50-60,PC $30-60,TPE $80-100。
PLA(聚乳酸)
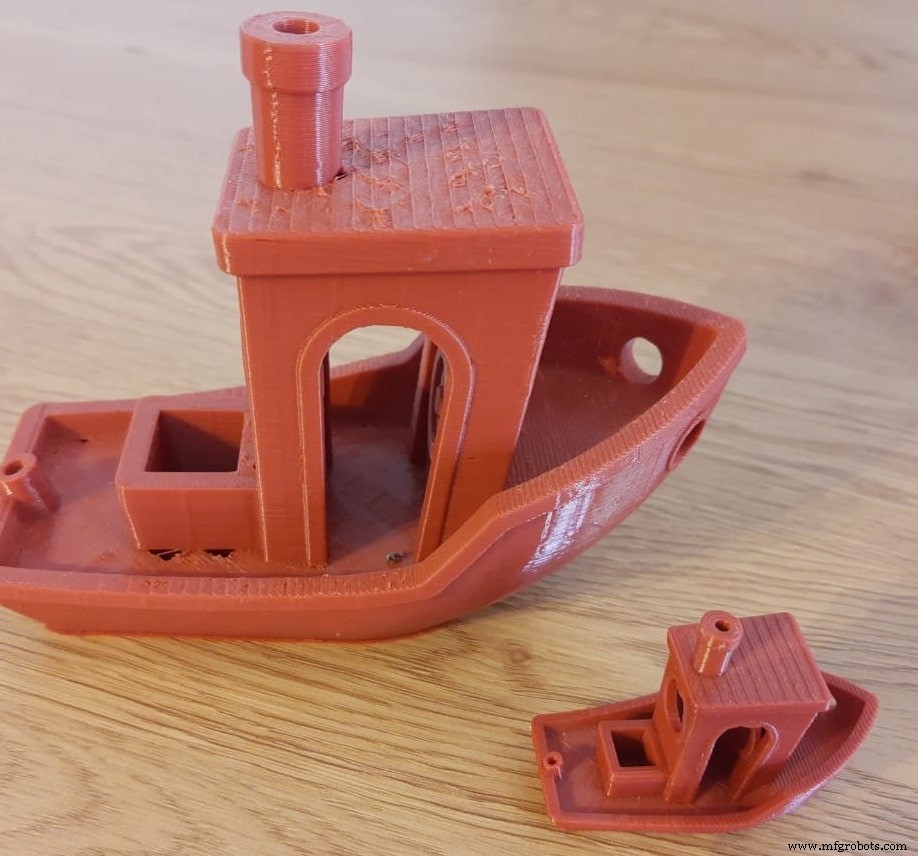
入门首选:刚性好、无需热床、180-230°C、低翘边、色彩/效果丰富(夜光/彩虹/丝光/闪粉)。基础色 $10 附近,特效色靠上限。
ABS(丙烯腈-丁二烯-苯乙烯)
次主流:耐用、耐热更高,但需 250°C 喷嘴、100°C 热床、围栏防翘边、通风排毒烟。首层慢速防翘边。$15-25/kg。
PETG(改性聚对苯二甲酸乙二醇酯)
工业级 PET 改性易打:韧性>PLA/ABS、低翘边、需热床助粘、干燥后粘性强(支撑难拆/易过度粘床)。温度近 ABS 但更易打。$15-20/kg,近年价格下探极具性价比。
尼龙
综合 ABS/PLA/PETG 优点:强韧兼备,薄件柔韧厚件刚性。可染色(衣物染料预染/后染)。主用 Nylon 618/645。230-260°C 喷嘴、床 100°C、防翘边。$60-80/kg,贵,确需特性再买。
ASA(丙烯腈-苯乙烯-丙烯酸酯)
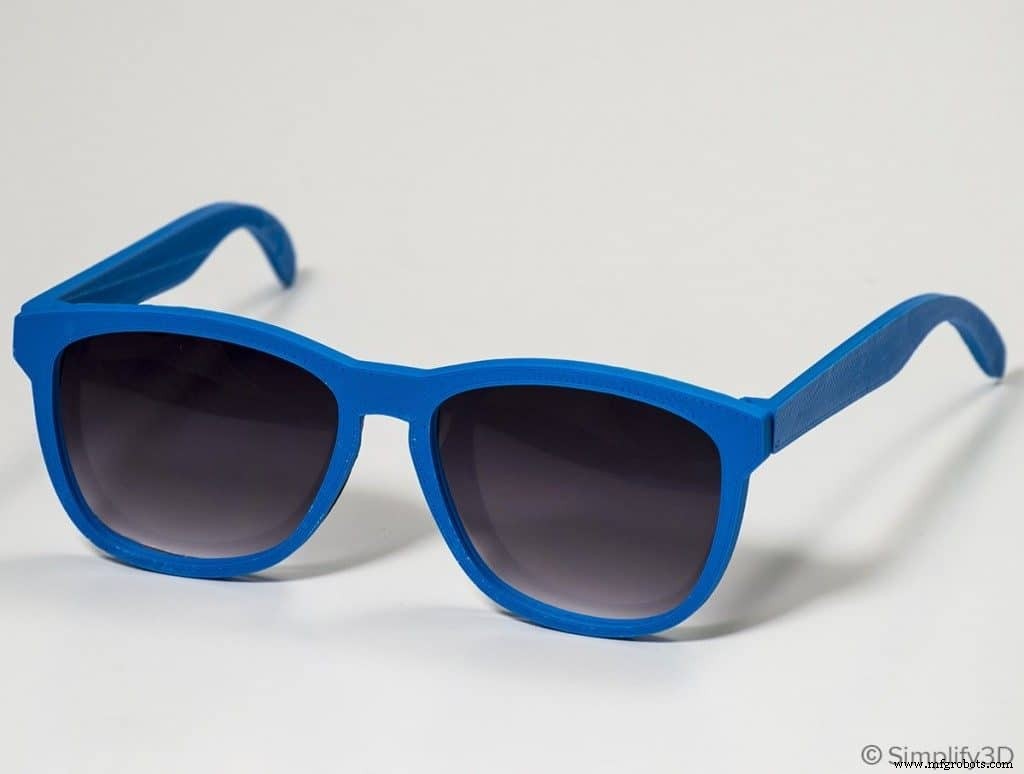
ABS 升级版:自带抗 UV,户外件首选。220-250°C 喷嘴、~100°C 热床、低翘边、需通风。$30-50/kg。
PC(聚碳酸酯)
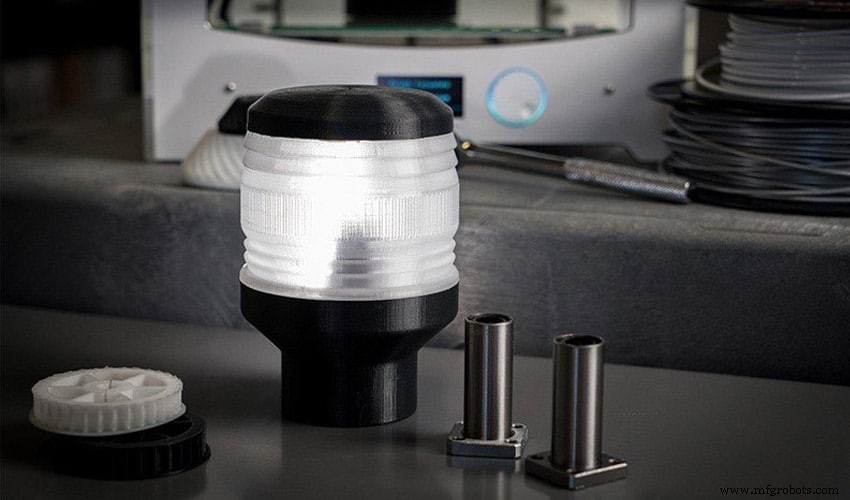
最强透明工程料:耐 110°C、抗刮、微韧性防脆裂。需 270-310°C 喷嘴、90-110°C 热床,确认机器能达温。难打、易翘边。$30-60/kg。
HIPS(高抗冲聚苯乙烯)
类 ABS 但以柠烯溶解,双喷头机作 ABS 支撑材料完美溶解免打磨。强度/刚度匹配 ABS,同温打印(230°C/床 90-110°C),翘边更低。$20-60/kg。
柔性丝料(TPU/TPE/软 PLA)
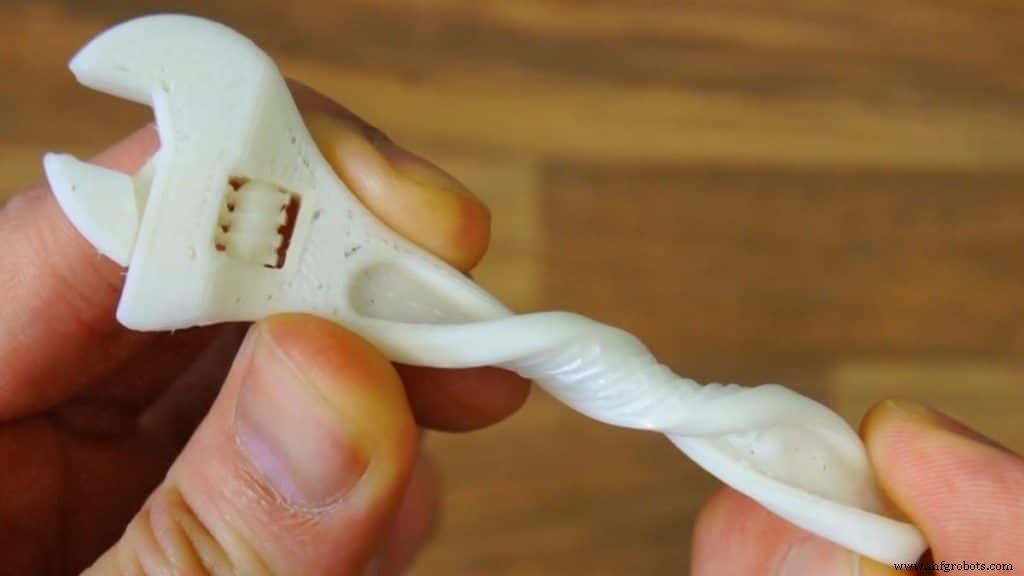
类橡胶触感,做模具/密封件/铸造母模。TPE 统称,TPU 最易打(无需热床、低翘边、拉丝易剪)。210-230°C,$80-100/kg。软 PLA 更便宜但难驾驭(过软导致挤出异常)。
树脂(光敏树脂)
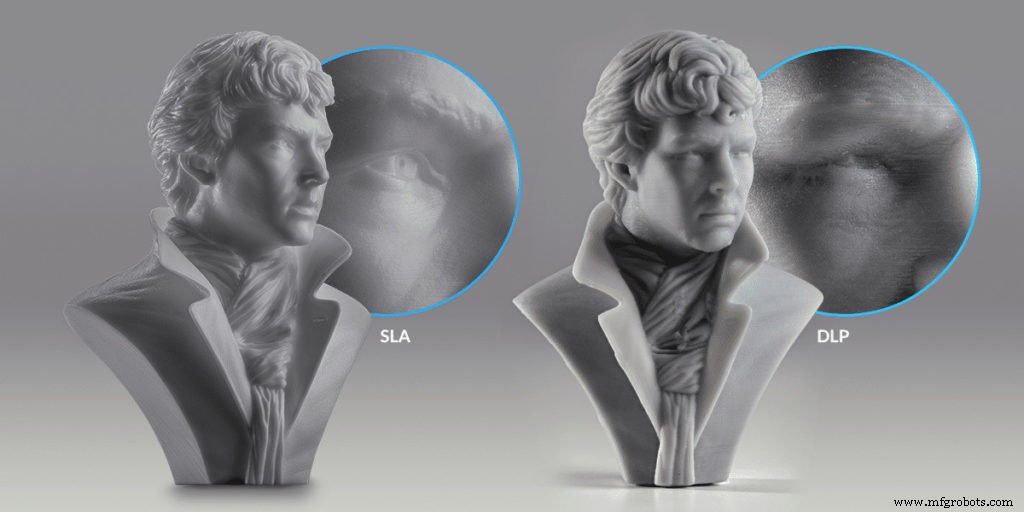
光固化打印机专用,微缩模/高精度件首选。$80-90/L(视品质/品牌)。毒性强:操作全程戴手套口罩护目镜。后处理需清洗+二次固化。开瓶后限时用完防降解。不柔性。详见《丝料 vs 树脂成本深度对比》。
综合参数对比表
| 材料 | 喷嘴温度 | 热床温度 | 翘边风险 | 上手难度 | 价格/kg |
|---|---|---|---|---|---|
| PLA | 180-230°C | 不需 | 低 | 简单 | $10-25 |
| ABS | 230-250°C | ~100°C | 中 | 中等 | $15-25 |
| PETG | 230-250°C | ~100°C | 低 | 简单 | $15-20 |
| 尼龙 | 230-260°C | 80-100°C | 中 | 中等 | $50-65 |
| ASA | 220-250°C | ~100°C | 低 | 中等 | $30-50 |
| PC | 270-310°C | 90-110°C | 高 | 困难 | $30-60 |
| HIPS | 230-250°C | ~100°C | 低 | 中等 | $20-60 |
| TPE/TPU | 210-230°C | 不需 | 低 | 简单 | $80-100 |
自制挤丝机回收降本
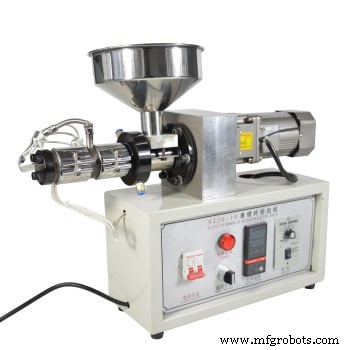
失败件必有,Filastruder 类设备可将废料重挤为新丝,长期省钱。**严禁混料回收**,否则得不可控杂丝。
结语
无特殊需求(户外/高温/高强度)**首选 PLA**:最易打、最便宜。ASA/PETG 兼顾户外耐候与易打性。仅按需买特种料,常规用 PLA 即可。
推荐产品专区
推荐产品专区精选实测好物,助你避坑省时。
3D打印
- 3D 打印耗材价格全对比:PLA/ABS/PETG/尼龙/树脂等主流材料成本指南
- 树脂 vs 丝材:FDM 与 SLA 3D 打印机运行成本全对比
- 高性能耐用齿轮3D打印耗材TOP推荐:尼龙、PLA、ABS、PETG深度横评
- 3D打印术语终极指南:核心词汇全解析
- 最佳3D打印参数:掌握速度与温度设置的核心秘诀
- 3D打印垫圈/密封件选材指南:为什么TPU是唯一最优解?
- 打印安全耐用饼干模具的最佳丝材推荐
- 1.75mm vs 3mm 丝材怎么选?优劣势与专家建议
- RC 车零件 3D 打印丝材选择全指南
- SLA vs FDM:选择正确3D打印技术的清晰指南
- FDM 3D打印回抽技术详解:防拉丝、提质量的关键参数
- CNC机床价格解析:如何对比成本、质量与性能