


掌握 3D 打印顶层技巧:打造完美表面的实战指南
3D 打印社区永远在追求更高成品质量。顶层表面质量往往决定成败。本文梳理顶层常见问题与简易解法。
改善顶层表面质量的核心是消除因切片参数不当导致的枕头效应(凸起)与空洞。最直接有效的手段:增加填充密度、增加顶层厚度。进一步提升美观度,建议开启熨烫功能。
顶层常见问题与解决方案
顶层两大高频问题:空洞/缝隙、枕头效应。逐个击破。
顶层空洞与缝隙
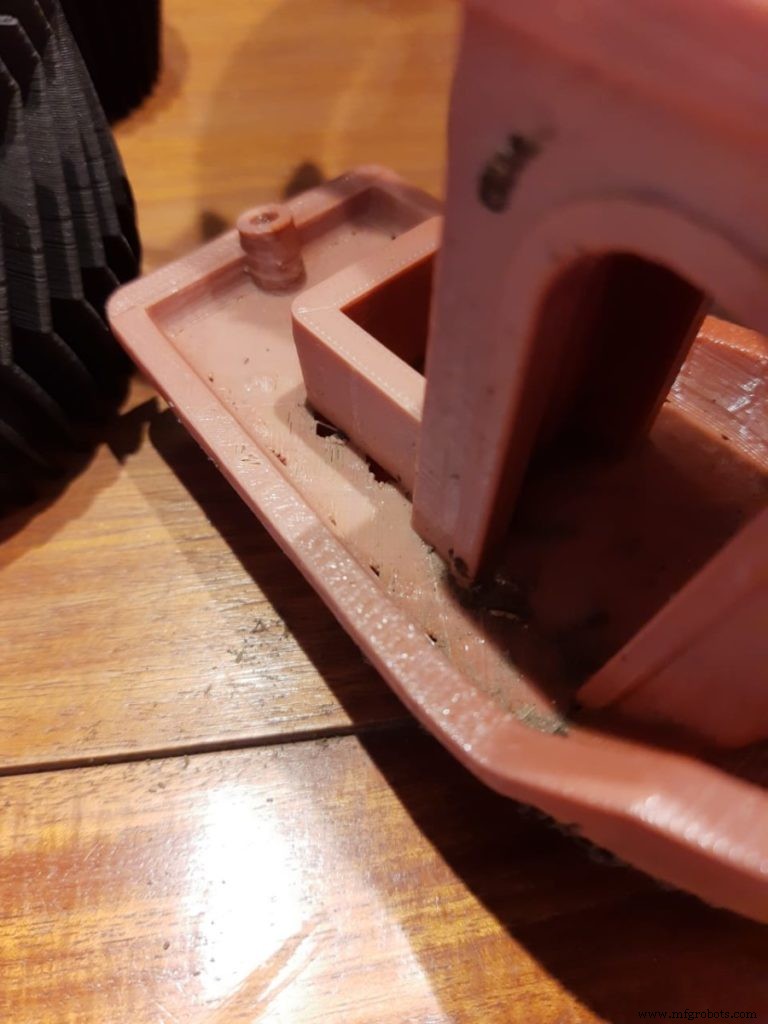
增加顶层厚度
最通用的方案。实心顶层往往架在疏松填充上方,薄层会塌陷进气隙形成空洞。顶部实心段建议 ≥0.5 mm。层高 0.3 mm 需 2 层,0.1 mm 需 5 层。注:增顶层不改变模型外部尺寸(在内部尺寸内叠加)。
增加填充密度
低填充 → 大气隙 → 顶层支撑不足 → 空洞。建议最低 12% 填充。每次 +10% 测试,直至解决。
排查欠挤出
若上述无效,可能是欠挤出:固件以为挤出量足,实际不足。验证:打印 20 mm 立方体,顶底各 3 实心层。若层间有缝隙即欠挤。修复:
- 检查喷头磨损/堵塞,清洁或更换。
- 核对切片软件丝材直径设置与实测一致。
- 提高挤出倍率(流量):PLA 通常 0.9,ABS 1.0。尝试 +5%,经验范围 0.9-1.1。
- 使用正确打印温度:过低不熔融、过高需更长固化时间。参考卷标温度。
枕头效应
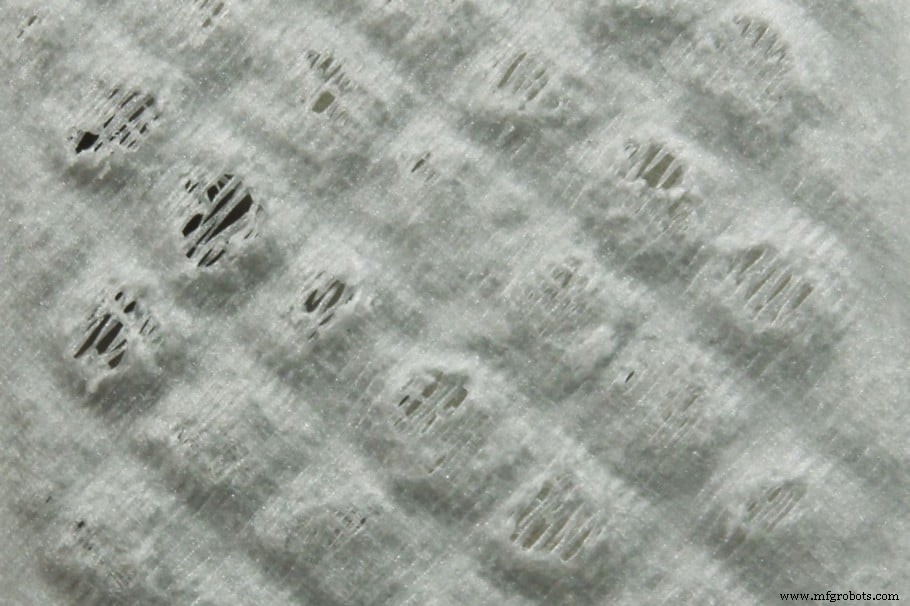
枕头效应指顶层凹凸不平、粗糙。修复方案:
- 增加顶层厚度:光滑顶层需 ≥0.5 mm 实心段。按层高计算层数(如 0.25 mm 层高至少 2 层)。
- 增加填充密度:填充越密,气隙越少,顶层地基越稳。每次 +10% 测试。
- 降温慢打:降低打印温度与速度,给塑料更多冷却固化时间,增强层间结合、减少卷边。
- 检查冷却系统:顶层打印时层风必须全速。风力不足表面冷却不及时会枕头化。可加装强力风扇改装,甚至用台扇对着吹。
熨烫功能提升顶层质量
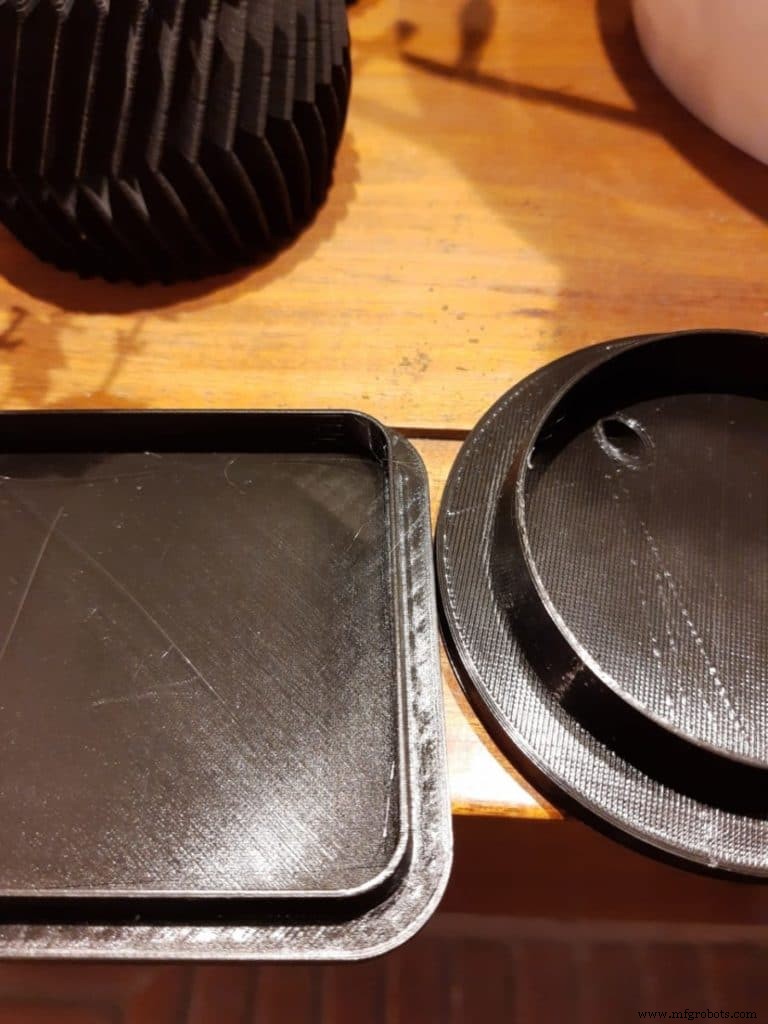
什么是熨烫?
Cura 首创,现主流切片软件均内置。顶层打印完成后,喷头保持加热遍历顶层表面二次熔融,可选微量挤出填补微孔。效果:抹平层纹,获得极光滑顶面。
适用场景:平行热床的平坦顶面。粘合两件平面时开启熨烫可增大接触面积、增强粘接。非平坦顶面(如人像)无显著效果。
大面积熨烫可能因极低挤出量导致卡料。通常无显著负面影响,但会增加 10-50% 打印时间(视模型而定)。
Cura 中启用熨烫
默认隐藏,显示步骤:
- 打开打印设置面板。
- 汉堡菜单 → “管理设置可见性”。
- 搜索“ironing”,勾选“启用熨烫”,关闭窗口。同处可启用熨烫细项。
- “外壳”子菜单下出现“启用熨烫”,勾选即可。
熨烫关键参数
- 仅熨烫最高层:勾选则仅处理最顶层;取消则处理所有平坦顶层。
- 熨烫图案:Zigzag(默认,来回锯齿)或 Concentric(同心向内)。
- 熨烫线间距:默认 0.1 mm,极光滑但耗时。增大间距可加速。
- 熨烫流量:默认 10%,表面仍粗糙可适当降低(可能过挤)。
- 熨烫边距:离边缘距离,防微量挤出形成边缘凸起。
- 熨烫速度/加速度/加加速度:微调熨烫运动参数。深究可参考拙作《Jerk 与加速度实战指南》。
推荐产品专区
我们精选了适合新手到专家的 3D 打印机、丝材与升级件,均经实测筛选,助您避开选型迷雾,买得放心、用得省心。
3D打印