


3D打印内部填充与外壳分离?快速可靠修复方案
资深玩家深知:内部填充对模型质量、强度、打印时长至关重要。但常见痛点是——耗时耗材打印完成,却发现填充根本未接触外壳(壁),填充结构形同虚设。
本文将系统梳理导致填充不接壁的成因及对策。简而言之:
填充不接壁多因欠挤出引起,欠挤出又可能源于喷嘴温度过低、移动速度过快、打印机校准偏差;亦可通过调整填充重叠率修复,建议以 1% 步进测试。
| 解决方案 | 说明 | 建议操作 |
|---|---|---|
| 填充重叠率 | 填充线与最近周壁的重叠百分比 | 每次 +2% 测试,上限 14% |
| 喷嘴温度 | 低温导致欠挤出 | 设为厂商标称最高温度 |
| 移动速度 | 过快导致挤出跟不上 | 降至 25 mm/s |
| 供丝机构 | 鲍登管摩擦导致欠挤出 | 全程清洁供丝系统、调整送丝张力 |
| 校准偏差 | 实际耗材消耗少于切片指令 | 校准 E-steps 或提高流量系数 |
壁与填充不接触的根因排查路线图
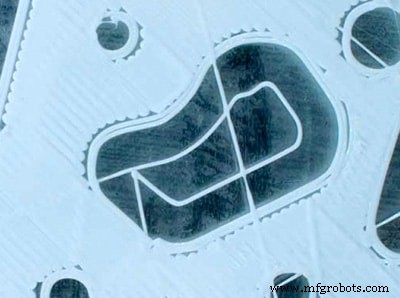
排除模型设计错误后,按以下顺序逐项排查:
切片设置(各打印机配置文件默认值不同)
首查 Infill Overlap(填充重叠率)。Cura 定义:填充线与壁的重叠量占填充线宽百分比,轻微重叠使壁牢固连接填充。
Cura 不同打印机配置文件的默认重叠率差异巨大:Ender 3 默认 30%,其他机型可能 10% 甚至 0%。
若当前为 10%(Cura 通用默认),建议以 2% 步进测试;无效则恢复默认值,继续排查。
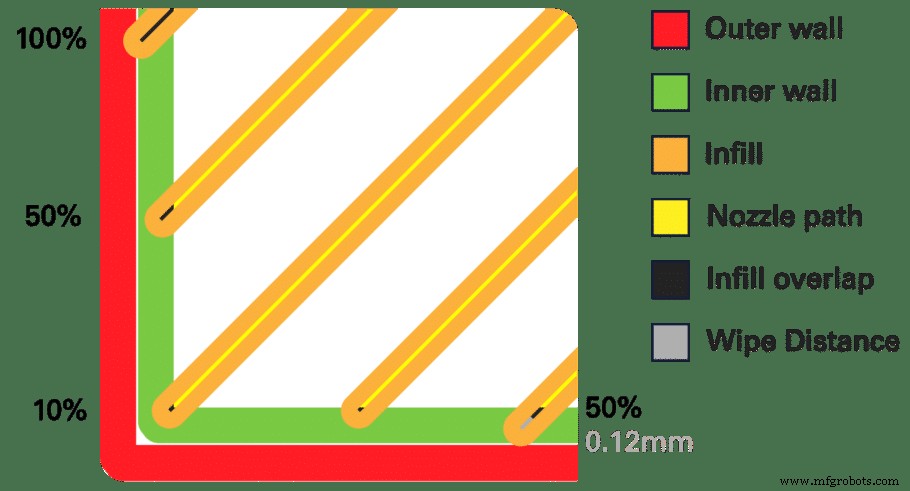
如图,100% 重叠即喷嘴路径覆盖整整一条线宽(0.4 mm 喷嘴)。
挤出温度
温度过低 → 熔体粘度高 → 挤出压力不足 → 欠挤出 → 壁填分离。过高则导致熔体在喷嘴驻留过久玻璃化堵塞。
对策:设定为耗材厂商标称的最高推荐温度测试,再逐步降温寻找甜点。例:PLA 标称 190-215°C,先设 215°C。
移动速度
流速由温度、喷嘴直径、打印速度、层高共同决定。速度过快挤出跟不上 → 欠挤出。温度与速度必须平衡:高温可配高速,低温必降速。
排查时可将移动速度设 25 mm/s 或 ≤50 mm/s,若问题持续则非速度所致。
欠挤出深度排查
前两项排除后,欠挤出仍可能由更隐蔽的硬件问题引起。表现为:跳层、层变薄、层断续、出现孔洞/斑点。
供丝机构故障
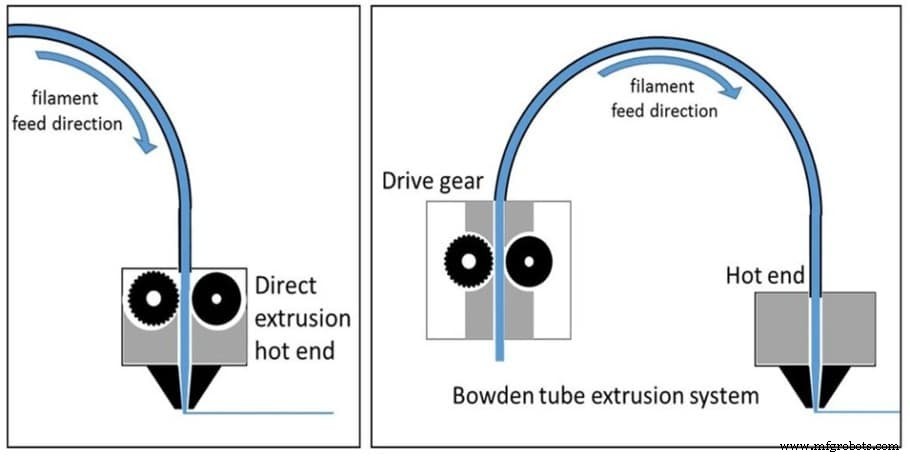
鲍登结构机型,欠挤出常源于鲍登管/热端摩擦阻滞或送丝齿轮咬合不足。检查方法:抽出耗材观察表面,光滑如初 → 张力不足;被压扁、有齿痕(磨丝)→ 张力过大,伴随“滴答”退步声及热端堵塞迹象。
修复:拆卸清洁全套供丝系统,重新调整送丝张力(各机型不同,可参考 Ultimaker 调整视频)。
挤出校准偏差
挤出校准决定切片指令与实际耗材消耗的一致性(单位:mm/行程)。校准偏低 → 实际消耗少于指令 → 欠挤出。修正有两条路径:
永久修复:校准 E-steps
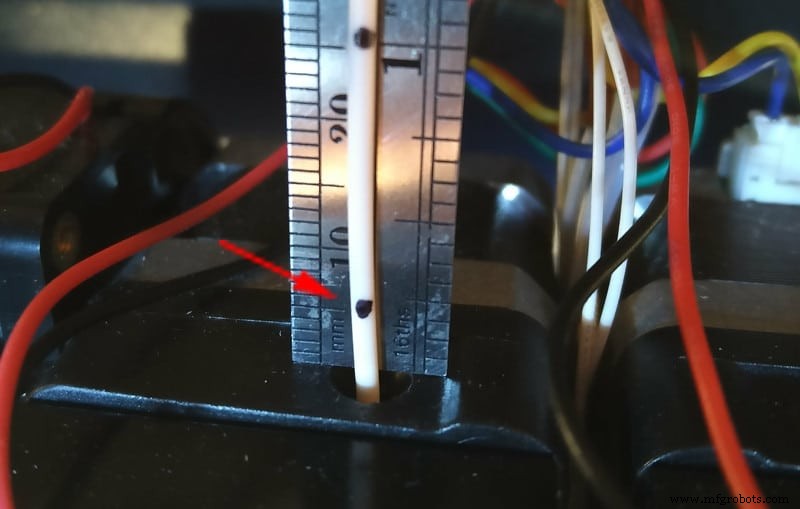
通用流程:游标卡尺量取挤出机入口 100/200/300 mm 处做标记;热端加热至耗材高温端 +5°C;指令挤出 100 mm,观察标记位置。标记进入挤出机内 → 过挤;标记未到入口 → 欠挤。需计算实际偏差值在打印机固件修正 E-steps。操作繁琐,常用替代方案是调整流量系数。
简易修复:调整流量系数
流量系数直接控制送丝量,受耗材直径、挤出机齿轮直径影响。测试前确保:喷嘴洁净、温度合规、平台调平、理解测试步骤。同标记 100 mm 法,指令挤出 100 mm 对比实测。欠挤则流量设 102% 重测,仍欠则继续增;过挤则降低。迭代至指令与实测一致。
结语
希望您已解决问题。幸运者仅调重叠率即可;坚持读到流量校准的您,已是故障排查高手。祝打印顺遂!
推荐产品专区
精选打印机、耗材、升级件实测推荐,助您规避选型迷茫。
3D打印