


3D打印壁厚设置完全指南:实现最佳强度与质量
3D打印件的内部(填充)和外部(外壳)截然不同。虽然内部可以打印为中空或实心,但壁厚始终是实心的。
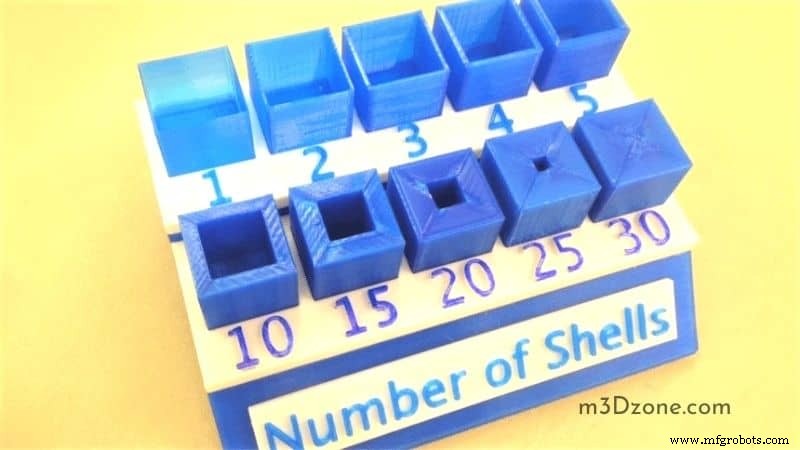
外壳包含顶层、底层和垂直壁,直接决定模型的力学性能,如拉伸强度和疲劳极限。
垂直壁构成打印件的高度外部区域,壁厚是3D打印设计中最关键的参数之一。
如何设计完美的壁厚?别担心,本文将为您提供全面详尽的指南!
什么是3D打印壁厚?
正确设置模型壁宽对于解决壁厚问题至关重要。因为不当的壁厚是3D打印行业问题的主要成因。
零件壁厚取决于整体设计、尺寸和所用材料。以下是设置壁厚的关键准则:
3D打印最大壁厚
最大壁厚适用于金属等重型材料,因其会产生内向应力。但这类壁厚无法直接打印,需将模型设为中空并预留出粉孔排出粉末。
3D打印最小壁厚
不锈钢等高强度材料的最小壁厚可低至0.3mm,具体取决于模型设计和结构。例如高细节5mm²不锈钢件,壁厚需设为0.3mm。
3D打印壁厚该设多少?
通常0.8mm是最低强度要求的默认标准壁厚,最佳壁厚约为1.6mm,且建议至少3层壁以获得更高耐用性。切片软件默认值在大多数情况下已足够适用。
壁厚设置基本准则
- 使用喷嘴直径的倍数,这是打印完整尺寸壁的最有效方式。
- 顶底层厚度使用层高的倍数,以获得最佳效果。
- 高强度功能件:壁厚2-3mm,顶底厚1.6-2mm。
- 展示类非受力模型:壁厚0.4mm,顶底厚0.2-0.8mm即可。
各材料推荐壁厚对照表
3D打印件存在不能逾越的薄壁极限。下表列出各材料的推荐最小壁厚与绝对最小壁厚:
| 推荐壁厚 (mm) | ||||||||
|---|---|---|---|---|---|---|---|---|
| 材料 | PLA | ABS | 尼龙 | VeroWhite | 透明树脂 | 类ABS | 类橡胶 | VisiClear |
| 推荐最小厚度 | 1.5 | 1.5 | 1.5 | 1.0 | 1.0 | 1.0 | 2.0 | 1.0 |
| 绝对最小厚度 | 0.8 | 0.8 | 0.8 | 0.6 | 0.6 | 0.6 | 0.8 | 0.6 |
材料选择同样是成败关键。注意:绝对最小厚度以下无法打印。
最小壁厚 vs 分辨率
两者界限模糊但本质不同!最小壁厚指外壳可打印的最小宽度(过薄会因重力坍塌);分辨率决定曲面平滑度,即尺寸公差,反映设计精度与细节表现力。
如何计算模型的正确壁厚
通用方法:使用喷嘴直径的倍数,可避免缝隙与缺陷。如0.4mm喷嘴,壁厚可设0.4、0.8、1.2mm等。
常规中等强度件:壁厚0.8-1.6mm(3-4条壁线),顶底厚0.8-1.2mm(4-6层)。脆性材料需参考其推荐最小壁厚。
整体外壳厚度 = 单壁厚 × 壁线数。例:0.8mm × 4 = 3.2mm。通用原则:2-3mm喷嘴对应0.8mm壁厚,具体视打印机而定,切片软件默认值通常适用。
如何获得完美的壁/外壳厚度设置
完美壁厚因用途而异,无通用最优值,但建议维持0.8-2mm标准范围。先明确打印件用途:花瓶等装饰件只需最小壁厚;壁挂支架等受力件需合理材料、填充与多层壁。
本质上通过试错积累经验,掌握不同零件的最佳壁厚后即可得心应手。
选择理想壁厚的其他关键因素
耗材类型
常见PLA、ABS、尼龙推荐壁厚1.5mm。厂商常建议0.8mm,但不适用于所有设计。
支撑结构
悬垂特征若单纯加厚壁会因重量增加坍塌风险,良好的支撑系统才是正解,能在最小推荐壁厚下保证悬垂成功。
相邻壁厚一致性
壁厚应>相邻壁厚的60%。热应力积聚会导致薄弱点失效,保持壁厚一致性至关重要。
内圆角设计
冷却时热应力聚集于尖角,建议改用圆角;必须用尖角时,内侧倒圆可减少内应力且不影响外观。
壁厚 vs 填充率
两者都能增强强度,但耐用性首选加大壁厚。模型强度与填充率成反比:0%填充+4mm壁厚 比 100%填充+0.8mm壁厚 更耐用。最佳策略:高壁厚 + 高填充率。壁厚以更少材料提供更高强度增益。
结语
壁厚是核心打印参数。过厚:成本↑、耗时↑、易开裂;过薄:失效、翘边、返工成本↑。应遵循推荐最小壁厚,兼顾耐用性与经济性。
3D打印