


3D 打印底部辅助结构全解析:筏、裙边、裙边的选择与应用
为什么需要底部辅助结构?
“首层成败,成败首层”是 3D 打印的铁律。筏、裙边、裙边是解决床面粘接、翘边、首层质量的三大核心手段。但它们的工作原理、适用场景、优缺点截然不同,需根据材料、几何形状、打印机特性灵活选择。
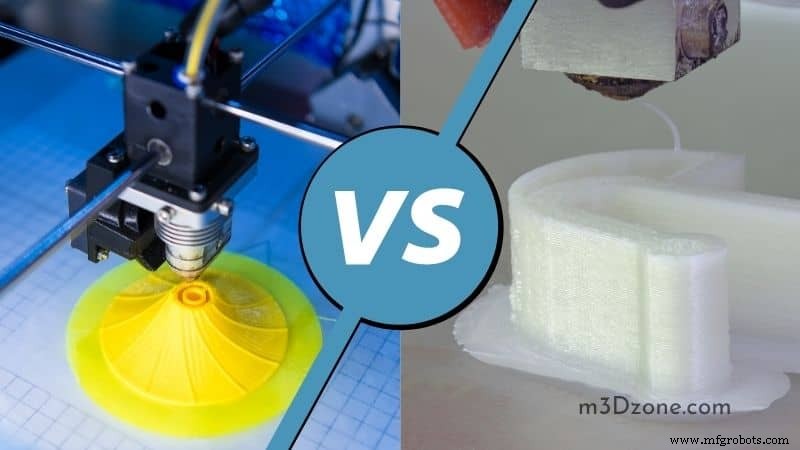
筏:全覆盖的“地基”
什么是筏?
筏是在模型底部下方铺设的多层网格结构,延伸至模型轮廓外围。模型与筏之间预留微小气隙(约 0.1 mm),便于剥离。
核心作用
- 强力粘床: 大面积接触热床,特别适合 ABS 等高翘曲材料。
- 容错校平误差: 补偿热床微小凹凸、划痕、轻微翘曲。
- 稳定小底面/重心高模型: 为窄脚、顶重结构提供宽大支撑基座。
关键参数
- 分离距离: 模型底层与筏顶层的间隙,建议 0.1 mm,平衡粘接与易剥离。
- 筏底层: 低速、加厚打印,确保筏自身粘床牢固。
- 筏顶层数: 决定模型底面光洁度,大底面建议 2–3 层。
双喷头专用:可溶性筏材料
HIPS(柠烯溶解)或 PVA(水溶)可作为筏材料,打印后浸泡即可无损去除,彻底解决筏剥离难、底面粗糙的痛点。
Cura 中启用筏
在“构建板粘附类型”中选择“Raft”,新手用“推荐”模式,进阶用“自定义”微调各层参数。
裙边:仅环绕轮廓的“加固圈”
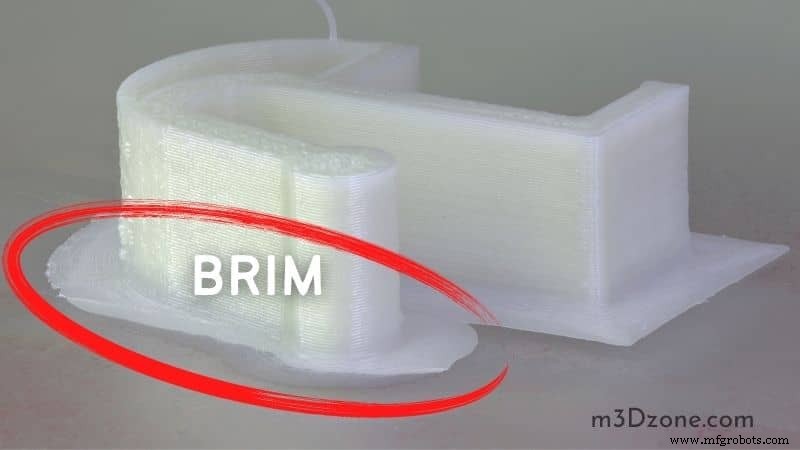
裙边仅从模型外轮廓向外延伸若干圈(通常 3–10 圈),不接触模型底面。它通过增大底部接触面积抑制翘边,同时比筏更省材料、更易剥离、无需后处理底面。
优先选择裙边的场景
- ABS/ASA 等易翘材料,且模型底面平整度要求不高
- 细长柱、小接触面零件,防止脱模
- 不想破坏模型底面光洁度
裙边:喷头“预热跑圈”
裙边是围绕模型外围、不接触模型的 1–3 圈线条。核心价值:
- 验证喷头出料是否顺畅、床面是否平整
- 排空喷头残留旧料/气泡,确保正式打印从第一刻起状态稳定
- 极低材料成本,建议每次打印前必加
三者核心差异速查表
| 特性 | 筏 | 裙边 | 裙边 |
|---|---|---|---|
| 接触模型底面 | 是(全覆盖) | 否(仅外围) | 否 |
| 材料消耗 | 大 | 中 | 极小 |
| 剥离难度 | 高(易损底面) | 低 | 无需剥离 |
| 抗翘边能力 | 最强 | 强 | 无 |
| 适用材料 | ABS、尼龙、大底面件 | ABS、小底面件 | 所有材料(预检) |
结语
没有万能的辅助结构,只有“当下最合适”的选择:追求极致粘接、容错校平选筏;平衡抗翘与底面质量选裙边;每次打印前例行公事加裙边。理解三者机理,才能在切片软件中游刃有余。
3D打印
- 深度解析Nexa3D:LSPc技术如何加速工业级SLA 3D打印
- 缩短塑料 3D 打印件打印时间 — 专家设计策略
- 精通 3D 打印:第 1 部分 — 单元测试与公差,实现精准高效构建
- CRN授予Markforged X7 Turbo Print 2020年度最佳3D打印创新大奖
- 3D 打印速度实测:从几分钟到十几小时的核心决定因素
- 3D 打印喷嘴何时更换?实用寿命指南
- 裙边、边缘、底板:3D 打印首层粘附方案终极选择指南
- 3D打印硅胶技术全解析:原理、设备、服务与应用前景
- 为什么3D打印机要打印裙边轮廓:顺利打印的关键
- 3D打印速度与质量平衡术:寻找最佳参数的实战指南
- PolyJet 3D 打印:高速高精度工业级光聚合物技术
- 3D打印底板与裙边:核心差异与选用策略