


自动化耦合器在机器人焊接线中每年减少 65 小时停机时间
解决问题没有比彻底消除它更好的方式。至少 KTH Parts Industries Inc.(俄亥俄圣巴黎)是这样看待其决定自动化机器人焊接单元手动设备换型流程的。
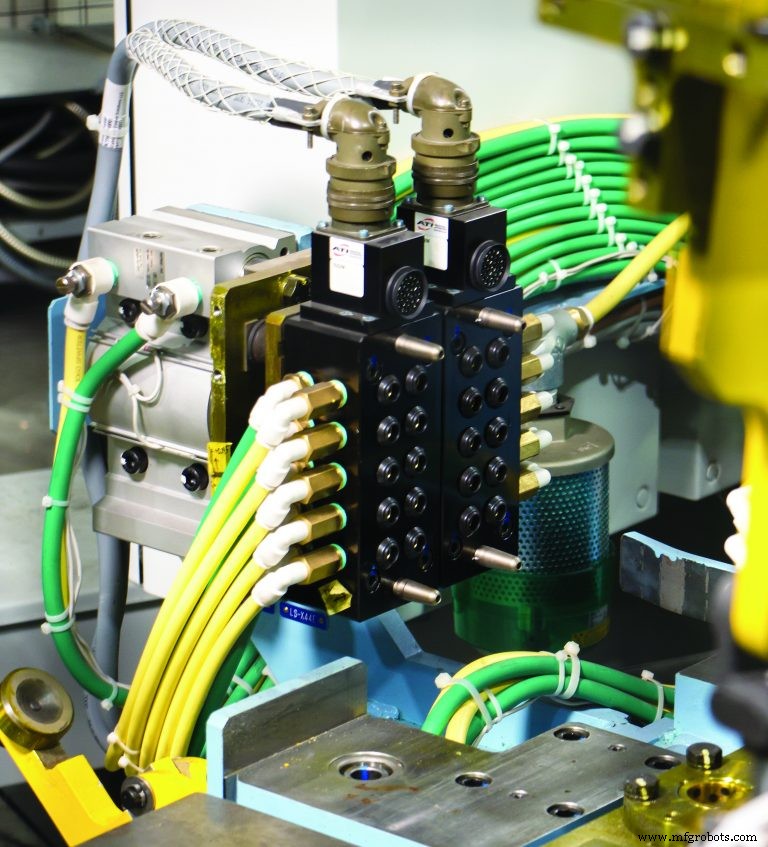
KTH 选用 ATI Industrial Automation(北卡阿普斯)GA2 多功能耦合器完成壮举。具体说,气电公用设施到单元的新自动耦合,每条产线每年消除约 65 小时停机,降低总运营成本,提升设备利用率与生产力。
KTH Parts Industries,全球一级汽车底盘结构件供应商,拥有 1100 多工程制造员工,涉汽车零件制造各阶段:产品开发、分析、成形性、原型、生产冲压、成形、机器人焊接、装配、发运。
KTH 核心竞争力之一是汽车底盘部件柔性焊接线设计与实施。焊接线用复杂工装或夹具夹持部件,机器人焊接。每车型需不同夹具,导致工厂频繁设备换型。
为增灵活性、优化有限制造空间,KTH 创建带转台的双面工作单元。设计目标:保持机器人活跃、减少设置时间。零件在转台一侧夹具装载,机器人另一侧焊接。
装 ATI GA2 多功能耦合器前,KTH 依赖人工连拔缆线、装夹具上转台。乘以每班每线一到两次换型,流程中有惊人人机交互量。
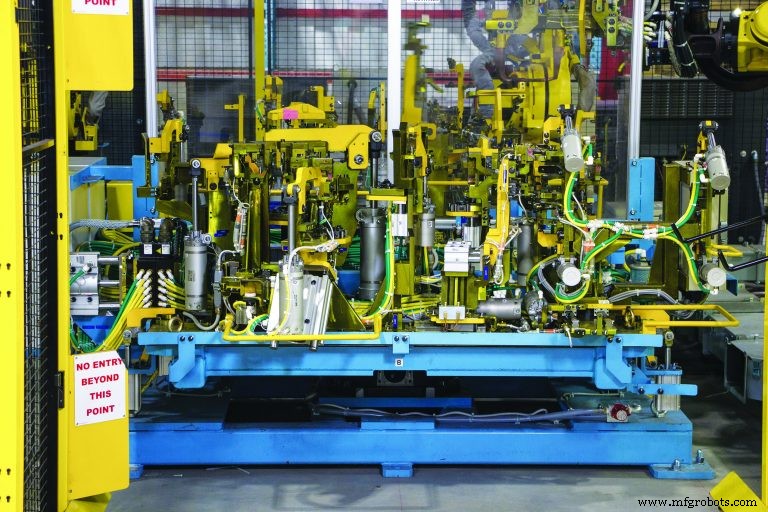
KTH 焊接部项目负责人 Dave Reed 对旧流程评价:“用 ATI 多功能耦合器前,我们有气管和歧管,需用扎带插拔。电气侧,得手动拧合 40 针分离器。每次夹具换型重复多次。”
据 KTH,旧流程体力要求极高,且操作员进工作单元必有固有风险。这些条件下,高频缆线故障不足为奇。用不一致力扭矩耦合解耦缆线造成过度磨损。连接器错位导致针脚损坏。无专用闲置缆线存储空间,缆线留地面或单元其他设备顶上。
“气管割裂漏气、连接器损坏,”Reed 说。“维护被叫来评估问题,但很多时候只是连接器弯针,却让我们损失数小时停机——每条线每年约 65 小时。”
除过度人机交互与设备故障,旧流程是设备支持组噩梦。组段负责人 Jonah Strapp 指出:“换型后,得在单元折腾东西才能跑通。停机意味着亏钱。发生时有不小压力让产线跑起来。”
KTH 极度想改进焊接夹具换型,实现更顺操作流、增员工安全、减设备故障。KTH 工程项目组资深工程师 Matt Myers 解释:“正常运营日,我们榨干产线产能。每次换型损失生产时间,账面上大额财务负面。能减停机的任何事都极其关键。”
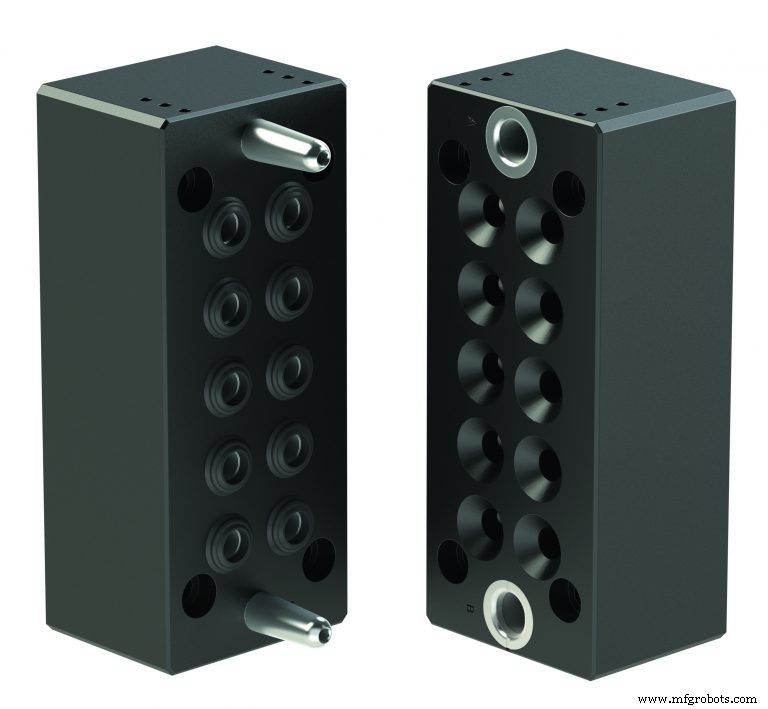
采用 ATI 多功能耦合器正是高效省时方案切入点。ATI 多功能耦合器适配 KTH 焊接线换型。提供电源、信号、气动。ATI 多功能耦合器内置旋转顺应性,在耐用包装中提供可重复耦合。模块化设计让多功能耦合器配合 ATI 丰富刀具更换公用模块家族工作。
多功能耦合器与模块共同服务多种网络协议,KTH 的 Myers 解释。“新产品设计时,我能靠 ATI 工程团队快速设计适配我们需求的电气或气动产品,或参考其网站数千产品。”此特定系统,ATI 配置多功能耦合器与 32 针离散 I/O 电气模块,易集成现有线路。
“首次试用多功能耦合器,立刻明显它会有大不同。新耦合器极可靠且免手动。我们不用折腾它们。每次都工作,”Strapp 说。
问及 KTH 为何选 ATI 做供应商,Myers 答:“基于过往客服关系、快速交期、本地客户经理,选 ATI 易如反掌。”KTH 是 ATI 机器人刀具更换产品长期用户,过渡到 ATI 多功能耦合器自动耦合顺理成章。
Dave Reed 确认 ATI GA2 多功能耦合器性能:“去年我大概换了几百次这些夹具,从未遇 ATI 系统问题。放上夹具,按按钮,它压入、夹紧,针脚全对接,弯针断气管零容忍。算无瑕产品。生活轻松多了。”
自动化控制系统