


提升自动化焊接性能:实现最佳可靠性的经验策略
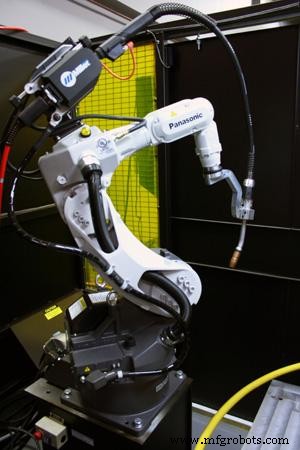 投资自动化的目标明确:释放更高生产率和卓越质量,使焊接作业脱颖而出并驱动利润。实现这一愿景不仅需要机器人,还要求一致可重复的工件、精简工作流、熟练操作员和合适耗材。
选择信誉良好的机器人集成商是第一步,但选对MIG枪、接触尖、喷嘴、衬套和固定头同样关键。这些耗材常被忽视,却直接影响停机时间、运营成本和整体焊接质量。以下指导说明如何优化各组件以发挥最大性能。
延伸与连接
接触尖至喷嘴距离随应用而异,但始终影响焊接质量。复杂接头或工装通常需要延伸距离,提供更深伸展和更好对齐。然而更长距离也让尖端暴露于更多飞溅和热量,缩短寿命。防飞溅剂可缓解,但定期检查仍不可少。在磨损临界前主动更换尖端是避免昂贵停机的最佳防线。
重型或加长型铬锆尖端耐用性更优。虽导电率略低于铜,但对大多数应用差异可忽略,延长寿命可抵消较高前期成本。螺纹根部加工槽是铬锆结构标志。
接触尖、固定头(或扩散器)、喷嘴间的牢固连接至关重要。紧密贴合确保可靠导电并减少热损失,转化为一致焊缝和更长耗材寿命。设计为螺纹连接并牢固配合的耗材进一步延长寿命。
焊丝与接触尖选择
焊丝选择直接影响尖端性能。大卷(500-1000磅)常用于自动化系统以减少换卷,但往往缺乏小卷的铸造螺旋。这导致焊丝直穿尖端,限制电气接触,并在焊丝反弧入尖端时产生回烧。尖端规格小于焊丝——如0.045英寸焊丝用0.040英寸尖端——有助于维持稳定电弧。使用金属芯焊丝时(不总能减小尖端),请咨询可信集成商或分销商验证。
考虑焊丝涂层。非铜涂层实心焊丝比铜涂层磨损尖端和衬套更快,铜涂层润滑并改善送丝。虽铜涂层焊丝前期较贵,但延长耗材寿命和减少停机常使投资值得。
焊接模式
自动化系统常在比半自动更高电流和更长负载周期下运行。过渡模式——连续、喷射或脉冲——也影响耗材磨损。脉冲MIG让尖端承受强烈热冲击,加速侵蚀、缩短更换周期。
此类项目中密切监控尖端使用。在性能下降前更换耗材,避免导电性丧失、回烧或过度飞溅。利用常规生产暂停换尖,保持电弧不间断。高热应用仍首选重型铬锆尖端。
选择并维护合适喷嘴
喷嘴选择主要取决于工装几何。瓶颈、直筒或锥形喷嘴轮廓更窄,便于进入狭窄或复杂接头。但喷嘴越锥形、壁越薄,限制大电流或长负载周期容量。若工艺≥300安或持续弧燃,建议用壁厚、绝缘体强健的重型喷嘴。
铜喷嘴或高温玻璃纤维绝缘喷嘴可提升性能,但喷嘴仍须提供足够保护气体覆盖,不得过度缩短耗材寿命。与集成商或分销商合作,匹配喷嘴至尖端和工艺需求。
配备专用清洗站或铰刀维护喷嘴。这些装置清除飞溅、疏通固定头碎屑,可喷涂水基或油基防飞溅涂层。将清洗站置于机器人附近便于取用,编程在装料或换刀周期清洗,确保最小中断。
其他考量
选加工精良、表面光滑圆整的耗材。此类设计抗飞溅堆积、延长寿命。甚至在接近工装极限时,也选适配的最重型耗材,因其通常更耐用。
密切关注固定头选择和衬套安装。固定头须匹配喷嘴和尖端,提供牢固配合以实现最佳导电。按厂商指南裁剪安装衬套,用衬套规确认正确长度。衬套长度错误会导致送丝问题和昂贵停机。
最终,保持耗材最佳状态,让你专注于收获自动化红利——更高产出、一致质量、更高ROI——而非故障排查。
深入见解请访问 www.tregaskiss.com。
设备保养维修