


现代CNC机床:提速、增精、简操作应对复杂加工
CNC日益更快、更智能、更易用
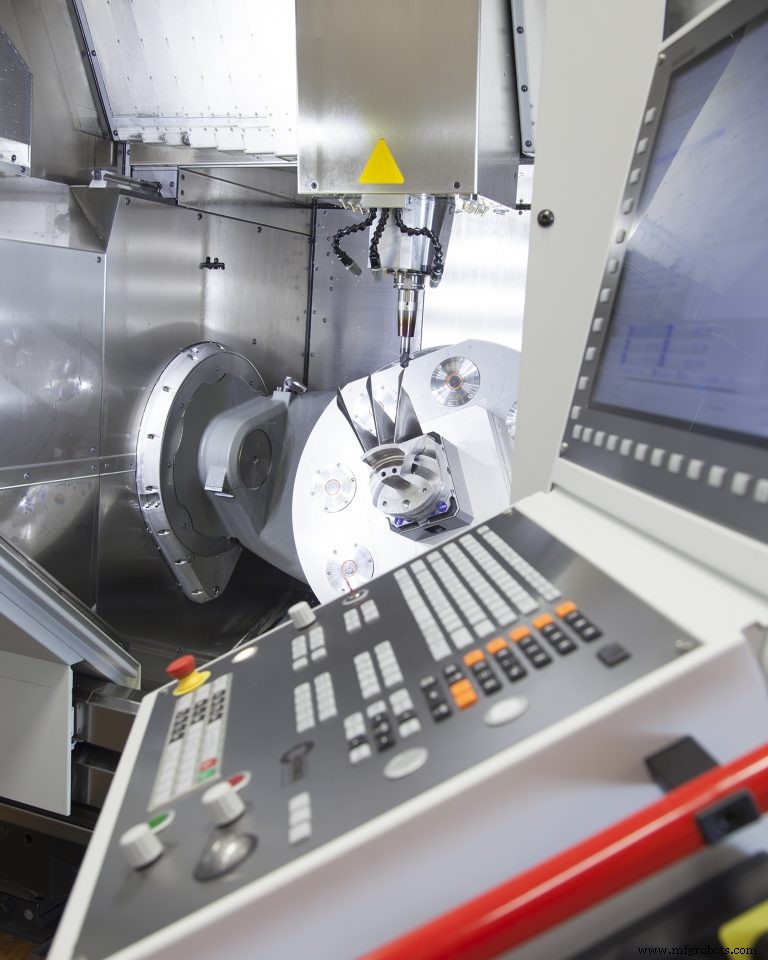
CNC是你从不拼写全称的机床首字母缩写:Computer Numerical Control。大多时候把它当“施法黑盒”无妨。但若你在高速加工中挣扎、需更好表面光洁度或更高精度、面临培训留人难题、想更好掌控生产效率,答案或许就藏在这三个字母的最新迭代中。
谁需要速度?
如一切计算机相关,CNC不断提速。举例:Heidenhain控制系统半毫秒处理数据块;Siemens SINUMERIK 840D sl单处理器可控31轴10加工通道;FANUC最新驱动电机脉冲计数达3200万/转。谁需如此算力?
首当其冲是需同时快速运动多轴者。Fagor Automation-USA高级应用工程师Tom Maxwell指向航空航天复合材料应用增多:“高速五轴路由器常需更强算力。高性能加工中心五轴高速铝加工同样需求。”
Heidenhain TNC业务发展经理Gisbert Ledvon补充:“高速加工需快进给与恒定切屑负荷。要把热量带入切屑而非刀具。若控制系统太慢管不过来自CAD/CAM或后处理的数据流,无法保证恒定切屑负荷,刀具极快烧毁。表面光洁度与精度也受影响。跑8-10万转主轴同样需更快控制器维持恒定切屑负荷。CNC是这些领域成败关键。”
复合加工机床(车铣复合、铣磨复合)也推动超快处理器需求。Ledvon例证:“若零件未在铣床工作台中心,欲车削,则全轴运动,非仅旋转轴。”
Siemens数字工厂事业部机床业务开发Steve Holmes补充:受加工中心CNC控制的机器人执行工件搬运与轻量加工(如去毛刺)。SINUMERIK 840D“Run My Robot”功能省去机器人独立控制器或PLC,控制器仅分配另一通道处理。
另一面,警惕你期望的控制器速度被其他部件拖累。FANUC America全国销售经理Jody Michaels解释:“竞品宣称25,000块前瞻。但若CPU、驱动、电机无快速响应能力,前瞻多远无意义。给John Deere拖拉机装1000马力电机不代表能跑150英里/时。需要整体系统。”
离开速度话题前,值得注意:现代CNC多含“自适应进给控制”功能,利用实测主轴负载调整切削速度。如切“空气”自动加速至设定上限;刀具全入切削则减速维持恒定安全扭矩。全程实时。Ledvon认为该功能特别利于“无人值守加工与摆线铣削,进一步优化基于预测切屑量调速的CAD/CAM包。”
更高精度、更优表面光洁度
先进控制器提供远超运动学复杂性与多工艺处理、高速加工的价值:对模具与关键应用,提供更高加工精度与改善表面光洁度。Fagor典型双反馈方案:数字电机编码器与独立绝对光栅尺双重反馈告知控制器。Maxwell称这“实现更高精度同时保持平滑运动。”
Hurco研发前端设计路径规划经理Paul J. Gray称WinMax控制器需更强算力支撑专利UltiMotion公差基控制算法,四五轴加工循环时间减少25%。更关键的是,Hurco新五轴机采用直驱旋转轴力矩电机,充分利用UltiMotion高动态响应实现更优表面光洁度。
“算法”提及将我们带回现代CNC为黑盒的普遍认知。确实,后台常运行远超执行加工程序定义动作的复杂程序。
关键例证:CAD/CAM后处理输出样条曲线的重新诠释。Ledvon解释,此类轮廓典型有点落在给定曲线半径外。“强迫机床沿此轮廓逐点运动会产生振动与砂眼。Heidenhain控制器可建立几微米带宽,允许机床在编程轮廓公差带内平滑运动。控制器还依轮廓形状优化速度进给,同时保精度。”Heidenhain称此为Advance Dynamic Prediction(ADP),高端控制器常见。FANUC同类功能称Smooth Tolerance Control。
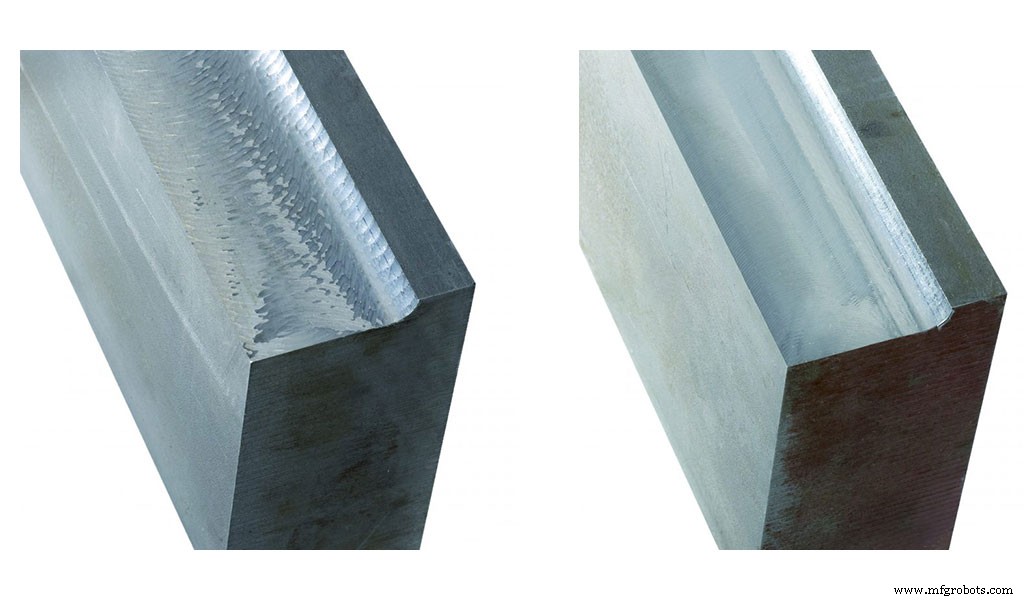
海量功能修正机床固有误差,如Heidenhain自适应颤振控制(ACC)。“我们与机床制造商合作确定其机床振动产生机理(因机床而异),确定控制器应采取何种动作消除谐波(亦因机床而异)。机床商将数据置入PLC反馈控制器,自动运行。”
Heidenhain、FANUC等亦有功能补偿刀具中心点加速度依赖位置误差。如Ledvon所言,质量惯性致制动加速时俯仰运动,产生位置编码器无法识别的位置误差。误差部分取决于导轨刚性、进给力作用点与质心距离、质心与刀具中心点距离。Heidenhain与机床商合作理解机械原理,基于此计算修正加速度误差。Ledvon补充此类调整仅几微米,视应用未必必要。
FANUC术语透出更多现似魔法的功能:智能主轴加减速、智能进给加减速、智能背隙补偿、智能热变形控制。Michaels指出智能主轴加减速还能省电,因CAD/CAM程序常输出大主轴转速变化,否则耗电更多。但大多数功能主旨在造更好零件。或如他总结:“凭借当今公差控制与电机驱动高响应,后台运行如此之多,你的加工件看起来像抛光表面。”
人机界面进阶
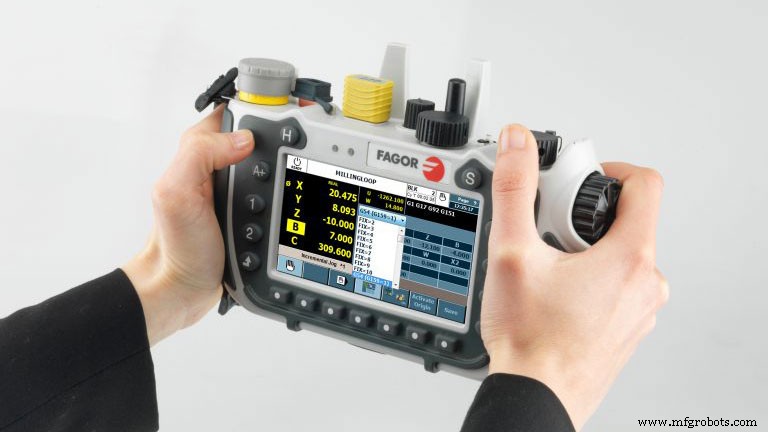
近期人机界面(HMI)进展如预期:图标驱动设计、智能手机普及的指尖操控(捏合缩放、展开放大等)。甚至FANUC,其无处不在的HMI 25年鲜有变化,现在提供Michaels形容的“截然不同界面:主屏不似FANUC屏,排列工具数据、程序编辑、维护等不同图标行。可定制,如添加第三方编程App。最关键:让千禧一代更易接受运行我们控制器。”
变革非单纯讨好千禧一代。CNC厂商不仅赋予机床操作员脱离离线CAD/CAM的编程能力,更让它相对容易。
Gray称Hurco新图形对话式编程系统让操作员“导入实体CAD文件,点击欲加工零件特征即生成加工程序。甚至自动定向五轴机床加工3+2轴特征。编程简化不只提升操作员生产力,进一步消除生产序列人为误差源。”
Siemens、Heidenhain等提供同等能力。Holmes补充:在任意倾斜平面使用任意标准三轴固定循环,省去五面体加工昂贵CAM系统。
Holmes还观察到:“当今先进HMI超越基础可视化验证。提供刀具主轴设置、刀路效率的三维图形验证,支持碰撞避免等新能力,因可视化验证而可行。且从三轴到3+2再到全五轴,全车间共享同一可视化验证体验。”
Gray反驳:机上图形与机床仿真系统不再稀缺,“编程端才是多数控制器短板,尤以五轴加工为甚。”为解决此,Hurco“开发通用程序类型兼容对话式与NC编程,同一程序在任意配置Hurco五轴机床运行无需修改程序,”他说。“简化五轴操作员培训,赋予客户显著生产灵活性。”
程序在不同机床间可运行程度(运动学无关编程)也是Siemens聚焦点。
“此法让同一程序跨不同运动学五轴机床运行,无需为每机床单独后处理,”Holmes说。“运动学无关编程使CNC程序亦机床无关,五轴加工灵活性大增。把为铰链头机床写的程序移到无铰链头但有转台的立加上,控制器自动重定向程序运行。且不必用Siemens自家NX CAD/CAM,任何标准包皆可。”
同时,Siemens或为唯一同时提供完整CNC系统与CAD/CAM软件包的厂商,二者深度集成,一方变更即时反映另方无需后处理。凭借更广覆盖,Siemens与FANUC均提供“通用HMI”,从铣到车到磨外观相似,简化培训。
Maxwell称Fagor新功能“允许用户选材料与刀具,检索特定零件编程的基础切削参数。Fagor还实现粗加工提速、精加工提精的实时操作员速度精度调节。”
同理,Holmes称Siemens控制器含“高速加工循环,操作员仅改循环中一两个值即可轻松调整粗/半精/精加工工艺。”
其他辅助设置功能
除直观界面,现代CNC还通过各功能引导操作员。Siemens含100+短视频片段“Animated Elements”,演示固定循环或设置操作几乎每个字段。Heidenhain新VSC(Visual Setup Control)在你优化工件装夹方向、拧紧螺栓后拍照存档。后续同批次装夹对比该图像,报警异常(如扳手遗留工件、孔缺失),给操作员继续、切次托盘、停机纠正选项。VSC极其灵敏,甚至识别因过扭矩导致螺栓头不平。
KinematicsOpt另一Heidenhain亮点。“台上放标定球,”Ledvon说。“探针不同角度触球周长,自动标定机床至中心枢轴点,对五轴应用至关重要。极强功能,尤其车间白天有温度漂移。班中可装载带标定球托盘,机床下批次前自动重新标定。”
Hurco与Siemens亦为任意运动学配置旋转轴机床提供此功能,额外具备中心线探测循环嵌入加工程序实现生产中自动测量。
最后,虽所有控制器出厂按预期夹持、工件尺寸调优,但现场变更(有意或无意)有时需调整。FANUC等允许Michaels称的“一定程度自调优”。Maxwell称:“Fagor Finetune软件自动调优轴参数现为标配。利用Bode图优化CNC与驱动参数以适配高速切削特性。Fagor等亦内置示波器于CNC供进阶调优。”
到底谁的控制器?
离开HMI前值得注意:呈现给操作员的界面常部分甚至完全由机床制造商而非CNC厂商定制。同理,同一机床商常提供多控制器选项,值得自行了解市场情况。
例:DMG Mori CELOS前端后可能是FANUC、Siemens、三菱或Heidenhain控制器(最后例外非后台运行而是同屏并行)。Michaels说:“Makino主用FANUC但你觉察不到。他们用Panel i,我方控制器后台挂载电脑呈现视频屏给用户。标准立卧加工中心、车床常用标准FANUC HMI。专用应用如磨削,通常用机床商自有HMI。Gleason齿轮切削机将FANUC控制器连同专用HMI深埋。Weiler车床跑Siemens控制器,HMI被机床商深度定制‘以致你认不出’。”
驾驭数据力量
“工业4.0与工业物联网可说是当今行业最重要驱动力,”Gray说。“信息是智能决策关键,当今CNC机床被期望发布生产率与生产相关信息,与其他智能设备联网以减少设置时间成本。”
为此,Hurco在GitHub开源控制器接口,与多家机器人与生产力监控公司合作拓展控制器互联能力。
Heidenhain控制器可极详细告知一切发生,但Ledvon称其StateMonitor系统让人轻松获取相对受限数据集:主轴开/关、错误代码,提供“清晰果断分析无繁琐噪音”。还允许操作员输入机床未运行原因,这是全自动系统捕捉不到的关键数据点。
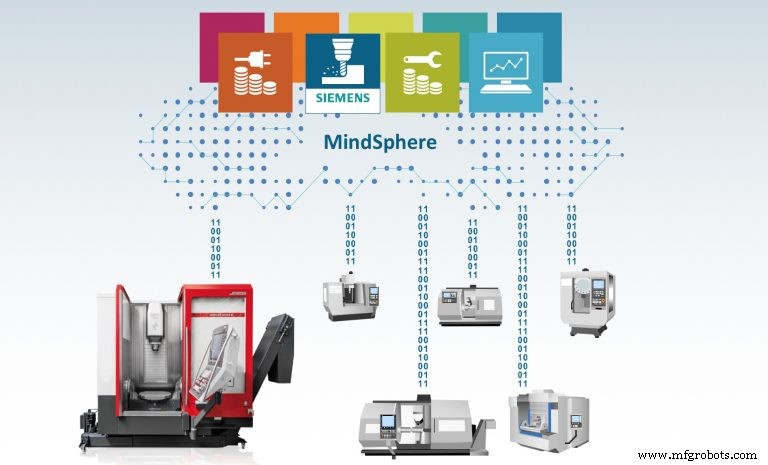
Siemens前瞻性诠释工业4.0为MindSphere——开放架构云平台,不同制造商机床安全上传数据存储、分析、全球远程监控。配备监测振动、电流、温度等因子的智能传感器机床上传状态报告至MindSphere。
例:传感器检测某机床Y轴异常振动,基于海量智能数据衍生算法判定因Y轴滚珠丝杠轴承磨损,可在客户察觉前订购发货该部件。这超越预防性维护达成预测性维护。重大跨越。
自动化控制系统
- 维护外包战略指南:将承包商转化为可信合作伙伴
- 防范维护诱发瓶颈:制造商实战指南
- 落地综合安全计划的实战策略:巡检审计、工具赋能、培训闭环、维护预测、流程优化五大支柱
- CNC加工七大核心工艺技术深度解析
- CNC加工极致公差实现:十年实战验证的十大关键要素
- 塑料加工全攻略:工艺原理、刀具选型与材料适配
- 磨料射流加工:原理、优势与实际应用
- Miyano BX-26S 双主轴车床:高精度高速加工复杂棒料零件
- Mazak Hyper Quadrex 150 MSY:双主轴棒料加工系统
- 将挑战转化为协作共赢:Gentz Industries 经验之道
- 现代压力机工作原理与金属成型全流程解析
- 确保 ServiceNow 顺利落地:规避常见陷阱,最大化 ROI