


Hirsh Precision:以先进系统赋能制造卓越
Hirsh Precision Products企业文化建立在诚信经营基础上,核心价值观为信任、自信与承诺
从简单定位销到复杂流体歧管,每个制造零件始于一个想法。一家科罗拉多车间通过融合先进制造技术、严谨工艺与数据管理、团队导向企业文化及近40年经验,将客户概念变为现实。
机加工师Steve Hirsh于1979年在科罗拉多州博尔德创立Hirsh Precision Products Inc.。凭借单台Bridgeport铣床,Hirsh为各类客户加工小批量生产和工装夹具组件。其兄Mike加入公司,车间增添LC-10 Okuma车床和带手动换刀的CNC Wells Index立式铣床。
随业务增长,车间搬入一客户设施——一家汽车专用工具制造商,至今38年仍是客户。1993年,Hirsh Precision Products建成自有24,000平方英尺(2230平方米)厂房。如今公司约70名员工,两班倒、每周五天。约三分之二产出与医疗行业相关,多涉及血液处理设备组件等器械。
产品质量,团队品格
贯穿历史,Hirsh Precision Products指导格言为“优质工作准时交付”。现任公司工程总监Steve Hirsh说:“高质量工作是诚信经营的结果,是公司文化基石。”
据Hirsh介绍,公司专注持续改进、学习、员工团队成员间信任。Hirsh Precision Products与团队成员关系可称独特。
公司招聘理念旨在确保公司与团队成员双向契合。重点在个性、诚信、资质而非初始技能水平。“你教不会基本品格、准时到岗、认错担责,”Hirsh说。若员工热情、感兴趣、好奇,技术技能可教,他补充道。
公司积极文化的证明是职场中多成员家庭数量。Hirsh说:“我粗略数有约13个不同家庭有多名成员在此工作。有些情况同一家庭有三四人。”事实上团队包含Hirsh家族三成员:Steve、CEO Mike、CFO Kent。
培训学院
公司对持续学习的重视随时间增长。早期培训是机床旁实时指导。为减少设置时间、确保可重复性,添加了工艺步骤和设置文档。多年来开展其他培训举措,包括聘请当地机床行业讲师现场培训员工。过去一年,公司聘请培训与发展经理正式记录追踪培训。
所有培训现归入Hirsh培训学院一把伞下。项目提供标准化、可扩展课程,员工可在工作或家中登录。基础要素包括入职材料、安全、测量技能。
新课程持续添加,系统也帮助追踪外部培训课程,如NTMA(全美工具与机加工协会)提供的。每位团队成员都是Hirsh培训学院成员,可确定与其职业路径一致的学习方向。团队成员每年与主管会面,探索兴趣领域、确定培训主题、设定目标、回顾上年进展。
技术投资
自创立以来,Hirsh Precision Products持续投资先进制造技术。“我们努力理解某些新功能或特性的回报,并确保以明智方式利用那些创新,”COO Peter Doyle说。
如今公司有22台CNC机床,铣床与车床近乎均分。有六个生产单元,每单元三四台机床。五轴机床突出,用于定位实现一次装夹加工。
定位精度在医疗制造中至关重要,用于保持零件基准、公差、特征相互关系。车间加工零件尺寸从1毫米车削件到3英寸大件,“但80%工作能放在你手掌心,”Hirsh说。除电镀外,二次操作内部完成。工件材料从医用级塑料到可热处理不锈钢。
生产量通常不大。“年产可能100件某零件或另一零件达10,000件。典型批次约200件,”Hirsh说。
自动化演进
Hirsh Precision Products一直寻求自动化流程。例如,即使头五年,公司投资气动机器人上料卡盘车床。获首台换托盘铣床后,管理层认可换托盘提供的灵活性和生产率,决定未来每台铣床都将配备换托盘。
车间首次涉足FMS(柔性制造系统)技术是四轴12托盘Tsugami FMA,首台采用FMS概念的五轴机床是DMG Mori十工位换托盘机。
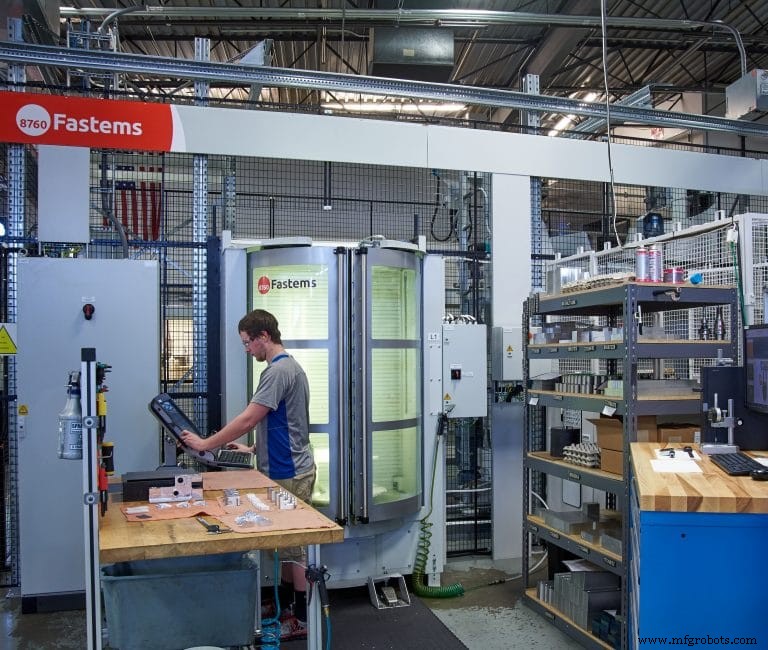
为扩展FMS应用,公司调研多机FMS系统可用选项。“我们每两年全员去IMTS紧跟与客户及其零件相关技术,”Hirsh说。经充分赛前调研,IMTS 2016公司采购FMS系统,含Okuma MU-4000立式五轴CNC加工中心(转台式),X-Y-Z工作包络740mm×460mm×460mm,配Fastems LLC供应的MDR-750 FMS ONE制造系统。
此后车间在Fastems系统上增购安装第二台MU-4000铣床,系统有36个400mm直径托盘、三层托盘存储、一个LSC上料站。系统在现有设施内可扩展至五台机床、120托盘。
Fastems制造管理软件(MMS)是系统运营基础。MMS基于人员、刀具、机床时间、原材料可用性做生产优先决策。它制定计划、移动托盘进出托盘架、自主指导零件加工。
“我们沟通交货日期和所需数量,”Doyle说,“然后MMS能‘下棋’,看已排程工作,想出满足交期、利用可用资源、最大化主轴时间的计划。这带来极佳主轴利用率。”
车间输入人员排班,系统在团队成员可卸料时取回成品零件。“运行Fastems系统让团队意识到保持主轴运转的重要性。我们的工作是组织任何必需前提,如工装,”Doyle说。
多托盘系统与Hirsh零件重复性强的特点匹配良好。“设置是我们较大变量之一,”Hirsh说。车间通过在托盘上保持工装完好几乎消除设置时间。“有36托盘,我们能保留作业设置。换托盘让我们最小化交期同时最大化利用率,”Hirsh说。在三个典型零件制造工艺研究中,设置小时分别减少72%、54%、92%,平均减少73%。
Hirsh强调充分理解系统能力的重要性。“Fastems告诉我们系统不只是个大号花哨换托盘。他们敦促我们信任系统,输入作业让系统排程工作、决定零件何时运行。”
物超所值
Doyle说:“既然我们费劲买技术,就要榨干它的价值!”因此,Hirsh Precision Products组建专门Fastems团队,挑战其发掘FMS系统所有能力。
对车间或许最重要的是,FMS系统实现夜间、周末、节假日无人值守运行。“目标是主轴24小时运转,”Hirsh说。
托盘化工装也允许增加零件密度。“这助力无人值守生产,”Doyle说。“五分钟循环周期下,36托盘撑不了多久。但若一两小时循环,就能跑通夜间周末。Fastems系统允许充分利用无人时间。不用每15分钟有人值守,我们能让系统跑通宵,第二天换零件。”
他继续说:“我们能并行排产多客户订单,而非串行生产。需每月交付100件的零件,我们可周产25件,日均约5件。我们能让作业每天在上料站出现一次,而非跑完100件该零件才转下一个。跨多机床托盘管理集成也让零件可在多机床运行。”
一个需五轴定位加工所有特征的零件,之前在Brother五轴铣床单件加工。工作包络仅够单件。“用Fastems系统,我们在更大机床加工,同一托盘可同时有18个零件在制,”Hirsh说。
零件约60mm见方,分三序列加工,每序列同托盘6件。第一序列毛坯加工燕尾槽。第二序列覆盖零件五面加工。第三序列加工掉燕尾槽并完成零件。每循环产出6个成品零件。Hirsh说:“我们不再批量作业,而是按生产计划涓涓细流推进零件。”
Hirsh Precision Products应用Fastems FMS技术的两大挑战涉及刀具管理和ERP(企业资源计划)系统兼容性。
车间低批量、高混合、严公差工作特性要求使用大量切削刀具。初装Fastems系统配两台Okuma VMC时,含系统刀具管理功能对车间不具财务可行性。目前每台Okuma机床存166把刀具,刀具容量尚非制约。
但因公司意向将系统扩展至五台加工中心,正开发自有系统在166把刀具不足以应对各机床生产零件组合时,自动进出刀具。“当FMS作业超出可用刀具库容纳时,我们将自动化方式进出刀具矩阵中的刀具。刀具移动防错在我们规划中,”Doyle说。
另一问题是ERP集成。Hirsh通过长期建立的ERP系统管理所有客户承诺信息,该系统未设计支持多托盘排程。原因是ERP系统评估从原材料接收至发运的整个零件路径,含电镀或热处理等外协操作。它设计用于识别专注工作单元活动的FMS系统不明显的瓶颈。ERP系统优先准时制造造而FMS优先主轴利用率。
因此,Doyle说,“我们在想办法融合两系统需求,例如分段释放大批零件订单、更有选择性地让Fastems系统看到的信息。”
这非易事。“ERP系统像结婚,”Hirsh说,“有承诺和投资。若非必要你不想换ERP系统。”
Doyle说:“我喜欢Fastems FMS在于它让团队专注解决技术解决不了的问题,同时从技术擅长的任务中解放团队。例如Fastems系统擅长重复动作、优先排程工作、保持主轴运转极好。但它不会告诉我们如何设计工装、如何思考材料特性、如何最佳设计生产流程。所以它让我们聚焦公司甜蜜点领域。”
生产记分卡
Hirsh希望公司每个人都知道自己如何帮助公司践行“优质工作准时交付”格言。但Hirsh说,“我们发现无法每天监控。所以开发了记分卡,由机加工师为机加工师设计。它以我们安全、质量、生产力优先级为基础,任何时刻提供公司各处各优先领域表现更新。”
每个制造单元有电脑屏幕显示经团队成员输入定制的记分卡。这实现快速诊断和响应生产异常。
例如,主管可查单元记分卡,若设置过长则引入合适人员帮助。单页快照反映全公司所有客户承诺,显示哪些团队成员参与履行承诺。为提供及时信息,记分卡每两分钟更新。
调研不同FMS系统时,Hirsh寻找耐用性和可靠性能而非前沿、早期采用技术。“我们想平衡最新技术投资与想要经过充分测试、非负债的东西,”Hirsh说。Fastems是我们正确选择。这是符合我们业务多年的战略投资。”
理解大数据
Hirsh Precision Products的Peter Doyle承认:“我爱数据。我们天天看。我们有报告审视生产过程每单一层面。循环时间、零件号、设置时间、材料成本、检测数据……所有数据可用。我对数据驱动制造唯一犹豫是确保我们以正确方式使用它。”
“问题是公司常淹没在数据中却不知如何处置,”Doyle继续。“数据价值在于辅助决策。隔离问题、确定最有用信息应在收集前完成。”
Doyle说今年公司将分析和信息管理作为实现战略的关键组成。“分析帮我们发现哪些数据最有意义。信息管理让我们在正确时间向正确人传达正确信息。”
车间正开发系统化数据方式辅助生产决策。例如,CMM数据易电子采集,车间目前实施电子采集此前手工记录的刀具和零件检测数据。随着这些举措推进,Doyle说,车间“想办法把我们开发的专有工艺文档软件、ERP、Fastems MMS整合,让数据本身成为资产。我们知道有机会改善数据使用,但仍在摸索如何做。”
另一步是确定底层数据质量。高质量数据能帮助更快做更好决策。例如,不必每五件检测一特征拖慢生产,车间可能统计确定只需检50件中1件,从而提高效率。Doyle也质疑某些数据真实价值。某些数据无疑有价值,如机床利用率和OEE数字,但有些数据集没那么有用。
例如,他质疑个人表现详细数据价值,如人均生产力国家基准研究。“那数据收集方式有方面意味着基准可能不可比或对决策不相关,我不信那是数据驱动制造的益处。Hirsh Precision Products成功和文化基于核心价值观——我们诚实守信、热爱所做、自信技能能力、忠诚承诺。有那些基本面,我们目标是用数据改善运营帮助他人,非微观管理。”
Doyle视Fastems系统为开始工业4.0数据驱动制造旅程的实用应用方式。未来,他说,“人工智能将成制造业游戏规则改变者,可能超越其他任何东西。它将改变我们构建和培训团队的方式。”
经Manufacturing Engineering主编Candace Roulo编辑。
自动化控制系统