


前沿优化模块攻克难加工材料精度难题
在机床车间摸爬滚打过的人,多少都去过展会或机床分销商开放日。那里演示CNC机床忙着把黄铜、低碳钢、铝切成名片盒、井字棋玩具。虽赠品有趣,但看真实零件加工、最好是难加工材料,难道不更振奋?
Okuma冬季展示会就是如此,这机床制造商年会招待600+与会者。现场二十多台CNC机床开机切削,含MU-8000V LASER EX超级多任务机(激光金属沉积)、GENOS M460V-5AX转台式五轴立加(高产能、小占地、惊人低价)。
还有LB3000 EX-II车床(棒料振动检测)、MULTUS B300II车铣复合中心(协作机器人上下料)、MA-500HII卧加、MCR-A5CII双立柱加工中心、MULTUS U3000多任务机。
阵容强大,但有一演示让大量与会者议论纷纷,甚至搭建者亦然。“挺酷,尤其是考虑我们在切钛合金——极硬难加工材料,”Okuma应用工程师Lee Johnston说。
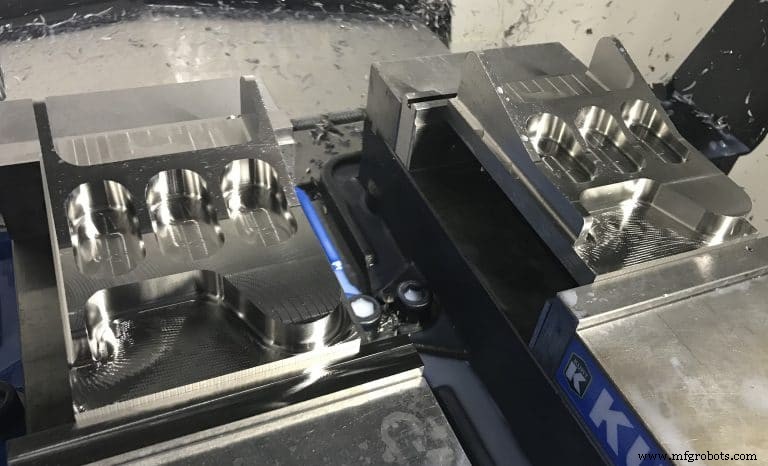
他指CGTech Force演示,基于物理的NC程序优化模块,工作于公司旗舰VERICUT刀路仿真软件内。Johnston与CGTech、Sandvik Coromant代表合作,为航空航天客户编程Ti-6Al-4V钛合金支架,用VERICUT Force优化刀路。
“同一演示双虎钳并行,一标准程序、一优化程序,”Johnston说。“循环时间从1小时降至40分钟以内,听觉视觉均能感知刀具切削差异,优化程序对机床更温和。这大概是自摆线刀路以来编程领域最佳突破。”
VERICUT产品专家Pete Haas解释Force通过分析NC刀路、评估变化切削条件、增减进给率达成任意材质理想切屑厚度。对比CAM系统与在线加工计算器尝试确定平均切屑厚度定进给,Force计算每行加工代码最优进给率。
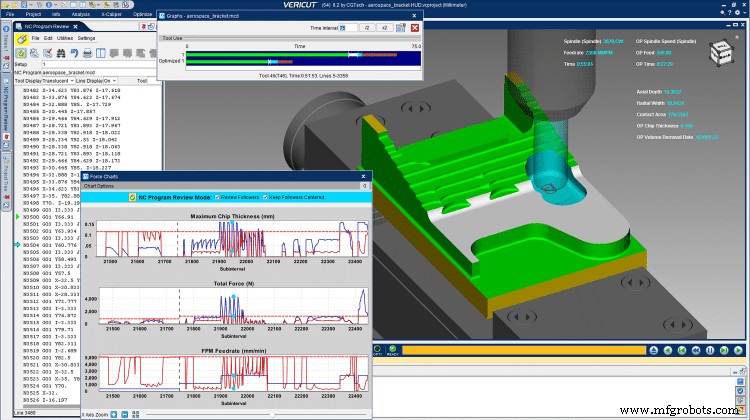
“如每天早高峰通勤,”Haas说。“遇直路、弯道、急转弯,路况定加减速。加工也涉及持续变化条件,但一些CAM系统不考虑此。生成单一进给率,急弯可能过激、直道过慢。Force用物理计算逐刀应对变化条件确定最优进给。”
Haas称结果为:大幅缩短循环时间、延长刀具寿命、提升零件质量、减少机床磨损。适用任意材质、任意机床、甚至遗留程序。
Johnston非唯一被Force能力惊讶者。CGTech技术支持工程师Chris Davala——20年机加工/编程经验现服务全国VERICUT客户——称演示大开眼界。“实话,我有点怀疑,”他说。“首次亲身体验产品,非不信开发者,但关于潜在收益有大胆宣称。看Force实战后,我成信徒。”
受雇开发商易说此话。但Sandvik Coromant MTS专家Richard Howard——与Davala、Johnston共同搭建演示——背书。他供演示刀具刀柄、指定初始加工参数。
“作为刀具专家,Force软件‘精准度’极度震撼我,”他说。“CGTech在考虑刀具几何与结果载荷下优化程序做得惊人。任何追求高效率延长刀寿者应关注。”
熟悉Okuma技术者可能觉得Force多余。OSP控制提供Machining Navi、SERVONAVI、Super-NURBS、自适应加工技术等高级功能。第三方软件如何让顶级机床更强?有多重答案:
- Force将NC代码拆解更小单元,调整进给率最大化并保持切屑厚度恒定。
- 优化主动非被动,按循环启动前全员知预期。
- 性能问题前期明确,程序员可查Force图表展示预估切削力、切屑厚度、进给率、刀具挠度等。
新材料、新机床刀具、甚至新程序员,Force消除猜测。
结果是NC程序更安全可预测,刀具断裂/报废零件风险低。操作员更自信。无人加工信心满满。利润率改善。Force优化刀路“粗加工大幅省时,”Sandvik Coromant Howard说。零件加工更快、刀具更耐用。
Haas总结:“Force图表给NC程序员前所未有的有用信息。能快速直观可视化刀具移动中逐刀发生什么,现在可视化过大力、低效切削参数、金属去除率、功耗、扭矩、刀具挠度。Force图表揭示切削条件改进机会。点击Force图表跳转至程序精确位置与图形回顾窗口深度分析。最终结果:切削刀具与机床充分利用。”
Okuma Lee Johnston赞同。“现场切钛合金见显著改进,但觉Force同样适合铝等易加工材料与一般用途。期待未来项目应用。”
自动化控制系统