


磨料射流加工(AJM)详解:原理、构造、优势与应用
The Mechanical Post带你了解:什么是磨料射流加工?构造、工作原理、优劣势、应用场景。文末可下载PDF。
什么是磨料射流加工?
磨料射流加工 (AJM) 是非传统制造工艺:高压气体携带磨料颗粒冲击工件表面,通过高速冲蚀切除材料。又称微磨料喷砂、磨料微喷砂或笔式喷砂。工艺原理与水射流加工相似。另可参阅电火花加工(新标签打开不影响阅读)。
什么是磨料材料?
磨料是用于加工修整的高硬度材料。颗粒通过摩擦冲蚀工件。常用:氧化铝、碳化硅、氮化硼、金刚石等。AJM用磨料颗粒多为球形。应用:抛光、磨削、珩磨、钻孔、切割、研磨等。
磨料射流加工工作原理
高速气体-磨料两相流聚焦一点,通过冲蚀实现工件加工。
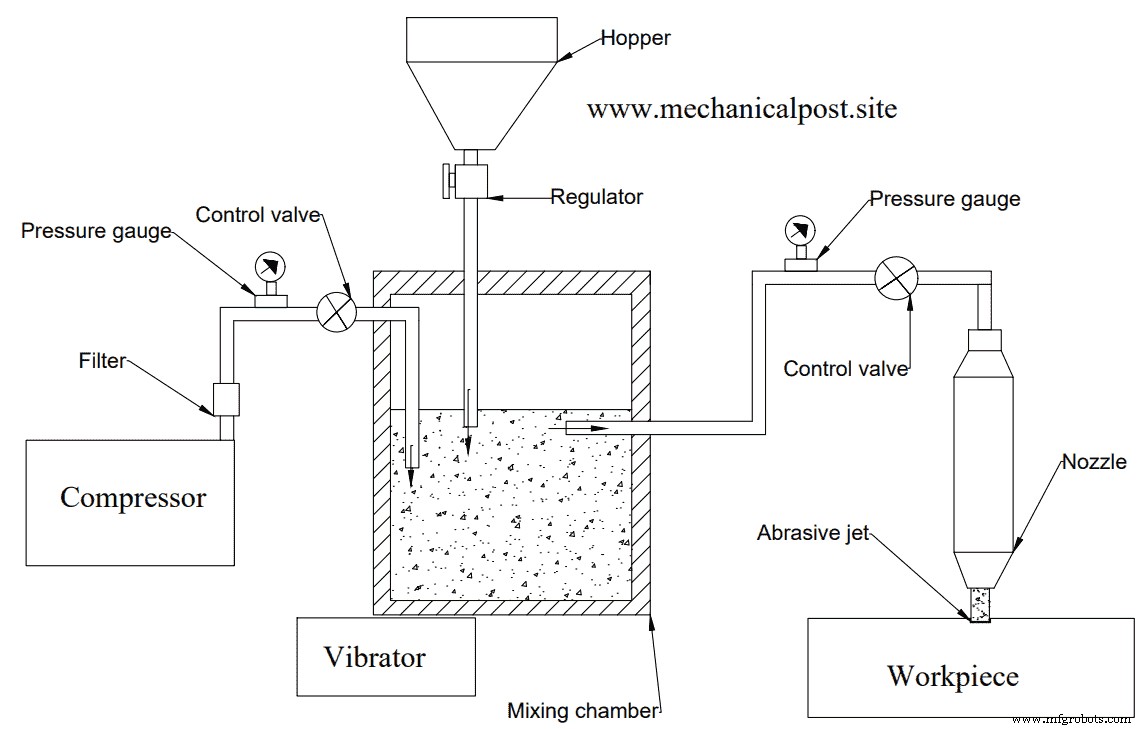
磨料射流加工系统构造
 |
| 引用需注明出处并链接原文 |
核心部件:
- 空气压缩机
- 空气过滤器
- 压力表
- 控制阀
- 料斗
- 混合室
- 振动器
- 喷嘴
空气压缩机
产生25-130 psi压缩气体(惰性气体/空气/CO₂),流量约30 L/s,经滤后进入系统。
空气过滤器
滤除压缩机入口杂质粉尘。
压力表
实时监测气体压力,常用波登管压力表。
控制阀
按工况调节气体/磨料混合流流量。
料斗
磨料经料斗进入混合室,平均粒径0.025mm。料斗下设调节器控制给料量。
混合室
密闭腔体,压缩气体与磨料充分混合。
振动器
防止磨料沉降,保持混合均匀。
喷嘴
将压力能转化为动能,聚焦射流。材质:碳化钨/蓝宝石等耐磨材料。喷口截面积0.05-0.2 mm²。
磨料射流加工工作流程
- 压缩机压缩气体至高压
- 经滤器净化
- 进入混合室
- 压力表/控制阀调节气流
- 料斗给磨料入混合室
- 气体与磨料充分混合
- 高压混合流经软管至喷嘴
- 二次压力表监测混合流压力
- 控制阀调节喷嘴流量
 |
| 引用需注明出处并链接原文 |
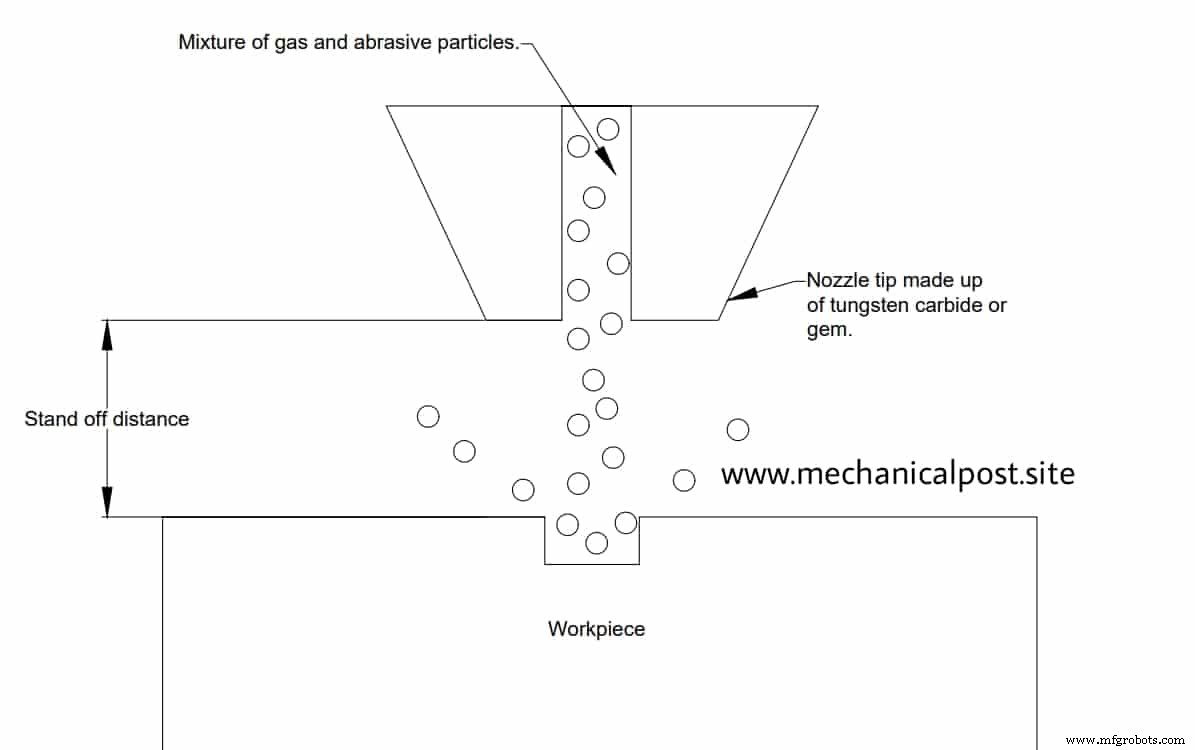
- 喷嘴将压力能转化为动能,混合流速达150-300 m/s,形成磨料射流
- 工件距通常0.25-20 mm
- 磨料射流冲蚀工件完成加工
- 高速气流带走磨料与冲蚀碎屑
- 调节控制阀可控金属去除率、表面光洁度等参数
延伸阅读
- CNC加工及机床类型
- 轧制工艺:定义、原理、类型、优势用途
- 座式轴承(立柱轴承)构造与用途
- 铸造工艺详解
磨料射流加工应用
- 钻孔、铣削、珩磨、表面精加工等
- 精细钻孔作业
- 硬脆材料复杂造型雕刻
- 半导体材料加工
磨料射流加工优势
- 刀具与工件无直接接触
- 可获良好表面光洁度
- 无热损伤工件
- 易加工高硬度材料
- 可成型复杂形状
- 初始投资低
磨料射流加工局限
- 金属去除率低
- 不适用软材(如铝)加工
- 加工后需清理嵌入磨料
- 磨料一次性使用(变形不可复用),运营成本增
磨料射流加工概览完毕。欢迎评论建议,加入Telegram频道获新文通知。下期再见,持续学习,关注The Mechanical Post!
工业技术