


水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
本文详解水射流加工(WJM)与磨料水射流加工(AWJM)原理、工作、设备、应用、优缺点及图解。作为最著名非传统加工之一,因环保特性备受青睐。以水射流为刀具切割金属,类似磨料喷射加工但工作介质为水。高速水射流冲击工件,冲蚀去除接触面金属。主要加工软材料。加工硬质材料(硬质合金、陶瓷等)时水流加入磨料提升加工质量,称磨料水射流加工。广泛用于采矿、航空航天型材切割。
水射流与磨料水射流加工
原理
基于水冲蚀基本原理。高速聚焦水射流切割金属,利用水颗粒动能冲蚀接触面金属。射流速度近600 m/s。无环境危害。切割硬质材料时水射流加入磨料,磨料颗粒冲蚀接触面金属。
核心设备
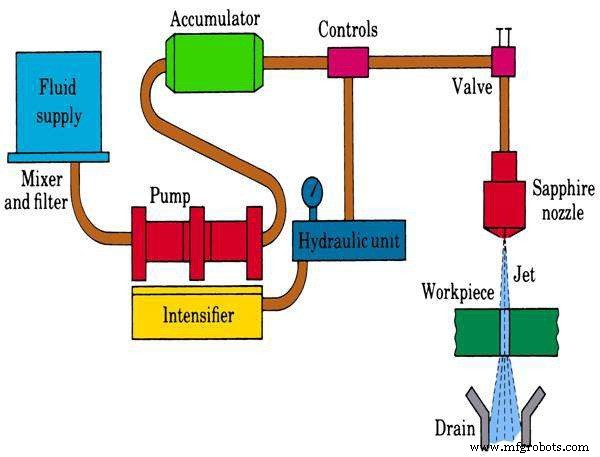 |
| 水射流加工示意图 |
液压泵
从储水罐抽水供加工。连接约100马力电动机。
液压增压器
将水压力从泵出口约4 bar提升至出口3000-4000 bar。
液压蓄能器
瞬时大压力能量需求时使用。消除压力波动,需时供应高压流体。
管路系统
输送高压水至喷嘴。直径约10-14 mm,提高流体动能,提供柔性移动且无显著损耗。
流量调节阀
按切割需求调节流量。大切割负荷时高压水高流量供应。
磨料
磨料水射流加工硬质材料用。常用氧化铝、碳化硅等。
喷嘴
将水压力能转化为动能。高压水转高速射流冲击工件表面加工。喷嘴孔口因高压水射流可能磨损,故用高耐磨材料。孔径约0.2-0.4 mm。磨料水射流时磨料在进喷嘴前混入水流。
排水与收集系统
分离金属碎屑等加工产物与水,水回流储罐。亦降低WJM噪音。
工作流程
水射流加工工作总结:
- 水注入储水罐,供切割用水
- 水泵吸水送增压器
- 增压器将压力从4 bar升至4000 bar,送蓄能器储存压力水
- 高压水经管路系统经流量调节阀至喷嘴
- 喷嘴将水压力能转动能
- 喷嘴出口获高速高压水射流
- 水射流冲击工件表面,冲蚀去除金属,实现材料去除
应用领域
- 航空航天工业
- 磨料射流切割不锈钢、钛合金、镍基合金等硬金属
- 加工/切割增强塑料
- 切割石材减少环境粉尘
- PCB加工
优缺点分析
优势
- 不改变工件力学性能,适合热敏感材料
- 环保:无粉尘、水作切削液
- 良好表面质量
- 无实体刀具
- 软硬材料均可切割:软材用WJM、硬材用AWJM
- 激光反射材料理想工艺(激光加工无效时)
- 加工成本较低
劣势
- 不可加工遇水降解材料
- 材料去除率低
- 初始投资高
- 厚料难加工
以上为水射流与磨料水射流加工原理、工作、设备、应用、优缺点及图解全解析。疑问请评论,喜欢请分享,订阅获取更多精彩内容。谢谢阅读。
制造工艺
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解