


在哈斯机床上精通 Fusion 360:专家技巧——第 1 部分
Fusion 360 与哈斯自动化紧密合作,减轻您用哈斯机床和 Fusion 360 设置的痛苦。看看以下技巧,更聪明地工作,敬请期待第 2 部分,我们将分享更多技巧!
作为机加工师,没有什么比试图在优化程序与让机床运行间平衡时间更令人沮丧的了。在理想世界,您将最小化每次退刀、修剪每秒空切,同时对专用刀具额外换刀的收益做些花哨计算。
没人想运行低效程序或看到机床空等程序。所以,让我们看看三个在哈斯机床上使用 Fusion 360 的技巧。
1. 减少进给移动
进给移动是我们世界的必要之恶。虽我们讨厌看机床慢动,但它们保护刀具——特别是接触材料或靠近组件时以较慢进给率移动。Fusion 360 内有几个技巧帮您减少这些慢速进给运动。
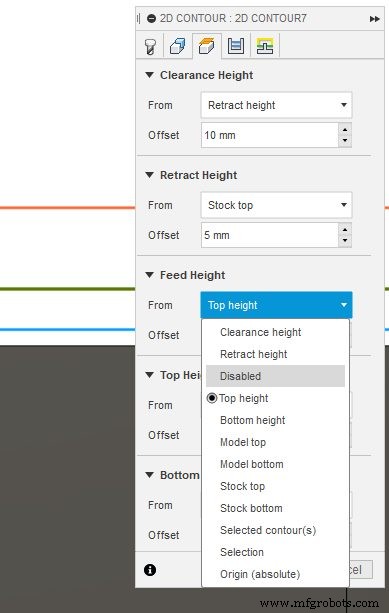
以 2D 轮廓或倒角刀具路径为例。安全的默认行为是从毛坯顶部加少量间隙进给。这是安全加工方式。然而,如果您用 2D 轮廓加工的口袋深在零件内部,从毛坯顶部全程进给是痛苦的景象。
您知道可以禁用进给高度吗?机床现在将以高得多的进刀进给率移入切削,而非默认使用的较慢钻轴进给率。这对倒角操作也是个好技巧,帮助减少循环时间。
2. 使用 G0(后处理属性)
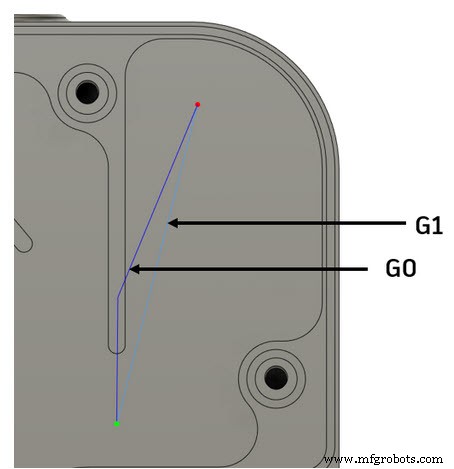
退一步回到您初学运行 G 代码时。您可能记得手写第一个程序用 G1 线性移动、G2 G3 圆弧。您可能也记得 G0 是快速移动。从 X0 到 X10 尽可能快。您可能注意到 Fusion 360 默认不使用 G0。但为什么不用移动机床最高效的方式?
嗯,G0 可能有问题。用 G0 可能有“折线移动”。我不详述,折线移动是机床在另一轴前完成一轴移动。这导致非线性插补(见下图)。虽然起止点相同,G1 刀具路径走直线。而 G0 先完成 Y 轴移动再完成 X 轴。此例中导致零件碰撞。
现在我们知道 G0 移动的问题,但我们有什么选项?
Fusion 360 配合哈斯机床的默认行为是输出 G1 到 G0 通常去的地方。然后使用“高接合进给率”,这是个后处理属性。
然而,如果您想用 G0 减少机床非切削时间,可选择使用 G0后处理属性。这将用 G0 移动在刀具路径间过渡。这确实有折线移动发生风险。然而,您的哈斯控制器有个设置叫Setting 335 Linear Rapid Mode。这将让 G0 表现得像 G1。
3. 掌握机床仿真
Fusion 360 革新了我们对 CAD 和 CAM 集成的思考。一体化解决方案给正确的人正确工具。能简单添加夹具和工装到 CAM 设计,让您编程时看到全貌。同时引用工装几何体的高度。
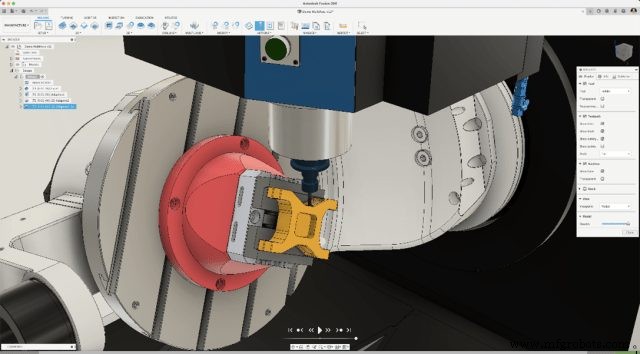
更进一步,我们有 Fusion 360 机床仿真配合您的哈斯机床使用。我们有免费使用的全面哈斯 CNC 机床库。下载机床模型并在设置中选择,将在仿真刀具路径时动画演示机床运动。哈斯机床库预配置且免费,没有借口不仿真机床运动以获得额外验证层。
准备好开始了吗?用 Fusion 360 实现您的哈斯自动化 CNC 机床更快集成。
工业技术
- CNC雕刻机日常维护八大黄金法则:保障稳定运行与精度
- 数控雕刻机操作三大安全铁律:断电换刀、选对刀、匹配转速
- Gaudio凭借Fusion 360设计重塑入耳式耳机
- 掌握五轴加工:Autodesk Fusion 360实战指南
- 用生成式设计3D打印夹具在Fusion 360中加工零件
- Fusion 360分步教程:方向盘模具加工全过程
- Fusion 360辐条板加工详解:从装夹到精加工全流程
- Fusion 360轮毂加工实战指南:从装夹到刀具选择
- Fusion 360加工半球全攻略:专业级指南
- Fusion 360 CNC 实战:国际象棋棋子的加工全过程
- 操作工业机械的 5 大实证安全守则
- 选对机加工车间的7大专家建议:Condor Machinery为何是首选