


高温工程塑料注塑成型完全攻略:材料、模具设计与工艺要点
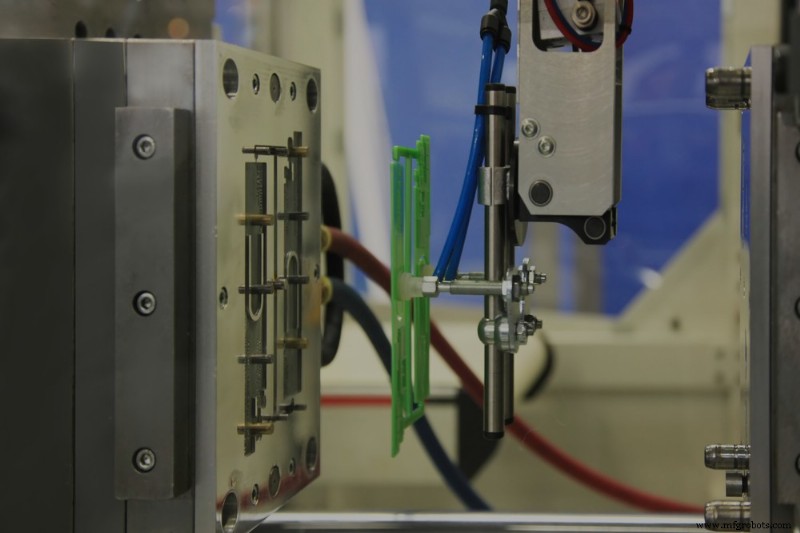
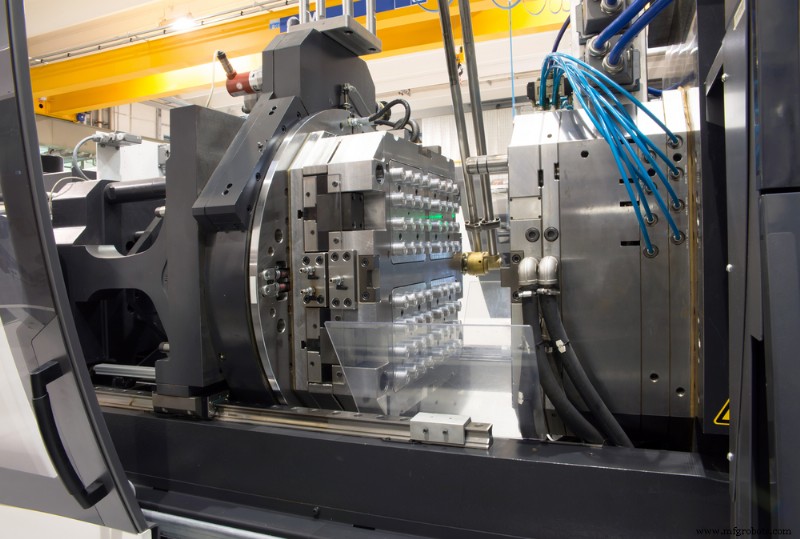
注塑成型快速、高性价比,适配高精度、高重复性的大批量生产。历史上注塑材料偏弱,近年产品团队开始探索高性能工程塑料注塑。此类塑料熔点高,赋予零件增强物理/力学性能与优异热性能。
高温塑料注塑挑战大:需耐高温的强模具。模具通常由制造伙伴按零件设计开发,但了解选项与风险点对设计端极有价值。全景解析高温塑料注塑要点。
常见高温塑料
高温塑料——熔点216-382℃的工程塑料——正替代金属,助力汽车等行业提能效。轻量、耐腐蚀、设计自由度高、尺寸稳定。
PEEK (聚醚醚酮):有序晶体结构、窄熔融范围,吸热能力强。模塑低烟低气体。熔点343℃支持高速进给,UL 94 V-0阻燃(垂向10秒自熄)。轻量、抗蠕变/热/电/磨损/腐蚀/疲劳,耐恶劣/高温环境首选。
ULTEM® (PEI聚醚酰亚胺):无定形树脂,易热成型/胶粘。随机分子结构、宽软化范围、熔点218℃、V-0阻燃、高温保持力学/电性能。耐用、低烟、阻燃耐化学,航天/电路板理想材料。
模具设计三大关键策略
1. 布设等距传热通道
注塑周期中冷却(脱模前)与加热(注射前)耗时占比大。模具设计等距传热通道可同步加速:各型腔同量同步接触冷热流体,实现模温快速均匀升降。
2. 引入导热销
因凸起/伸出结构无法布设传热通道时,导热销补位。超高导热系数将难触达区域热量快速导向传热通道,优化模内温场不干扰冷却水压力。
导热销内封流体:吸热汽化、放热冷凝。导热效率比铜/铜合金钢嵌件高近10倍,复杂模具利器。严禁导热销与模具间存气隙,或用高导热密封胶填补。
3. 选型模具材料
模具材料影响成品、反哺模具设计。需在可加工性、成本、耐磨性间平衡:模具要跑多轮,但不想花过多时间/金钱制模。大批量→高强钢(H-13/S-7/P20);原型→铝模高性价比。
导热差材料需更多冷却通道;冷热流体温度需更极端。
Fast Radius:让高温塑料注塑成为可能
高温塑料注塑增加工艺难度,但特定需求下回报丰厚:强度超常规材料,常可替代金属承担高性能应用。
Fast Radius资深注塑专家全程护航:从设计到量产,确保模具驾驭高温塑料挑战。合作即享:更快、更低成本交付高质量零件。立即联系,启动项目。
工业技术
- 精密塑料注塑成型:耐用组件的高效量产解决方案
- PLASTICS 发布 ANSI B151.27-2021:机器人-注塑机系统安全新标准
- RIM 核心材料盘点:五大关键类型赋能卓越产品设计
- 热固性聚氨酯浇铸成型的五大经验设计策略
- 在哈斯机床上精通 Fusion 360:专家技巧——第 1 部分
- 注塑顶针优化设计:类型选型与最佳实践指南
- 注塑模具材料选择指南:钢铝对比与关键性能解析
- 操作工业机械的 5 大实证安全守则
- 先进塑料注塑成型:现代生产的前沿解决方案
- 注塑成型全解析:专家视频与实操指南
- 高质量注塑成型专家设计指南:从材料选择到模具优化
- 注塑模具表面纹理全攻略:SPI 标准、工艺分类与选型要点