


注塑脱模斜度设计精要:原则与最佳实践全解析
谈注塑件设计最佳实践,脱模斜度是绕不开的首要项。所有设计指向可制造性,每一步都须考量。
零件在模具内成型良好,脱模时却可能出问题,引发缺陷。脱模斜度能规避大多此类问题。本文详解斜度收益与设计指南。
什么是脱模斜度?
脱模斜度是指注塑件大多数特征侧面的倾斜角度。斜度方向朝向模具拔模方向与分型线。它帮助零件轻松脱模。
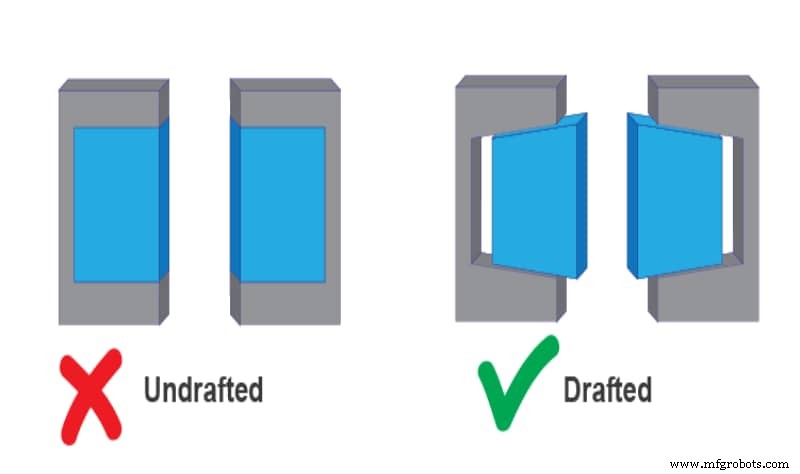
99%注塑设计需要脱模斜度才能成功成型。斜度使零件表面锥度化,顺滑滑过型腔型芯完成脱模。
脱模斜度的核心收益
斜度常引发利益冲突:模具厂推崇,模具制造商嫌加工麻烦,部分人认为复杂化设计。但斜度收益巨大,是保证质量的关键。无斜度将增加注塑问题,推高成本与交期。
无斜度时,摩擦与真空吸附损伤零件,极端情况损坏模具。塑料冷却前收缩,部分脱离型腔、部分抓牢型芯。
有斜度只需顶针轻推即可脱模,防止表面被拖拽划伤。摩擦导致划痕影响外观。
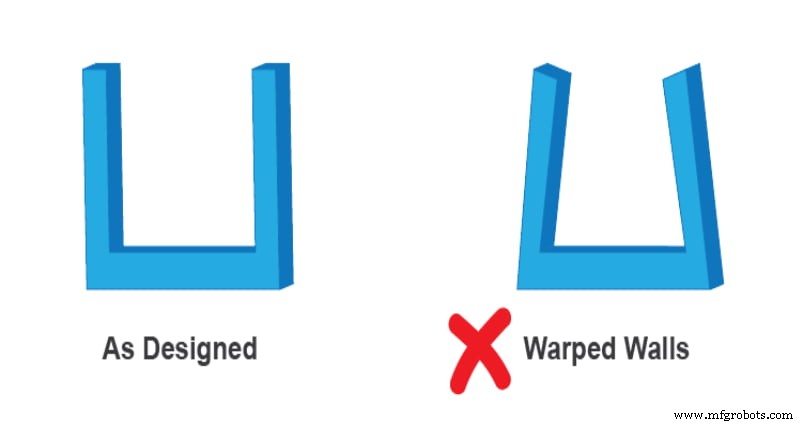
斜度还防脱模真空:无斜度顶针推挤至真空应力极限,导致零件弯曲、断裂、翘曲。
加斜度规避上述问题,改善外观、降成本、避免复杂昂贵脱模机构。
总结:加脱模斜度的八大收益
- 保证光滑均匀无划痕表面
- 降低脱模摩擦损伤风险
- 保持纹理等表面处理完整性
- 减少零件磨损
- 降低模具损坏概率
- 最小化几何翘曲
- 省去复杂脱模机构,间接缩短冷却时间
- 直接/间接降低综合生产成本
脱模斜度设计指南与最佳实践
无万能斜度值。每个零件斜度需求独特:大件需大斜度,高压薄壁件需大于低压件斜度。
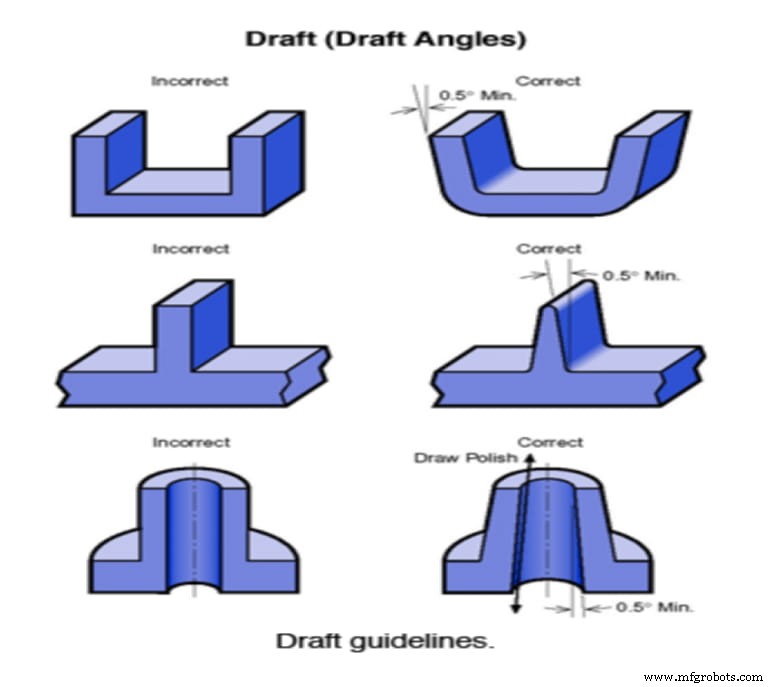
通用指南与最佳实践:
1. 大多数零件斜度1.5°~2°
适用深度≤2英寸零件。约1.5°足够易脱模,防热塑性收缩损伤。
2. 每增加1英寸深度增1°斜度
大件/深腔件需更大斜度补偿额外表面积与脱模摩擦。
3. 斜度朝向模具“顶部”方向
即随模具分离方向向上/向外锥度。如熟悉斜度空心盒:开口顶部比底部宽,即正确斜度应用。
4. 纹理面需额外斜度
复杂纹理、凹凸表面零件,在基础1.5°~2°上叠加:每0.001英寸纹理深度加1.5°。
5. 零件每个特征均需斜度
复杂几何、消应力特征(加强筋、百叶窗、筋条等)接触模具处均须加斜度。
6. 双向分型件两端均需斜度
实心圆柱等分型线居中件,两端需斜度,因涉及两次脱模动作。
7. 垂直面最低保留0.5°斜度
需自底向顶统一斜度设计时,0.5°是有效妥协,兼顾直壁视觉与注塑工艺要求。
8. 永远建议加斜度
重申因设计师常抗拒。无论多小,工程师必须主张一定斜度。极少有零斜度设计案例。记住:“有斜度总比无斜度强。”
特征深度与最小脱模斜度对照表
斜度选择受壁厚、深度、收缩率、材料、表面处理、脱模方式、制造能力影响。下表列出特征深度对应最小斜度:
| 特征深度 | 最小壁厚/斜度 | |||
| 0.25 in. | 0.040 in./0.5° | |||
| 0.5 in. | 0.040 in./1° | 0.060 in./0.5° | ||
| 0.75 in. | 0.040 in./2° | 0.060 in./1° | 0.080 in./0.5° | |
| 1 in. | 0.060 in./2° | 0.080 in./1° | >0.100 in./0.5° | |
| 1.5 in. | 0.080 in./2° | >0.100 in./1° | ||
| 2 in. | >0.100 in./2° |
结论
本指南非为斜度美观而论,斜度是成功设计的关键组件,保证高效高质生产。忽视斜度导致高废品率、损坏模具。紧跟注塑最佳实践,斜度纳入设计是核心之一。
RapidDirect深耕注塑,工程师精通最佳实践并融入服务。我们免费提供DfM评估,确保设计最优。服务含强健注塑业务,若不确定斜度是否足够,可随时咨询设计评审、零件通用性检查,价格极具竞争力。
常见问题——注塑脱模斜度
聚乙烯材料斜度建议?单侧1°有益。高抛光面导致LDPE粘模,1.5°左右斜度利于脱模。
如何计算脱模斜度?斜度以度为单位,极少用毫米/英寸。从模具垂直轴测量,用于补偿塑料收缩。
工业技术