


白皮书:精通缓进给磨削——降低成本、提升一致性与表面质量
缓进给磨削的主要优势之一,是将快速去除材料与在难磨材料上生成精密磨削表面相结合。通常,缓进给磨削相对于表面磨削产生较低的未变形切屑厚度,从而改善工件表面光洁度并减少砂轮磨损。然而,这一优势伴随一些缺点。缓进给磨削应用往往功率需求更大、力更高。因此需要比传统表面磨削更高功率主轴、更坚固设计的机床和夹具。
开发新缓进给磨削应用时,考量磨削力有助于确保夹具设计、夹紧压力和工件支撑充分。它们也影响砂轮规格和工艺条件。本文将重点介绍缓进给磨削中可计算的基本力,并以实例应用结尾。
缓进给磨削中的力
考虑图1所示简单二维缓进给磨削。此应用中,砂轮受两个主要力作用——切向力和法向力。法向力(fn)作用于砂轮与工件接触区垂直方向,切向力(ft)作用于接触区平行方向。磨削力大小和方向驱动夹具设计、工件夹紧和系统刚性要求。力方向在砂轮与工件切点随磨削过程变化(如五轴磨削)导致磨削力方向改变的工艺中尤为关键。
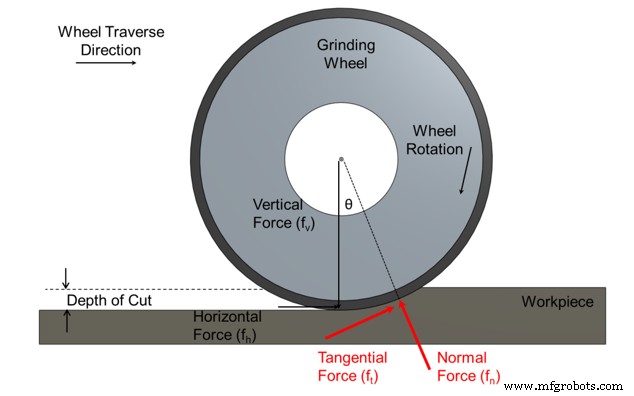
切向力是维持砂轮在给定摩擦和切削力下与工件接触时转速所需的力。它是磨粒切削力(即去除材料所需力)和砂粒、切屑、砂轮结合剂间摩擦力之和。切向力受冷却液润滑性、砂轮锐度、磨粒密度、工件材料性能、砂轮轮廓影响。
可通过两种方式计算缓进给磨削中作用在砂轮上的切向力(Ft)。第一种直接从磨削主轴功率和砂轮线速度得出:
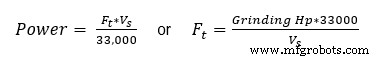
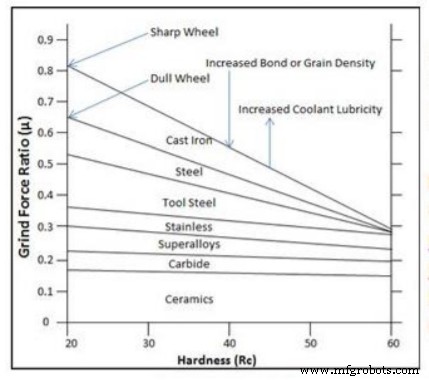
其中功率单位Hp,Ft单位lbf,Vs为砂轮线速度(sfpm),33000(lb*ft/min/hp)为换算系数。接触点处,砂轮受到的法向和切向力与作用在工件上的力大小相等、方向相反,故上述公式也可计算工件受力。已知切向力后,可通过磨削摩擦系数比估算法向力。图2图表展示多种材料硬度下的磨削摩擦系数。大多数高强超合金和钢的磨削摩擦系数在0.25-0.40之间。
已知μ和Ft后,可通过以下公式估算法向力: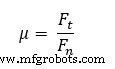
第二种测量切向力的方法是使用测力计,测量磨削过程中的垂直力和水平力。已知法向力矢量角度(θ - 见图1),可通过以下公式计算法向和切向力:
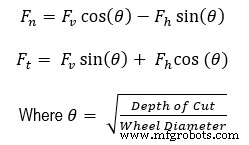
重要提示:缓进给磨削中法向和切向力分别不等于垂直和水平力。虽在实验室环境有用,但在生产磨削中不常用,因此替代计算fn和ft的方法可能更常用。
功率测量
为准确计算Ft,必须知道磨削主轴功率。强烈建议使用功率监测仪直接连接主轴驱动系统。这样可确保磨削功率不受冷却泵或其他机床轴运动等外部源影响。Norton利用多套最先进功率监测系统结合定制LabVIEW软件,实时监测磨削主轴功率。图3展示系统示例。
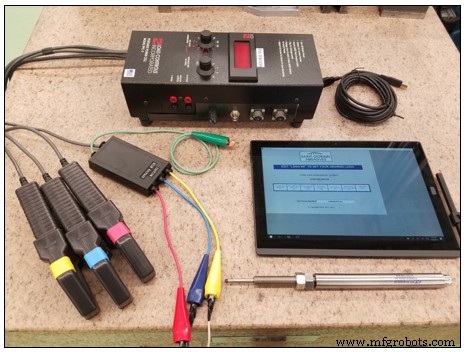
该系统利用主轴驱动的电流和电压输入实时计算绘制磨削功率图。从图中可测得空载、峰值、平均磨削功率及工艺时间,进而确定切向和法向力,以及工艺比切削能和磨削能等信息。这些值可用于更好理解工艺时间依赖行为,突显磨削应用中显微相互作用主导机制。
阅读本白皮书全文,请在此下载PDF。
工业技术