


掌握深孔/长悬伸加工:克服当前挑战的策略
制造业若干当前趋势正放大利用长悬伸刀具创建精密孔和执行车削操作的难度。对更严公差和不懈重复性的需求持续增长。新高性能工件材料更难加工,增加加工系统应力。为省时省钱,制造商将多零件整合为单一整体工件,要求深孔加工和多任务机床上复杂部件长悬伸车削。
寻求克服这些挑战的制造商必须研究其加工系统所有要素,应用能保证成功的技术和刀具。关键要素包括机床稳定性、刀具夹持、工件夹紧和切削刀具几何。总体而言,可靠夹具、刚性刀具和审慎刀具应用构成精准、高产深孔镗削和长悬伸车削工艺的基础。
石油天然气、发电和航空航天零部件生产商是更新刀具技术的主要候选者,因他们常处理大型复杂零件,特征要求用长悬伸刀具。许多零件由难加工韧性合金制造,产生高振动切削力。总体而言,几乎任何制造商均可从改善长悬伸镗削操作的生产率和降低成本中受益。
挠度与振动
深孔镗削区别于其他切削操作,在于切削刃在距机床连接处延伸距离处的孔内工作。长悬伸内部车削操作具备类似条件,两者均可涉及断续切削孔,如泵或压缩机壳体工件。刀具悬伸量由孔深决定,可导致镗杆或长悬伸车刀挠度。
挠度放大切削过程变化力,可引起振动和颤振,降低零件表面质量、快速磨损或折断切削刀具、损坏主轴等机床部件,导致昂贵维修和长停机。变化力源于机床部件不平衡、系统刚性不足或加工系统要素共振。切削压力随切屑形成断裂周期性加载卸载而变化。加工振动负面影响含表面光洁度差、孔尺寸不准、刀具快速磨损、材料去除率降、生产成本增、刀具柄和机床损坏。
机床刚性与工件夹具
控制加工操作振动的基本方法是最大化加工系统要素刚性。为限制非期望运动,机床应用刚性重型结构件配合混凝土或其他吸振材料加固。机床轴承和衬套必须紧密可靠。
工件必须在机床内精准定位、牢固夹持。夹具设计以简洁和刚性为首要考量,夹具应尽可能靠近切削操作。从工件视角,薄壁件、焊接件和有无支撑段的零件加工时易振动。零件可重新设计改善刚性,但此类设计变更可能增重、妥协加工产品性能。
刀具夹持
为最大化刚性,镗杆或车刀杆必须尽可能短但仍足够长加工整个孔长或部件。镗杆直径应为能适配孔且仍允许高效排屑的最大可能值。
切屑形成断裂时切削力升降。力变化成为额外振动源,可能与刀具柄或机床自然振动模式共振而自持甚至增强。其他此类振动源包括磨损刀具或未吃足切深刀具。这些导致工艺不稳定,或共振同步机床主轴或刀具自然频率进而产生非期望振动。
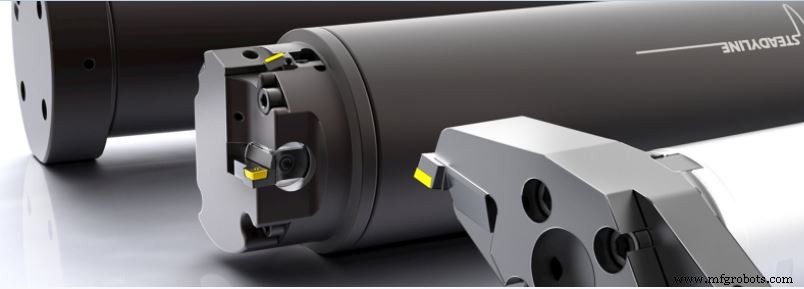
长镗杆或车刀杆悬伸可触发加工系统振动。振动控制基本法含使用短刚性刀具。杆长径比(L/D)越大,振动发生几率越大。
不同杆材料提供不同振动行为。钢杆通常抗振至4:1杆长径比。钨合金重金属杆比钢密度大,可承受6:1杆长径比。整体硬质合金杆提供更高刚性,允许8:1杆长径比,伴随可能劣势:成本更高,特别是大直径杆需求时。
阻尼振动替代方式涉及可调谐杆。杆内部质量阻尼器设计为与非期望振动反相共振、吸收其能量、最小化振动运动。例如Seco Tools Steadyline®系统(见侧栏),具有预调振动阻尼器,含通过径向吸收元件悬挂在刀具杆内的高密度材料阻尼质量。切削刀具传递振动至杆本体瞬间,阻尼质量吸收振动。
更复杂昂贵的主动刀具振动控制采用电子激活装置,感知振动存在并用电子执行器产生二次运动抵消非期望运动。
工件材料
工件材料切削特性可能助生振动。材料硬度、积屑瘤倾向或加工硬化、硬质夹杂物存在均可改变或打断切削力并可能生成振动。在一定程度上,调整切削参数可最小化加工特定材料时的振动。
切削刀具几何
切削刀具本身承受切向和径向挠度。径向挠度影响孔径精度。切向挠度中刀片被迫向下远离工件中心线。特别是镗小孔时,孔内部曲线减小刀片与孔壁后角间隙。
切向挠度将刀具向下推离部件中心线,减小后角。径向挠度减小切深,影响加工精度、改变切屑厚度。切深变化改变切削力、可能导致振动。
刀片几何特征含前角、主偏角、刀尖圆弧半径可放大或阻尼振动。正前角刀片如产生较小切向切削力。但正前角构型可减小后角,导致摩擦和振动。大前角和小刃角产生锋利切削刃,减小切削力。然而锋利刃可能受冲击损伤或不均磨损,影响孔表面光洁度。
小切削刃主偏角产生较大轴向切削力,大主偏角产生径向力。轴向力对镗削影响有限,故小主偏角可能受青睐。但小主偏角也将切削力集中在切削刃较小段,比大主偏角可能对刀具寿命有负面影响。此外,刀具主偏角影响切屑厚度和切屑流向。
刀尖圆弧半径应小于切深以最小化径向切削力。
切屑控制
从孔内清除切屑是镗削操作关键问题。刀片几何、切削速度和工件材料切削特性均影响切屑控制。短切屑镗削中受青睐,因更易从孔排出、最小化切削刃受力。但专为断屑设计的高度轮廓刀片几何倾向消耗更多功率、可能致振动。
意图获良好表面光洁度操作可能需轻切深,产生薄切屑放大切屑控制问题。增大进给可断屑但可能增切削力生颤振,负面影响表面光洁度。高进给率加工低碳钢等延性合金时也可能致积屑瘤,故高进给配合最优内部冷却供给可作镗削这些更软钢合金时的切屑控制方案。
结论
深孔镗削和长悬伸车削是常见且必要的金属切削操作。高效执行这些工艺要求整体评估加工系统,确保最小化振动、保证产品质量的多重因素协同工作,实现最大生产率和盈利能力。
此前刊登于SECO新闻网站。
工业技术