


砂轮专家指南:敲击测试、安装、平衡与存储全流程规范
砂轮极其危险。若超转速运行且存在微观缺陷或裂纹,可能粉碎飞溅碎片,致伤操作者或同事。以下是砂轮正确养护维护的必知要点。
尽管历史悠久、精度极高、能将最硬金属加工至镜面光洁度,磨削仍带几分"玄学"色彩。
粒度、结合剂、磨料等变量众多,寻找特定磨削应用的最佳砂轮已属不易,更遑论正确使用和养护。幸而不乏免费建议——本文引用专家即其中翘楚——他们对这最后一环:砂轮养护与操作,有着充分见解。
像对待精致瓷器一样
当然,我们讨论的是圆柱、无心和表面磨削,非打磨焊缝或加工硬质合金刀具/刀片的便携式磨削。精密磨削中,陶瓷结合剂砂轮居主导。Norton Saint-Gobain Abrasives结合磨料产品经理Trish Dawson表示,非织造和有机结合剂砂轮有其用武之地,但精密磨削首选、往往唯一选择是陶瓷结合磨料的玻璃态结合。
注意最后这个词:玻璃态。如此坚硬物体似乎坚不可摧,事实却是砂轮需要特殊操作。
"陶瓷结合砂轮高温烧结,结构类似玻璃或陶瓷,"她说。"像对待餐盘一样操作,因若粗暴对待,极易产生灾难性裂纹,使用时可能碎裂。"
因此她与CGW Abrasives精密磨削应用经理Rodney Finch一致建议:车间存储砂轮如同家中收纳瓷器——放入柜中,防撞击倾倒。
"挂钩板也可以,但砂轮间不得接触、无物体碰撞,"他说。"平放也可,前提是每片间隔纸板或木隔板。否则通常最好立式存放,尤其大尺寸砂轮,取用更易且损坏风险最低。"
如何执行敲击测试
正如精致瓷器,完好砂轮以特定方式敲击会发出清脆声响。磨削专家称此为"敲击测试",安装任何砂轮至主轴前必须执行:
- 砂轮须干燥、无异物。目检裂纹、缺口及其他损伤。
- 用销或挂钩悬挂砂轮。大砂轮可立于清洁硬质平面边缘。
- 用轻质非金属工具(螺丝刀柄极佳),轻敲砂轮外圆周向内1-2英寸、垂直中心线两侧45°处。
- 旋转砂轮45°再测。每次敲击应发出清脆钟鸣般声响。裂纹砂轮发沉闷闷响,必须立即报废。
上述步骤见OSHA 1910.215标准及多数砂轮厂商网站。同时下载ANSI B7.1标准《磨料砂轮使用、养护与防护安全要求》,Norton Saint-Gobain称其为砂轮安全"圣经"。
砂轮平衡
Norton Saint-Gobain高级产品安全工程师Debra Williams深谙此标准。
她强调:每个砂轮安装前均须敲击测试,包括从主轴拆下的砂轮。即使通过测试,也应空转至少1分钟(无人靠近机床),防范意外失效。"失衡或安装不当均可能导致此情况,"她补充。
后两点——安装与平衡——与敲击测试同等关乎砂轮安全。Williams提供建议确保砂轮不成"坏轮胎",让最佳驾驶员也陷入沟渠:
- 始终使用正确尺寸垫圈(砂轮与法兰间的甜甜圈状可压缩垫圈)。仅用砂轮制造商提供或推荐的垫圈。
- 始终使用配套法兰,应适当开槽并匹配砂轮尺寸。检查法兰平整度与状况(清洁、无毛刺)。
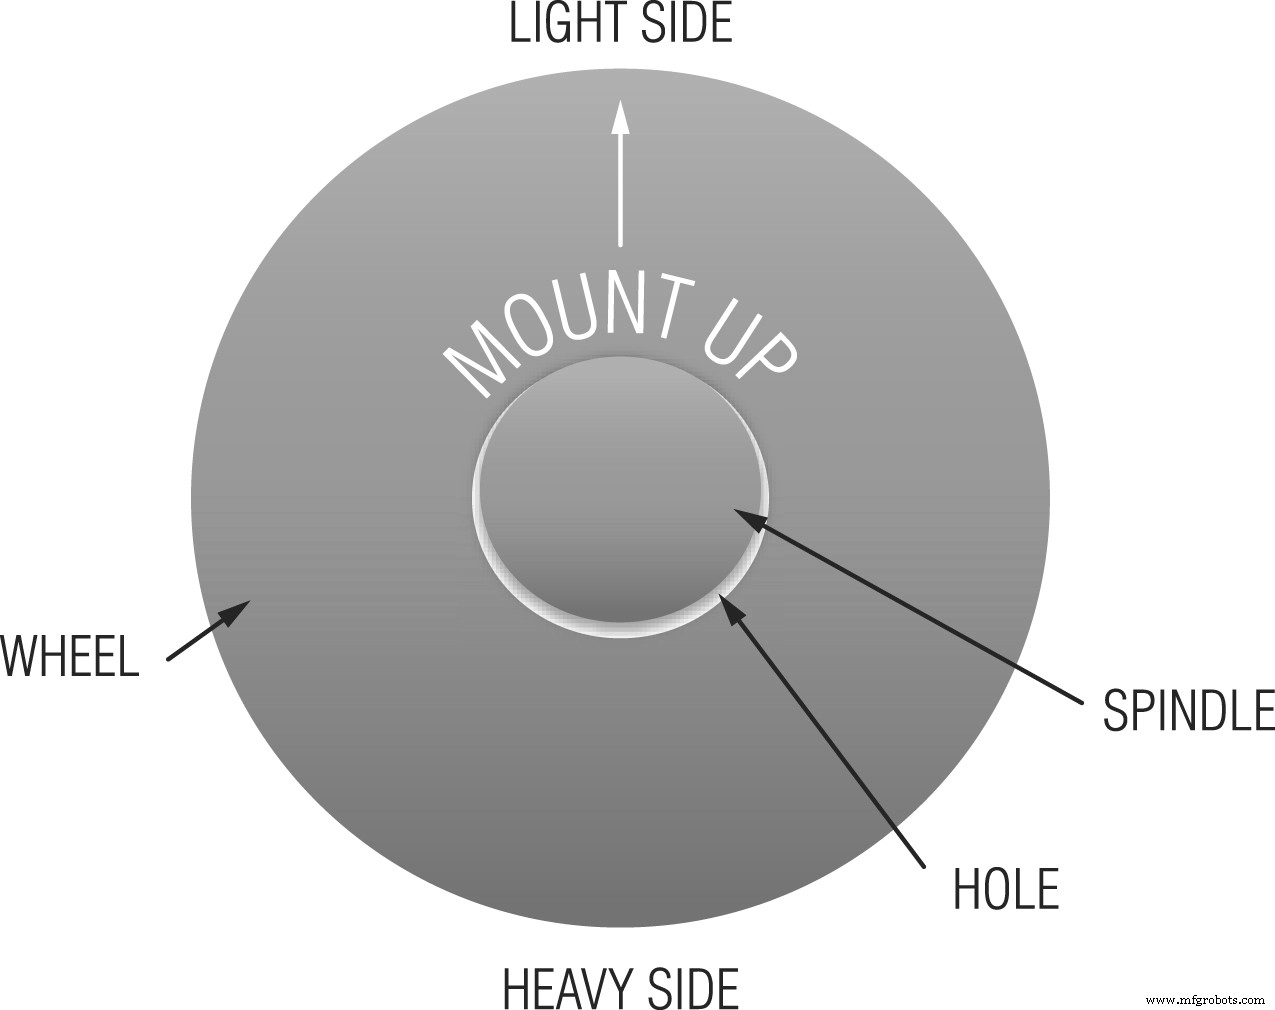
- 砂轮端面有"装配向上"箭头时,安装法兰时箭头朝上。
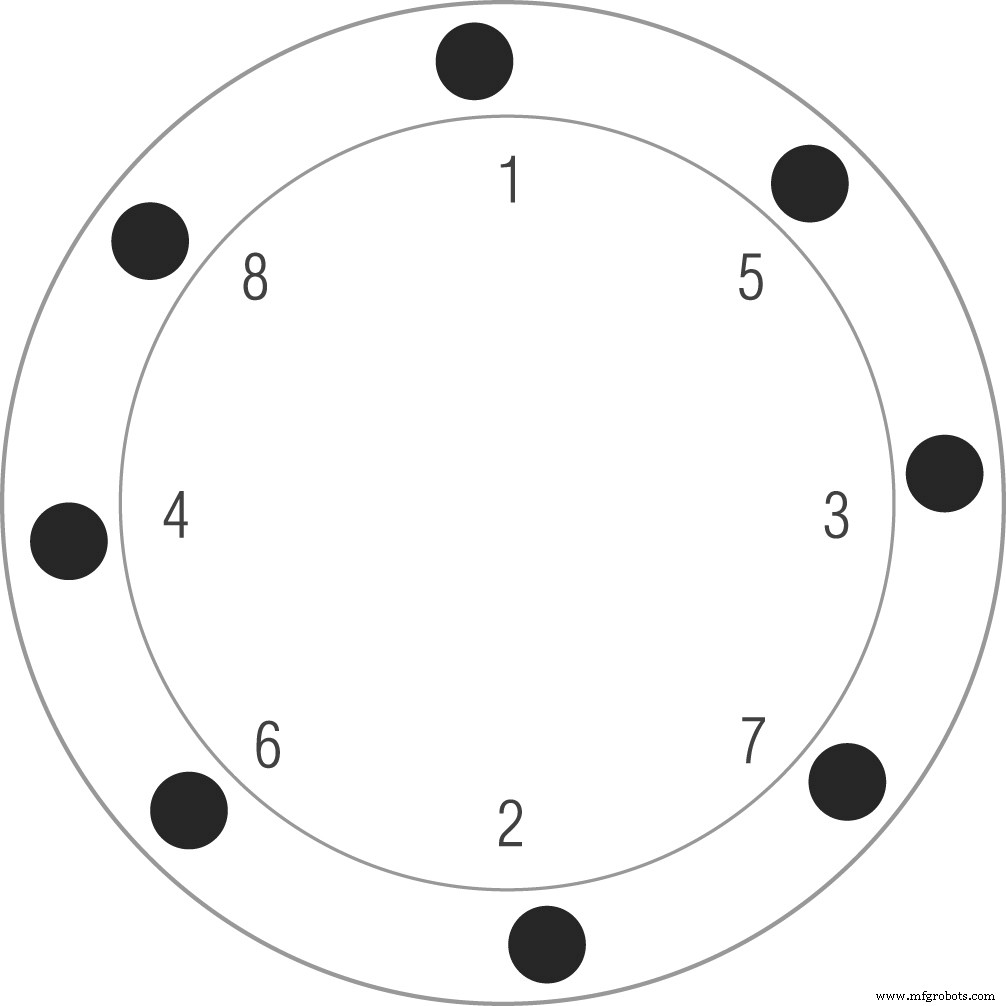
- 如安装车轮般,遵循制造商螺栓拧紧顺序与扭矩建议。
- 假设磨床无自动平衡系统,安装前必须平衡砂轮。
- 始终使用相对砂轮尺寸类型的正确主轴转速。切勿在无适当防护罩下运行机床,Williams称此现象高发。
- 停轮前冷却液关闭运转1-2分钟,避免失衡状态。
- 始终使用正确修整和修锐程序。
修整:关键一环
此最后部分是磨削成功关键。CGW的Rodney Finch指出此步常被忽视,且修整不仅要在正确间隔、更要基于正确理由——可提升生产率30-40%。
"假设您磨削粘性材料导致砂轮堵塞,"Finch说。"您可能增加修整频率,但大概率是选错砂轮,只是掩盖问题。这种情况屡见不鲜。"
Trish Dawson赞同:"这正是Norton等多数砂轮厂商在样本或网站提供故障排查指南的原因,"她指出。"砂轮太软、太硬、粒度不对、结合剂不对?变量众多,但确定一点:无理由接受低劣磨削性能。"
您有哪些技巧或建议让精密磨削操作更具成本效益和安全?评论区分享。
工业技术