


夹持扭矩:回答了错误问题的指标——刀具/刀柄有效性评价的正确视角(下)
夹持扭矩:回答了错误问题的指标。
两部分系列 第2部分
(见第1部分:夹持扭矩:这是衡量刀具/刀柄有效性的正确方式吗?)
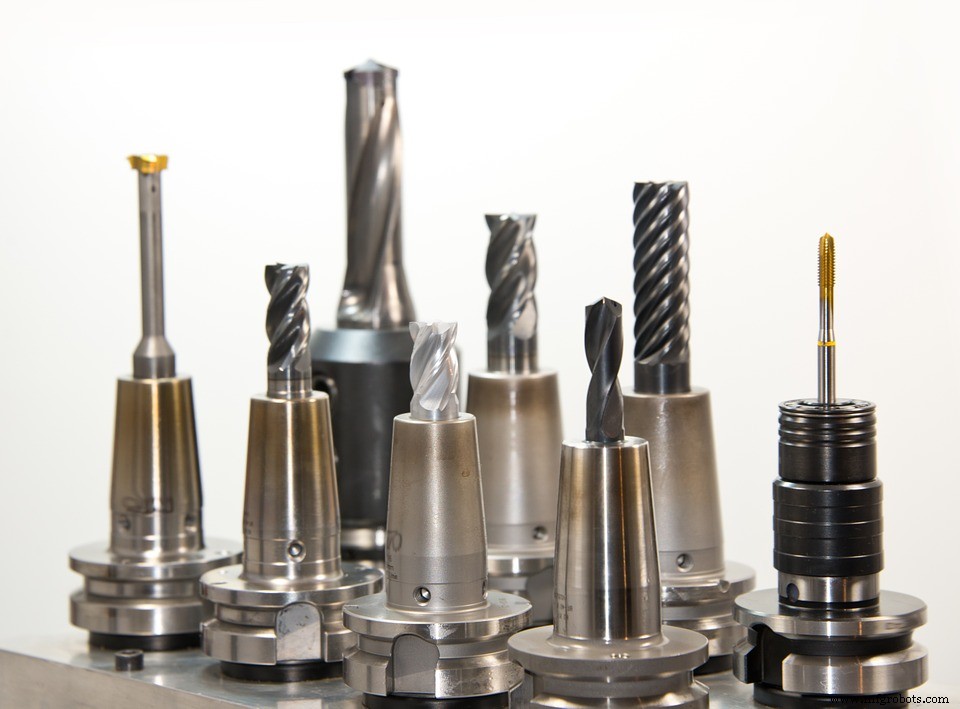
随着金属加工机床演进、速度日益提升,我们所谓"刀具安全夹持"的追求持续进行。新型刀柄投入使用时,夹持扭矩仍是评判、比较不同夹持方法以实现最佳生产力的首选指标。
侧固式铣刀夹头
侧固夹头是近100年前确保刀具安全的早期方案。此界面涉及拧紧刀柄侧面螺钉,配合刀具侧面磨平。虽保证刀具安全,但单侧配合形式产生诸多问题,使其不适合现代加工方法。
首先,单侧螺钉夹紧天然产生同心度问题。力施加于柄部近底端,导致切削端向相反方向移位;产生跳动问题,降低刀具寿命和尺寸精度。其次,刀柄单侧螺钉配合刀具单侧缺料,产生显著不平衡。结果是振动增加,影响刀具寿命、表面光洁度和主轴轴承寿命。常见对策是降低转速进给以改善寿命、光洁度或加工声响。最终损害——常因许多加工工艺是继承而来从未被认识到——是生产率下降。
如前文所述,侧固夹头至今仍在用,部分因提供一定刀具安全。但其固有跳动精度差和不平衡,推动了同样流行的弹性筒夹夹头系统演进。但这系统在获得精度的同时,牺牲了刀具安全。
弹性筒夹夹头
弹性筒夹夹头源于对传统侧固夹头更高精度的需求。精度标志大幅提升。此外,设计通用性是另一巨大优势,降低不同刀具直径需全新刀柄的成本。改进的通用性和精度使此夹头可以说是行业最流行刀具夹持方法之一。然而,筒夹夹头在获得精度的同时,失去了夹持扭矩。此机械方案使刀具拔出成为尝试任何重铣削操作者的真实问题。许多操作员尝试过拧紧螺母补偿,但仅导致跳动精度丧失、刀具安全仍不足。因此进一步推进继续。
强力夹头
刀具夹持下一演进是强力夹头。50年前开发的机械方案,旨在提供比筒夹夹头更大夹持扭矩(更安全)且精度相近,让制造商拥有能粗铣的筒夹式系统。强力夹头被认为优于侧固:提供改进精度与增强夹持扭矩以提高安全性……前提是正确夹紧。精度提升源于筒夹界面360°均匀夹持刀具柄部,轴承滚道在拧紧时提供增强扭矩传递。此外可套用减径套,限制每种刀具直径所需不同刀柄数量。
然而,强力夹头有大量独立部件。如前所述,刀具通过滚针保持架夹持,再用大外螺母拧紧压缩夹头。虽夹持扭矩显著超筒夹,但滚针保持架体积大,需大螺母容纳,导致刀柄轮廓笨重、伸伸能力差。
前文也提及,强力夹头效果高度依赖操作员。正确夹紧要求拧紧螺母至底再回退1/4圈。因轴承拧紧时自滚动,导致跳动。回退释放轴承压力。但许多操作员因认知不足、时间压力或其他原因,倾向过拧不回退。
此系统另一缺陷:针状轴承拧紧后从不在同一位置就位,常相互滚压。结果无法实现可重复平衡。低转速下不平衡损害不总立竿见影,但转速提升时跳动精度和刀具寿命急剧下降。
最后,强力夹头是昂贵夹持方案。除前期成本,还有维护成本:多数每6个月必拆解加脂。因耗时费钱,操作员常跳过此关键步骤。结果夹持扭矩下降、跳动精度妥协。
其他替代方案
操作员为追求刀具安全尝试过哪些侧固/强力夹头替代方案?
热缩配合将摩擦配合推向新高度。利用热膨胀特性实现高夹持扭矩、附带精度和可重复平衡。也可配合Safe-Lock™系统。此系统不仅高夹持扭矩、精度和可重复平衡;也是操作员最易上手系统之一。
压力配合用机械压力机暂时变形筒夹/套筒以插入圆柄刀具。刀柄有轻微锥度匹配筒夹套筒。液压压力机通过中间直通孔压入筒夹和刀具。夹持扭矩高、跳动精度好,但刀柄本体缺乏物理质量,不适合重侧向载荷,故不适宜重粗加工。灵活性也缺:刀具须特定柄径否则筒夹可能开裂。且系统专有,导致极度依赖单一制造商的价格、库存和选择多样性。
液压夹头适合直向垂直工作(钻/铰),不适合铣削。用加压流体膨胀内部气囊最终夹持刀具。对低切深切削力的高速加工尚可,但不适合重粗加工或遇更大径向力/热的任何场景。为什么?夹头内流体太柔性,无法提供足够夹持扭矩传递。此外高性能铣削某些情况产生温度导致内部油蒸发、引发失效。类似强力夹头,维护也需定期确保内部气囊磨损不漏油。
正如本文所示,追求最大夹持扭矩持续数十年却无真正满足,因需求未被正确定义。夹持扭矩是对错误问题的回答。
此前刊登于Haimer-USA.com。
工业技术