


耐热合金与钛合金车削:最优刀片牌号选择指南
高难度加工对耐热超合金(HRSA)与钛合金车削刀片牌号提出极高要求。HRSA 材料加工难度递增序:铁基 → 镍基 → 钴基。所有材料高温高强、切削产生锯齿状切屑,引发高强度动态切削力。
导热差与高硬度导致加工高温。高强度、加工硬化与粘着硬化特性,在最大切深处形成缺口磨损,为切削刃构建极端磨蚀环境。
硬质合金牌号需具备良好刃口韧性与涂层基体结合力,以抗塑性变形。通用原则:大进入角(圆刀片)、正前角几何。车铣加工中,视工况可选陶瓷牌号。
如何为您的 HRSA 或钛合金车削找到正确方案?
Sandvik Coromant 针对 HRSA 的牌号矩阵含 CVD/PVD 涂层硬质合金、陶瓷、立方氮化硼(CBN)牌号,覆盖多工况。请参考下表匹配生产需求。
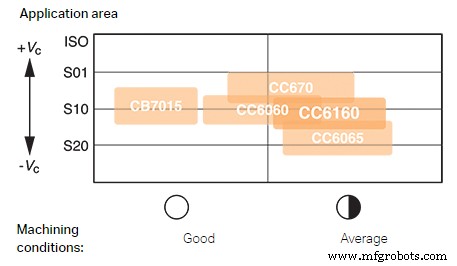
了解更多 HRSA 车削可用牌号,见下文简述与产品链接。
CC6160: SiAION 基陶瓷,针对相对稳定工况下镍基材料优化,高缺口磨损抵抗带来高安全性与可预测磨损。查看 CC6160 系列。
CC6060: SiAION 基陶瓷,针对稳定工况下预加工材料优化。查看 CC6060 系列。
CC670: 须增强氧化铝基陶瓷,优异整体韧性,适配车削与切槽。查看 CC670 系列。
CC6065: SiAION 基陶瓷,兼顾韧性与安全性,适配高韧性要求工况。查看 CC6065 系列。
CB7015: CBN 牌号,用于耐热超合金精加工。查看 CB7015 系列。
GC1105: PVD 涂层硬质合金,高硬度、优异抗塑性变形。查看 GC1105 系列。
S05F: CVD 涂层牌号,适配高速精加工或低速长切削。查看 S05F 系列。
GC1115: PVD 涂层硬质合金,高硬度、抗塑性变形与刃口线安全性兼备。查看 GC1115 系列。
高速车削
航空发动机零件需耐受超越 Inconel 等高性能超合金极限的极端温度,需求增长。粉末冶金材料可定制耐更高温,但比 Inconel 718 更难加工。
新陶瓷牌号 CC6220 与 CC6230 专攻须增强陶瓷与 SiAION 无力的高难度材料。其高切速能力降低单件成本。
CC6220/CC6230 在中间加工阶段应对高难度材料表现卓越。切速与进给双维度超越须增强陶瓷与 SiAION。专为 HRSA 材料涡轮盘(如 Inconel 718 与粉末冶金镍基合金)开发。
工业技术