


掌握切削液浓度控制,实现金属加工最优性能
浓度控制缺失是导致大多数金属加工液问题的主要原因。每种水稀释型切削液都有设计浓度范围。高于设计范围易致皮炎、残留、液耗过高;低于设计范围常见腐蚀、刀具与液槽寿命问题。实现良好浓度控制是用户确保冷却液管理成功、控制金属加工液成本的关键举措之一。
“用过的”切削液浓度究竟是什么、该如何测量,在分析化学家与现场服务人员中争议颇大。实情是:任何工作液可能至少存在两种不同浓度。一种是“足够好”的日常管理浓度;另一种是液体供应商实验室对工作液做成分分析得出的“消耗分析”浓度——通常仅在“异常”情况下进行,且不给出单一数值,而是按各组分含量给出浓度(如油分%、黄铜腐蚀抑制剂%、杀菌剂%等)。
日常管理液浓度有两到三种检测法,具体选用取决于液型与现场情况。
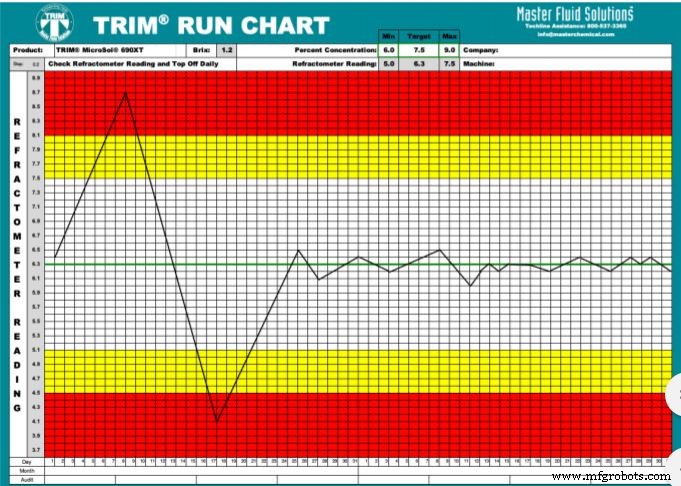
最简便常用的是光学折射计。折射计快速、准确度尚可、适用几乎所有冷却液、清洗剂、水基防锈剂、维护清洗剂等。但随时间推移,折射计读数偏高于“实际”浓度,因混入的漏油等也会折射光线影响读数。重度污染时难获清晰读数,读数成估算。同理,折射计(像任何精密仪器)刻度须保持洁净、校准,才能得出稳定结果。
碱度滴定是第二常用法。通过化学测量液样总碱度反算浓度。仅适用于碱度较高的产品——典型为全合成与半合成液。槽边添加碱性助剂/杀菌剂也会影响滴定读数。长期来看,滴定浓度偏低于“实际”浓度。
溶性油与高油半合成液也可用酸分法测定。向校准玻璃器中定量工作液加入定量硫酸,酸致使工作液中油分及类油物质分离,测量分离量反算浓度。此法极佳地测定总油与表面活性剂含量。稍加练习可大致估算漏油率与产品油率。耗时约 20 分钟加 4-24 小时静置,需专用玻璃器皿与试剂,非日常高频适用方法。
刊登于 Master Fluid Solutions 官网。
工业技术