


制造业大数据实战:解锁商业价值与创新引擎
制造业大数据分析的采纳浪潮
「大数据」指无法用传统方法有效处理的日益复杂、海量数据集。制造业大数据源泉广泛:机床传感器数据、质量保证信息、供应商数据、产出数据、维护数据、财务信息,基本覆盖现代制造所有可度量过程。
制造商竞相采集海量数据非无缘由。大数据经处理提炼可转化为商业洞见,驱动财务增长、客户留存、维护/仓储/非计划停机成本节约等多重红利。
借助大数据与制造分析,制造商更易在确信决策基于精准数据的前提下,为业务注入效率与生产力。这不仅提升成功概率,更增强落地执行的信心。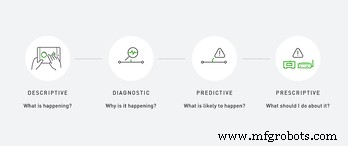
为什么制造业数据应用呈指数级增长?
答案有二。一、为应对日益复杂的决策、获取更深洞见,制造商越来越依赖多源数据。车间数据采集转化为可用报告后,数据驱动决策成为可能——这在过去根本无法实现。
二、数据获取门槛降至历史低位。IIoT设备与智能工厂设备部署门槛大幅降低。制造商能轻松、低成本地度量业务多维度——无论数据采集、仓储存储。例:MachineMetrics即插即用方案即刻赋予车间性能全景可视性。
此外,现代市场倒逼制造商拥抱大数据,以保持灵活、高效、贴近目标消费者、在市场保持竞争力。数据正开启制造商持续改进旅程的下一阶段。
制造业大数据核心应用场景
大数据几乎渗透制造业经营每个环节。最显著场景包括:
机床利用率
机床闲置意味着时间、金钱、机会的流失。分析机床利用时段数据,制造商能清晰识别瓶颈机床、闲置机床、满负荷运行机床。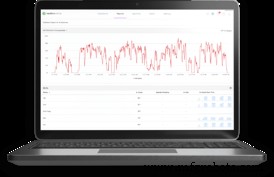
MachineMetrics机床利用率报表。
产品设计
大数据可汇聚新产品灵感与信息,基于客户真实使用反馈迭代改进,更契合使用预期;亦能更轻松、有效地评估产品可行性。
产品质量
大数据结合机器学习,在客户评价与工单中挖掘情感,精准定位最高频、最痛点的失效模式。亦可用于产线质量管控与质量保证,通过技术捕获上报机床状态数据。
需求预测
大数据提供窥探未来的窗口:客户想要什么、何时想要。预测需求可节省仓储成本、浪费物料、释放生产时间用于高价值任务。
客户体验
客户痛点被回应时,感知被重视。大数据不仅洞察现存痛点,更能预判并预防未来痛点。同时,大数据通常带来更高质量、更低成本、更快交付的产品。
供应链优化
分析供应链数据可通过寻找更优供应商、捆绑采购同类产品降本、提升质量、识别并解决物流难题(暴风雪、自然灾害等),实现业务不掉队。
制造业大数据的核心红利
有效利用大数据的制造商,从多维度收获显著业务红利。因数据应用广泛,场景与红利近乎无限,随制造商「数据成熟度」提升而递增。通常最先触发数据采集分析的核心红利包括:
竞争优势
精准实时生产数据赋予前所未有的业务灵活性与敏捷性,甚至能契合客户预期。车间洞见在手,决策更从容,在不那么数据敏锐的竞争对手面前建立强势优势。
创新驱动
趋势预测与产品设计快速迭代,让数据驱动型制造商创新更胜一筹。同理,上述场景节省的时间与资金,释放资源投入创新,同时保持业务成功。
降本增效
不采购过量物料、优化仓储空间、寻觅最高性价比优质供应商、规避物流困境,皆降本。设备维护保障平稳运行,减少停机与灾难性(高昂)设备故障。
客户服务升级
全旅程分析客户数据(营销、销售、社媒评价),让客户享受基于数据的顶级服务,精准回应真实诉求与痛点。
制造业大数据实战案例
客户BC Machining利用数据预判加工刀具断裂时刻。通过高频数据适配器直采机床控制器高频数据,构建算法监测特定阈值,实现刀具故障预测与预防。
这一进阶大数据场景近乎消除100%废品。同时节省操作员时间(无需分拣废品),人机聚焦生产合格件创收。成果:单机年节省$72,000。
其他制造商利用大数据通过实时更新的可视看板指引车间员工。员工随时掌握距生产目标的进度,快速响应车间停机等异常。
工业技术