


精通机器人焊接:质量、效率与成本节约的全面指南
制造业企业持续追求在控制成本前提下提升质量与生产力,技术是关键路径,焊接领域尤甚。
焊接本质是通过热与压力连接两材料。提及焊接,脑海常浮现防护面罩厚手套操作焊枪的画面。手工焊接仍有地位,但专业焊工短缺留下巨大缺口。美国焊接学会估计 2020 年将短缺 29 万焊接专业人才。越来越多企业投资机器人焊接体系。
安装机器人焊接装置需深思熟虑、规划与大量时金投入。但已实施的企业发现了无数长期收益。
若您公司考虑将机器人焊接纳入零件制造流程,本指南完整覆盖工艺、历史与效益。
何为机器人焊接?
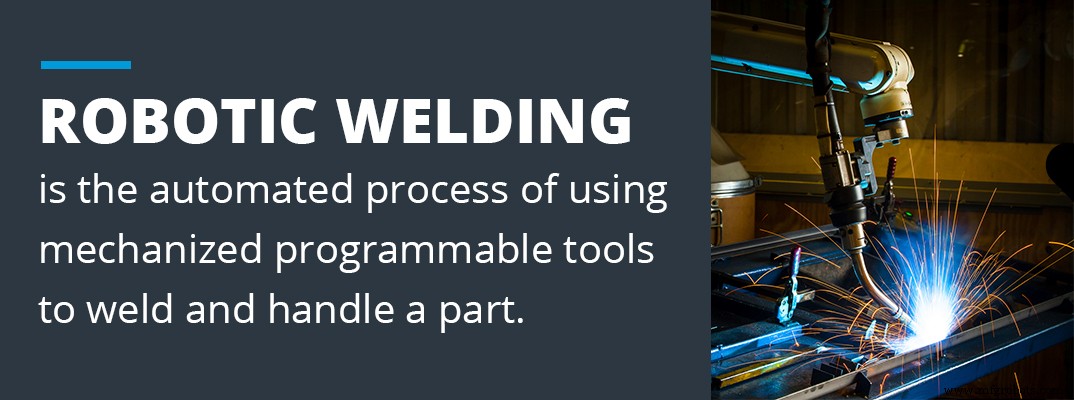
机器人焊接(自动化焊接)是利用机械化可编程工具焊接搬运零件的自动化过程。这项相对较新的机器人应用填补了焊接专业人才短缺留下的巨大空白,有效接管北美工业大量焊接作业。
机器人焊接发展历程
机器人焊接史深植于工业机器人通史,溯及 20 世纪中叶。
1954 年 George Devol 发明首台可编程机器人,随即创立首家机器人公司 Unimation。新公司创造首台工业机器人 Unimate,在新泽西通用汽车工厂执行点焊与取模铸件。积极反馈后,工业机器人概念十年内遍布全球。
此基础上工业机器人持续改进。1978 年 Unimation 在通用汽车资助下创造可编程通用装配机 (PUMA),至今许多实验室仍在使用。
80 年代初行业爆发式增长,新机器人/公司月度入场,竞争创新大幅提升。机械臂机动性与控制力增强。
90 年代电子控制改进至多机器人同步协调,操作界面改进、机器人设计简化便于维护。
技术进步持续改善工业机器人功能,仅受设备研发成本制约。
焊接机器人如何工作?
机器人焊接单元(焊接工作站)由多组件协作焊接零件。含主动焊接组件、配件与安全特性以确保平稳运行。
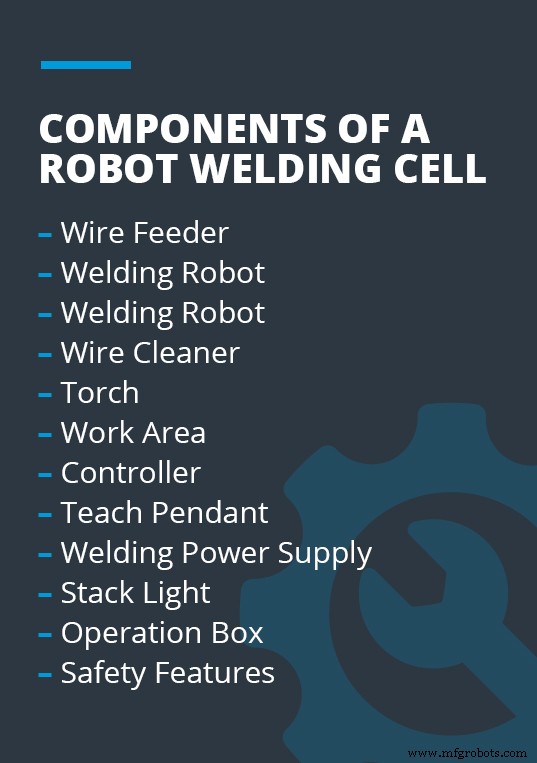
机器人焊接工作站核心组件:
- 送丝机: 按编程速率送填充丝至机器人,常用于增加焊缝金属支撑接头。
- 焊接机器人: 含机器人本体与末端工具(通常为焊枪或操作器)。两类:关节机器人与直角坐标机器人。直角坐标机器人主臂三向移动、末端腕部旋转。关节机器人具旋转关节,允许三维外更大自由度与运动范围。
- 丝材清洁器: 清除焊枪飞溅,延长设备寿命。
- 焊枪: 电极通电产热连接金属。电弧焊单元焊枪含弧光屏蔽装置,通常配风冷/水冷单元。
- 工作区: 零件放置夹持供机器人焊接。夹具固定零件随机器人完成焊接。
- 控制器: 焊接工作站“大脑”,按存储程序供电指挥机器人。
- 示教器: 手持界面系统,允许操作员设焊接参数、手动移动机器人、输入新程序。
- 焊接电源: 为焊枪供电。随零件需求规模性能异弧焊/点焊单元略有不同。
- 堆叠指示灯: 指示工作站状态。红=急停,橙=编程中,绿=自动运行。
- 操作箱: 含启停控制、各功能按钮、故障复位重启按钮。
- 安全特性: 多数机器人焊接机含安全特性防护工人操作员:围栏、弧光屏蔽、安全门等,降低工人暴露于有害光、烟雾、运动风险。
程序经示教器输入存储控制器,指挥机器人动作、操控末端焊枪精准定位。焊枪通电产热熔融金属永久融合。送丝机供填充材料。工件间机器人移动焊枪至清洁器除飞溅。
机器人焊接工作流程
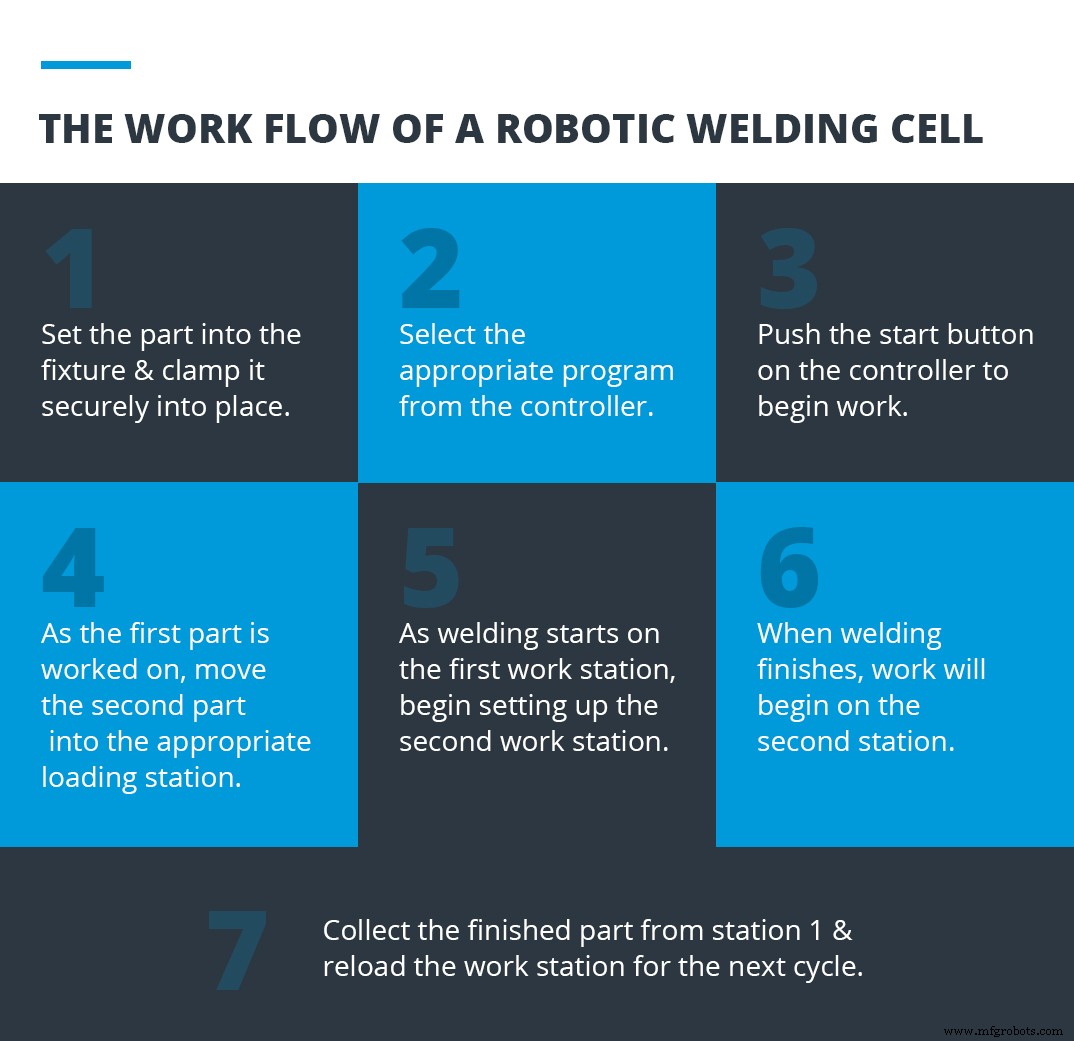
机器人焊接工作站工作流为一系列受监控步骤:
1. 零件装入夹具稳固夹紧。
2. 从控制器选取程序;无可用程序则用示教器编程。
3. 按控制器启动键开始作业。
4. 首件加工时,次件移入适当装载工位。
5. 首工位焊接开始时,开始设置次工位。
6. 焊接完成,次工位开始作业。
7. 取出工位 1 成品,重载工位供下一循环。
具体功能随具体工作站而异,但大多遵循此通用程序。
机器人在焊接行业如何应用?
机器人焊接占工业机器人应用 29%,仅次于机器人物料搬运。自动焊接最常用于制造与工程行业提升企业实验室效率。
最常用于电阻点焊与电弧焊大批量产品。详述如下:
电阻点焊
机器人电阻焊以经济方式在单点将两钣金件焊合。汽车制造业常见,用于将钣金焊成车身。汽车业许多点焊机器人可见于装配线。
点焊施加两铜合金电极于工件通电,电流加热熔化金属在施加点形成熔池,冷却后融合。
机器人焊工以极高精度效率放置多点焊,为此应用理想选择。
电弧焊
机器人电弧焊虽近年兴起,但迅速追赶点焊成为最热门机器人焊接法。工艺用电源在焊枪电极与金属间产生电弧,枪尖产生约 6500°F 高温。加热金属在焊枪下形成熔池,冷却固化永久融合。
极端高温致金属与周围氧氮发生化学反应,可能破坏焊缝完整性。因此许多电弧焊工艺含弧光屏蔽:用保护气体/蒸汽覆盖电弧熔池,最小化熔融金属与空气接触。
极端热与化学反应使电弧焊成为机器人应用完美场景,减少工人操作员暴露于这些风险。
机器人焊接优势
实施机器人焊接需大量时金投入。但系统效益远超传统焊接,成本在生产率提升、质量改善、废料减少中快速收回。
美国焊接团队受益于机器人焊接的以下优势:
产量提升
机器人焊接系统快速高效完成作业,错误比人工少,生产速度大幅提升。机器人 24/7 运行,无需睡眠休息假期。人工操作员电弧时间通常 <50%,疲劳后下降。机器人电弧时间 75%-80%,长缝零件达 95%。
质量与一致性改善
自动系统创建极高精度一致焊缝,反复在同点放置同质焊缝不疲劳。精度减少飞溅,焊缝更整洁。不排除错误缺陷——设备故障损坏或编程错误均可导致缺陷。幸而认证机器人焊接技师可预防两者。
节能
自动焊接系统持续运行节约高能耗启动。机器人不过焊、减少补焊,降低能耗。
减少废料
即使最熟练焊工也可能人为失误。机器人每动作经规划自动化,减少错误、减少报废件。高价值作业中此为预算关键因素。
减少浪费
耗材也是浪费来源:喷嘴等短寿命组件定期更换。机器人焊接单元提升焊接速度、最小化多余能耗,延长每个耗材寿命。耗材采购频率降低,省成本。
投资回报
大多数公司发现,大项目中机器人焊接的效率、精度、成本节约远超初始设置成本。
更高速度、更高质量焊缝、减少废料共同造就快速 ROI。考虑降低能耗、最小化过焊,ROI 进一步提升。转型机器人焊接流程可显著节省公司总成本。
估算 ROI 可评估当前零件循环时间与机器人焊接潜在循环时间对比。废料、人工、能源节约可纳入估算得出更精准数字。
如何选择具备高质量机器人焊接体系的合同制造商?
优秀合同制造商不仅投资高素质专业人才,还投资监控 MIG 枪与耗材、寻求适配外设的机器人焊接体系:
MIG 枪
MIG 枪须精选适配机器人焊接体系特定型号。选用合适安培数与冷却能力的 MIG 枪。安培或冷却不足导致机器故障;过高安培容量枪采购浪费,因机器人 MIG 枪价格与安培数正相关。
耗材
接触嘴、喷嘴、固定头、内衬等耗材须精选管理。不同应用选不同喷嘴接触嘴:标准耗材用于低安培/短弧时应用;重载耗材(更贵)用于高安培/长弧时应用,减少更换停机。
外设
外设指可集成机器人焊接系统的额外设备。正确外设可最大化体系性能。虽有前期成本,但通过提升性能、延长耗材寿命、降低焊接缺陷几率,增加机器人焊接投资回报。
潜在有益外设:
- 喷嘴清洁站: 亦称修整器/飞溅清洁器。焊接常规过程清洁喷嘴污垢碎屑飞溅,防覆盖损失导致缺陷返工,延长耗材寿命、降低更换频次。
- 防飞溅喷雾器: 在耗材表面喷涂防飞溅化合物形成保护层延长耗材寿命。同理防覆盖损失、降低更换频次。
- 切丝器: 电弧焊机器人弧起时需焊丝伸出。切丝器将焊丝切至指定长度,消除丝长质量不一致,实现更可靠起弧与更一致焊缝。
- 臂架: 特定配置下碰撞风险需考量。有碰撞检测软件的机器人需坚固臂架,碰撞检测关机时保护设备就位。
- 离合器: 无碰撞检测机器人需离合器保护设备。离合器识别碰撞物理冲击发电信号致控制器停机,防后续损伤。
所有外设均助力机器人焊接设备保护与生产力提升。
谁应操作机器人焊接单元?
机器人焊接需受训操作员持续监督维护。若公司现有人才库无机器人焊接经验,最佳利益是聘用拥有认证机器人焊接操作员的金属制造公司。
受训技师能通过排程执行定期预防性维护最大化项目正常运行时间。这最小化非必要停机、确保系统平稳运行——所有效益传递给您的项目。
聘用具备认证机器人焊接技师的合同制造商可能更具成本效益。美国极少公司专精机器人焊接、拥有高素质专业团队、精通机器人焊接工作站产出最佳结果。Fairlawn Tool, Inc. 即此类公司之一,由 AWS 认证焊接团队提供高质量机器人焊接服务。
Fairlawn Tool, Inc. 视机器人焊接为生产流程核心部分,助力降低客户总成本,以最低成本交付最高质量产品。同时自豪提供适配小批量高定制商业订单的人工焊接服务。多数情况下人工焊接可与机器人焊接结合,取长补短。我们以持续质量为傲,无论制造项目规模,确保每件超越期望。
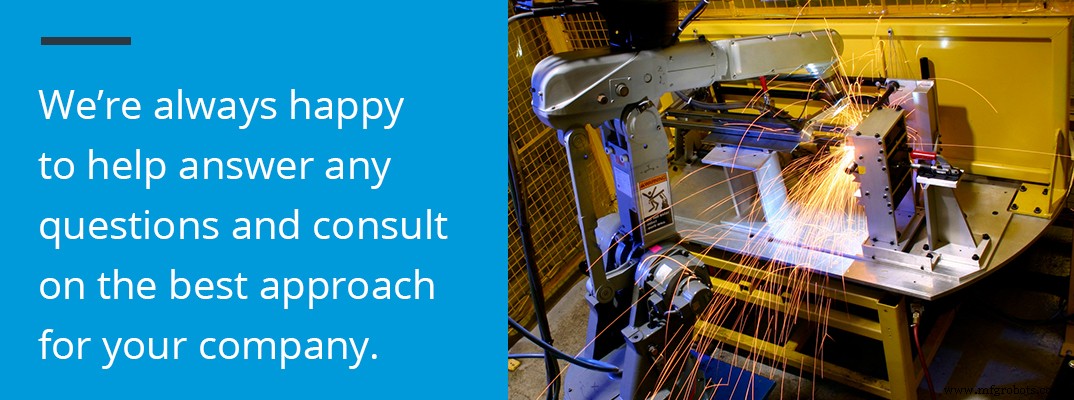
Fairlawn Tool 为您所有金属制造需求的全服务合同制造商。从马里兰工厂内部处理全流程,确保最高质量水平与竞争力价格。随时乐意解答疑问、咨询贵司最佳方案。
立即联系我们探讨即将到来的金属制造项目。
工业技术