


PCB焊接缺陷检测的10种成熟方法
随着消费电子技术的快速发展,生产零缺陷PCB板的需求日益迫切。深入理解从设计阶段向生产阶段过渡时可能遇到的问题至关重要。在生产过程中,错误的焊点、元件错位等缺陷时有发生,这凸显了掌握PCB焊接缺陷检测方法的必要性。
为了帮助您生产高质量、无缺陷的PCB板,本文将系统介绍常见的焊接错误类型,并详细解析识别焊接缺陷的有效实践方法。
1. 识别常见的PCB焊接缺陷类型
PCB生产流程包含丝网印刷、元件贴装和焊接三大核心环节。本节将带您全面了解各类焊接缺陷,逐一解析其现象特征、成因及解决方案。
1.1 针孔/气孔
现象描述:
针孔或气孔是指通孔焊接过程中,焊点内部形成的微小孔洞。两者本质相同,习惯将孔径较小者称为针孔。识别特征为:焊点周围铜层电镀增厚。
成因分析:
铜层空隙中渗透的水分及挥发性物质在高温下气化膨胀,是导致针孔/气孔的主要原因。
解决方案:
选用铜箔厚度达标、质量可靠的优质基板,从源头杜绝空隙缺陷。
1.2 焊锡桥连
现象描述:
焊锡桥连是极难通过肉眼直接发现的隐蔽缺陷,它会在导线间形成短路,严重威胁电路功能。当焊锡错误连接两个本应隔离的焊盘或引脚时即发生此缺陷。
成因分析:
钢网开孔规格不当导致焊膏量过多、钢网与PCB对位偏移、元件贴装位置偏移是三大核心诱因。
解决方案:
使用吸锡带配合加热,可有效清除多余焊锡,修复桥连短路。
1.3 立碑效应
现象描述:
立碑效应是指芯片元件一端引脚脱离焊盘翘起,另一端仍保持焊接的现象。小尺寸、轻质量元件在回流焊过程中高发此缺陷。
成因分析:
回流焊过程中两端焊盘润湿力不均衡,表面张力差将轻小元件拉向润湿更好的一侧。
解决方案:
提升钢网印刷精度;优化贴片机吸嘴压力;适当降低贴装速度提高精度;严格核对焊盘尺寸设计是否符合器件规格书要求。
1.4 通孔填充不良
现象描述:
因助焊剂涂覆不均或预热不足,导致焊锡未能完全填满通孔,形成孔内填充不饱和状态。
成因分析:
预热时间过短或助焊剂涂覆工艺异常是直接原因。
解决方案:
延长预热时间确保板面达到工艺温度;优化预热参数设置;适当增加波峰焊接触时间。
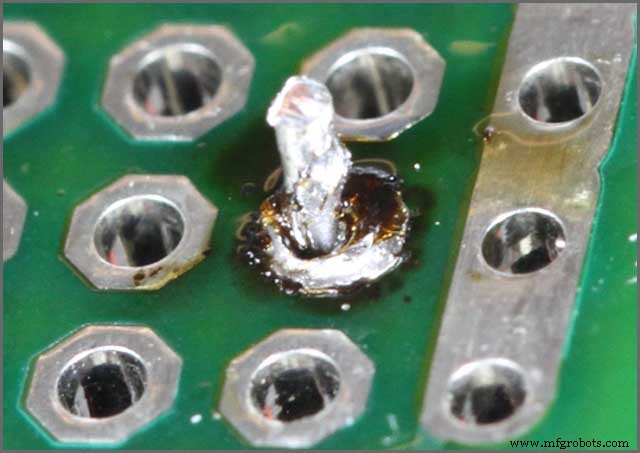
1.5 过热焊点
现象描述:
加热温度过高或时间过长,导致焊丝未熔化而助焊剂先行炭化过热,焊盘表面形成难以清理的氧化层,返工难度极大。
成因分析:
加热条件下焊锡仍无法正常润湿流动。
解决方案:
使用无水乙醇清洗炭化助焊剂残留,配合软毛刷轻柔去除氧化层。
1.6 冷焊点
现象描述:
与过热焊点相反,冷焊点因加热不足导致焊锡未完全熔化。表面粗糙呈颗粒状,机械强度差,极易产生裂纹失效。
成因分析:
加热功率不足或焊锡用量过大超出热容极限。
解决方案:
对冷焊点施加适当热量,待多余焊锡完全熔化润湿后自然冷却成型。
1.7 助焊剂残留
现象描述:
PCB表面残留助焊剂污染物,影响外观绝缘可靠性。
成因分析:
助焊剂活性过强或清洗工艺参数设置不当。
解决方案:
采用免清洗低残留焊丝及辅料,从源头减少残留风险。
1.8 焊锡过量
现象描述:
焊锡用量超标形成凸起的碗状焊点,不仅浪费材料,更可能引发短路及接触不良隐患。标准焊点应呈凹面光滑过渡。
成因分析:
焊接过程中人为或工艺导致焊锡供给过量。
解决方案:
电烙铁加热熔化多余焊锡,配合吸锡器快速吸除,操作简便高效。
1.9 焊锡不足
现象描述:
焊锡量不足以形成可靠的金属间化合物层,导致虚焊、开路,连接失效。
成因分析:
焊锡供给量低于工艺下限值。
解决方案:
在缺陷焊点补加适量焊锡,确保形成饱满、可靠的焊接连接。
1.10 漏焊
现象描述:
整个焊点完全未参与焊接过程,直接导致开路功能失效,是最严重的工艺遗漏缺陷。
成因分析:
元件尺寸规格错误导致焊盘对位失败、助焊剂气体阻隔焊锡润湿。
解决方案:
严格复核PCB设计规格与BOM清单,确保元件封装、焊盘设计与贴装程序完全匹配。
2. PCB焊接缺陷检测测试方法论
制造商采用多种检测手段识别PCB缺陷。本节重点解析微观切片分析与焊接性分析两大核心检测技术。
2.1 微观切片分析
微观切片法通过破坏性截面制备,观察通孔PCB内部截面微观结构,虽为破坏性检测,但能精准定位回流焊失效根因,是工艺验证的金标准。
2.2 焊接性分析
焊接性测试验证PCB表面可焊性能,考核熔融焊锡对焊盘的润湿能力,确保元件满足标准要求,同时验证储存条件对板材焊接性能无不良影响。
3. 预防性焊接工艺最佳实践
防患于未然。本节汇总行业验证的预防焊接缺陷黄金法则,助您从设计源头规避风险,避免返工带来的额外成本与交期延误。
针孔/气孔预防:
- 焊接前对PCB进行烘烤除湿,彻底驱除基材内部水分。
焊锡桥连预防:
- 严格按设计规范制定钢网开孔规格;
- 匹配正确的回流焊温度曲线;
- 优化贴片机吸嘴压力与贴装精度;
- 确保钢网开孔与焊盘严格对位。
立碑效应预防:
- 优化小尺寸元件焊盘尺寸设计;
- 选用防立碑配方焊膏;
- 校准钢网开孔参数;
- 检查布线走向,确保双端走线宽度对称一致。
通孔填充不良预防:
- 双面板表面温度控制在100-110℃,单面板略低于此阈值。
过热焊点预防:
- 每次焊接前确保烙铁充分预热;焊接前清洁焊盘表面氧化层。
冷焊点预防:
- 焊接前充分预热烙铁至设定温度。
助焊剂残留预防:
- 合理设置预热参数;控制波峰焊接触时间。
漏焊预防:
- 与制造商确认波峰焊波高设置符合板厚与元件高度要求。
结语
PCB从设计走向量产的关键在于将焊接缺陷降至最低。本文系统梳理了十大常见焊接缺陷的识别特征、成因分析、修复方案及预防措施,并介绍了微观切片与焊接性分析两大核心检测手段。
虽然大多数焊接缺陷可通过返工修复,但强烈建议建立全流程预防体系,从设计规范、物料管控、工艺参数、设备维护等维度源头治理。期望读者能熟练辨别各类缺陷,落实预防性焊接管理。
更多详细排查指南请参考《表面贴装故障排查指南》,深入了解缺陷成因与防范对策。
工业技术