


CNC 车削断屑优化策略:从原理到工艺选型
多道 CNC 车削工序对切屑形态有严格要求。实现理想车削,必须解决断屑问题。切屑易否断裂直接取决于切屑变形程度。合理利用材料变形、工艺手段、CNC 编程功能实现断屑,可显著提升车削稳定性。
为什么要断屑?
CNC 车床集机械、微电子、计算机技术于一体,大幅提升生产力。但自动化设备对切屑零容忍:缠绕在刀具、工件、相邻设备上将干扰加工,严重引发安全事故。达成理想车削,必须解决切屑处理(即断屑)。
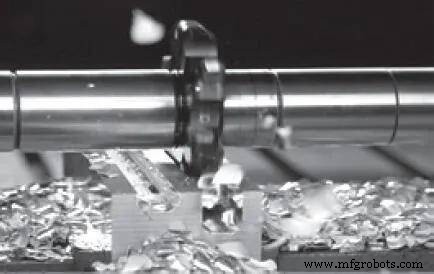
断屑原理
切削过程中切屑经历剧烈塑性变形,硬度升高、塑性韧性锐减(冷作硬化)。冷作硬化后切屑变硬变脆,在交变弯曲或冲击载荷下易断。变形越大,硬脆越明显,越易断。切削高强度、高塑性、高韧性难断材料时,应尽量增加切屑变形以降低韧性,实现断屑。故合理应用断屑原理于车削工艺至关重要。
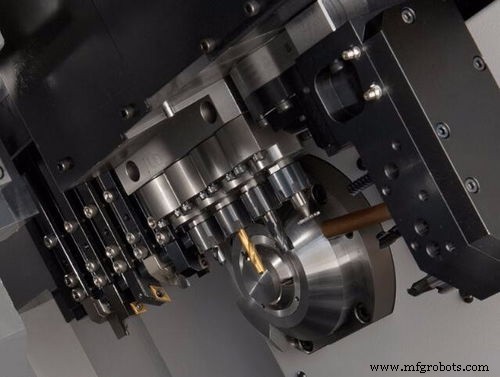
车削常用断屑方法
1. 利用材料变形断屑
断屑槽
断屑槽不仅施加附加变形,还控制切屑卷曲断裂。只要断屑槽几何参数(形状、尺寸、倾角、主切削刃倾角)匹配,断屑可靠。无论焊接/机夹、重磨/可转位均适用。可转位刀片压制多种断屑槽几何,选型灵活、经济便捷,是加工首选。缺点:合理刀具几何参数受断屑要求制约。现代机夹刀片断屑槽几何日益丰富,选型空间持续拓宽。
调整刀具几何参数与切削用量
减小前角、增大主偏角、主切削刃磨负倒棱、降低切削速度、增大进给、改变主切削刃形状均可促断屑。但常伴随生产率下降、表面质量恶化、切削力增大等副作用。自动线少用,仅作辅助手段。
挡屑器
分固定式与可调式。挡屑器安装在前刀面,切屑流出受阻弯曲断裂。参数 Ln、α 可按切削条件设计调整,保证稳定断屑。
断屑装置
分机械、液压、电控等类型。成本高但断屑稳定可靠,多用于自动线。车刀配旋转切屑刀:切屑经导屑槽流出,被高速旋转切屑刀强制切断,碎屑排出。
2. 工艺手段断屑
工件表面预开槽断屑:按工件直径,在加工表面沿轴向预切一至数道槽。切屑流经预槽横截面积骤减,强制断裂。不影响工件表面粗糙度,难加工材料也能可靠断屑。受限于工件轮廓形状。
结语
高效发挥 CNC 车床自动化效能的关键在于解决断屑。方案虽多,但需结合工况合理选断屑槽、辅以工艺手段、发挥编程技巧。在实战中积累经验,推动 CNC 设备高效运转。
工业技术
- 薯片的故事与科学:从乔治·克鲁姆到现代生产
- CNC车削详解:高品质零件的精密制造工艺
- CNC车削切削参数精通指南:实现精密加工的关键
- 精通车削刀片命名规则:CNC操作员清晰入门指南
- DCMT CNC车削刀片:实现卓越表面光洁度
- Femco HL-55/200 CNC车床:重型大工件精密车削
- Hardinge推出GS系列四款CNC车削中心:中小工件加工新选择
- Tornado T2M:小型零件精密CNC车削中心
- Yama Seiki GLS-1500:高性能 CNC 车削中心
- YMT TTL-20L CNC 车削中心提升排屑效率
- Amada G07 搭档式 CNC 车削中心:精密硬车与精车,从小批到大批
- 机床车间为何必须配备数控车削中心:四大核心优势