


模具制造五大核心工艺深度解析:EDM、WEDM、ECM、离子束与化学蚀刻
模具通过注塑、吹塑、挤出、压铸、锻造、冶炼、冲压等工艺成型,核心在于制造成型工具。模具由多部件组成,不同模具结构各异。本文梳理模具制造五大主流加工技术,助你五分钟构建完整认知。
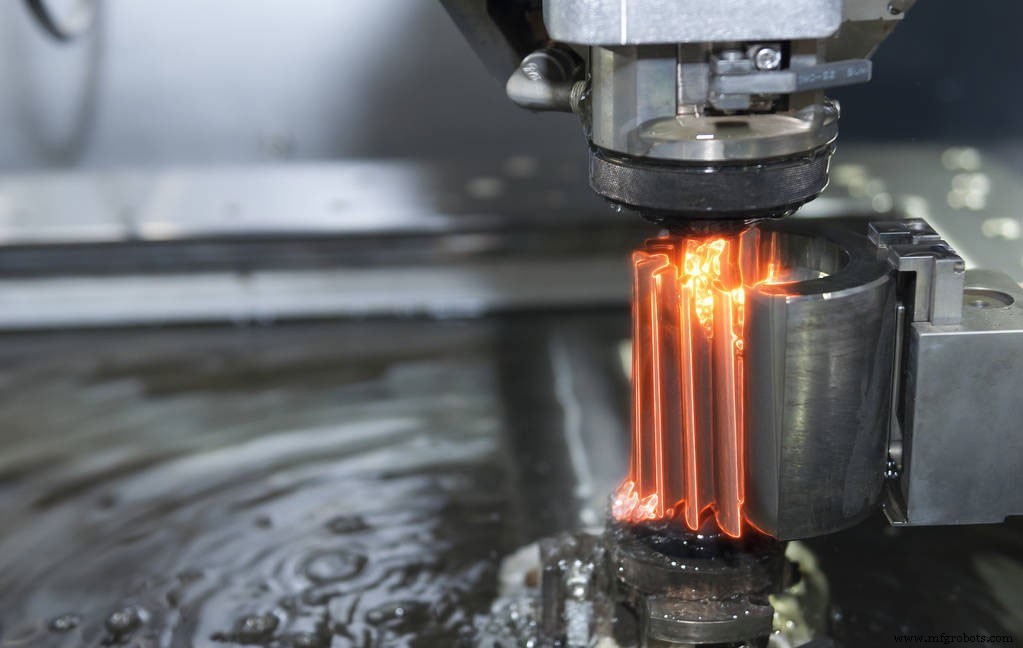
1. EDM(电火花加工)
原理
利用浸没工作液中两极脉冲放电产生的电蚀效应蚀除导电材料,又称电火花成型加工或电蚀加工。
适用场景
精密小型腔体、窄槽、深槽、尖角等刀具难以触达、深腔、高深宽比复杂曲面。高科技零件制造中,重复电火花加工电极可提高成功率,优于高昂刀具成本。需火花纹表面时首选 EDM。高速铣削 (HSM) 发展挤压了 EDM 空间,但也反哺 EDM:高速铣制电极减少电极数量、提升表面质量、大幅提效并保证电极精度,间接提升 EDM 精度。
优势
- 加工常规切削难加工的材料与复杂形状;无切削力,无毛刺、刀痕、沟槽缺陷
- 电极材料无需比工件硬;电能直接加工易自动化
- 适用高强/高硬/高韧/高脆/高纯导电材料;无显著机械力,适合低刚性工件与微结构
2. WEDM(线切割电火花加工)
原理
以连续移动的细金属丝(电极丝)为电极,对工件脉冲火花放电切割成型。
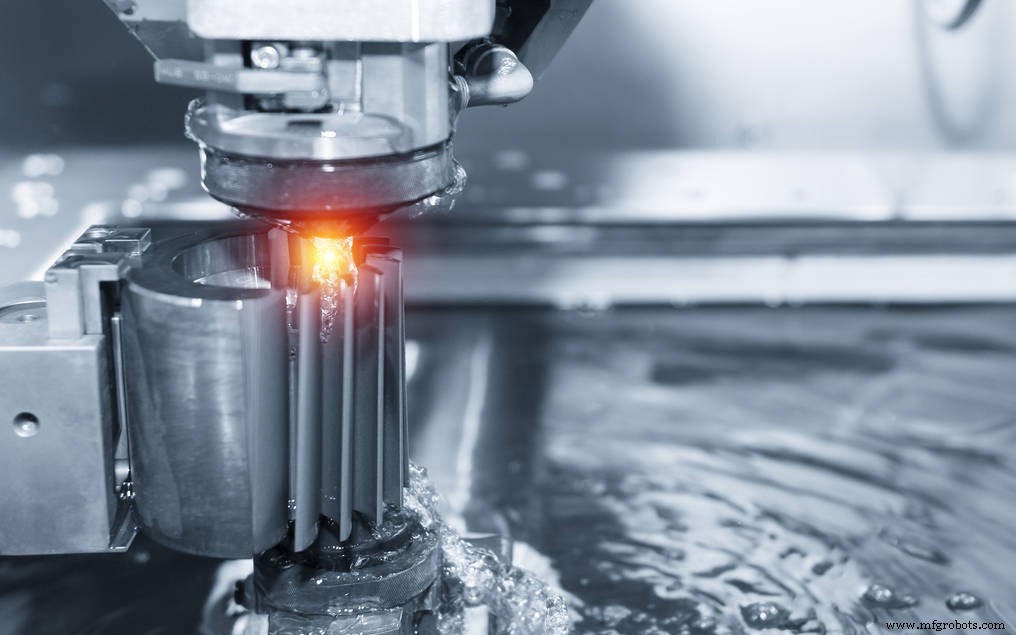
特有优势
- 无需制造复杂成型电极,可加工以直线为母线的任意二维曲面
- 可切割 ~0.05mm 极窄缝
- 余料不形成切屑,提升能量/材料利用率
- 低速走丝(电极丝不循环)因电极不断更新,利于提精度、降粗糙度
- 切割效率 20~60 mm²/min(峰值 300),精度 ±0.01~0.02mm(最佳 ±0.004mm),粗糙度 Ra2.5~1.25µm(最佳 Ra0.63µm),切割厚度 40~60mm(最大 600mm)
3. 电化学加工 (ECM)
原理
基于电解阳极溶解原理,借助成型阴极将工件加工成特定形状尺寸。
优势
加工范围极广:几乎所有导电材料,不受强度/硬度/韧性/金相组织限制,加工后金相不变。常用于硬质合金、高温合金、淬火钢、不锈钢等难加工材料。
局限
精度与稳定性一般;成本高,小批量单件分摊成本更高。
4. 离子束加工 (IBM)
原理
真空环境下,离子源产生的离子束经加速聚焦轰击工件表面实现加工。
优势
- 离子流密度与能量可精准控制,实现纳米级甚至分子/原子级超精密加工
- 污染极小,加工应力变形微乎其微,材料适应性强
缺点:加工成本高。
5. 化学蚀刻
原理
利用酸/碱/盐溶液腐蚀溶解工件材料,获取目标形状、尺寸或表面状态。
优势
- 可加工任意可切削金属,不受硬度/强度限制
- 适合大面积批量加工
- 无应力/裂纹/毛刺,粗糙度 Ra1.25~2.5µm
- 操作简便
不足
- 不适合窄槽/小孔加工
- 难以消除表面划痕、不平等缺陷
适用范围
大面积减薄加工;薄壁件复杂孔洞加工。
工业技术