


PCB 设计助力 SMT 制造的关键要素解析
现代科技发展推动电子元件微型化,SMT 技术和设备在电子产品中大规模应用。SMT 设备具备全自动、高精度、高速度特性。自动化程度提升对 PCB 设计提出更高要求。PCB 设计必须适配 SMT 设备要求,否则影响制造效率质量,甚至导致全自动 SMT 无法完成。例如 MARK 不达标导致设备频繁故障;PCB 形状、夹持边、拼版设计不合理影响效率、造成焊盘缺陷甚至无法机械制造。
SMT 及其特性
SMT(表面贴装技术)是将元件焊接安装在 PCB 指定位置的先进电子制造技术。相比传统 THT(通孔技术),最显著特征是自动化制造程度大幅提升,适合大规模自动化生产。
SMT 生产线介绍
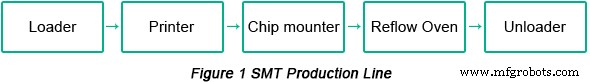
基本集成 SMT 产线包含:上板机、印刷机、贴片机、回流焊、下板机。PCB 从上板机起始,沿轨道传输经各设备完成生产,经回流焊高温焊接,最后从下板机输出,完成印刷、贴装、焊接全流程(图 1)。
影响 SMT 制造的 PCB 设计要素
PCB 设计是 SMT 技术核心环节,决定制造质量。本文从 SMT 设备制造视角分析影响质量的设计要素。SMT 设备对 PCB 设计要求主要包括:PCB 图形、尺寸、定位孔、夹持边、MARK、拼版方式等。
PCB 图形
自动 SMT 产线中,PCB 从上板机经印刷、贴片、焊接,最后从下板机输出成品。过程中 PCB 在设备轨道传输,要求图形符合设备间轨道传输需求。
图 2 标准矩形 PCB,轨道夹持边平直如线,适合传输。有时直角设为倒角。
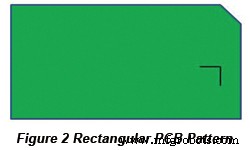
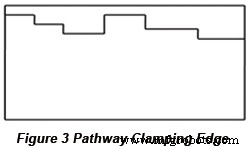
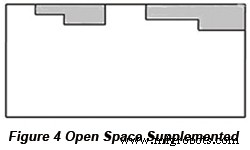
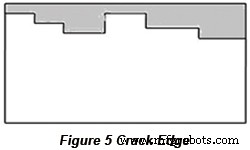
图 3 PCB 夹持边非直线,影响设备内定位和传输。图 3 空洞可补齐使夹持边变直(图 4),或添加工艺边(图 5)。
PCB 尺寸
设计尺寸须符合印刷机和贴片机最大/最小尺寸要求。目前多数设备范围:50mm×50mm 至 330mm×250mm(或 410mm×360mm)。
PCB 过薄时尺寸不宜过大,否则回流焊高温导致变形。理想长宽比 3:2 或 4:3。尺寸小于设备最小要求时需拼版,拼版数按尺寸厚度确定。
PCB 定位孔
SMT 定位分:定位孔配合边定位、边定位。但我司采用基准标记定位。
PCB 夹持边
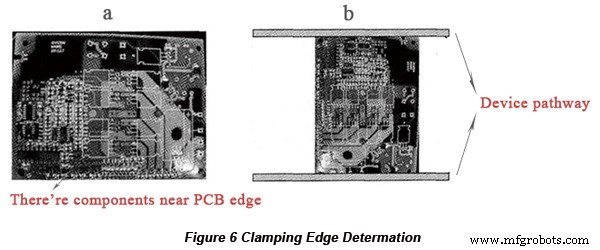
PCB 在设备轨道传输,元件不得沿夹持边方向放置,否则被设备压住影响贴装。图 6(a) 元件靠近 PCB 下边缘,上下边不可作夹持边;但左右短边无元件,可作夹持边(图 6(b))。
MARK 点
PCB MARK 点是全自动设备识别定位基准,用于修正制造误差。
- 形状:实心圆、方形、三角形、菱形、十字、空心圆、椭圆等。实心圆首选。
- 尺寸:0.5-3mm 范围。直径 1mm 实心圆首选。
- 表面:与 PCB 焊盘焊接面同平面,平整不厚不薄,反射效果好。
MARK 周围应设背景区,背景区内不得有其他焊盘、丝印、阻焊(图 7)。
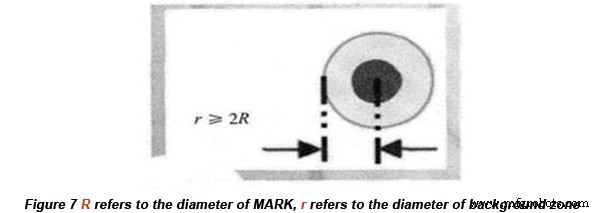
图 8 为优秀 MARK 设计,图 9 为不合理设计。
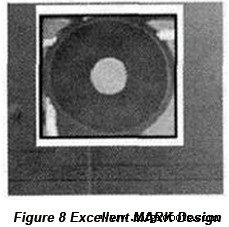
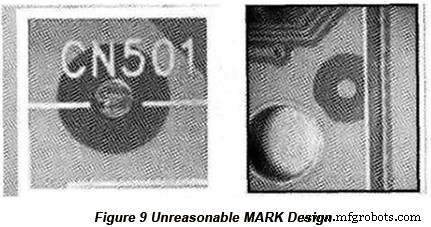
图 9 MARK 周围有丝印字符和线条,影响设备识别,导致频繁报警,严重降低制造效率。
拼版方式
为提高制造效率,多块同异形小 PCB 可组合成拼版。双面板可将正反面设计在一拼版内,仅产生一张钢网降低成本。也减少正反面切换时间,提高效率和设备利用率。
连接方式:邮票孔和 V 槽(图 10)。
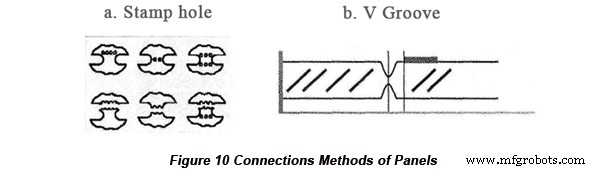
V 槽要求:残留板厚(未切部分)为板厚 1/4 到 1/3。切割过深,回流焊高温下断槽可能断裂,导致 PCB 掉落烧毁。
PCB 设计是复杂技术,须综合考虑设备要求、元件布局、焊盘设计、电路设计。优秀 PCB 设计是保障产品质量关键。本文从 SMT 制造视角提出设计考量要点,重视这些问题即可实现全自动 SMT 制造。
PCBCart 提供一站式 PCB 生产服务:快速打样、制造、元器件采购、电路组装一站搞定
无论项目处于原型阶段还是量产阶段,PCBCart 都有解决方案。业务覆盖低成本原型、定制电路板制造、插件和 SMT 组装服务。委托我们处理 PCB 项目,您将获得高质量、高性价比电路板。欢迎索取定制 PCB 制造组装报价:
相关资源:
• SMT PCB 设计要求第一部分:普通元件焊盘设计
• SMT PCB 设计要求第二部分:焊盘走线连接、过孔、测试点、阻焊、丝印设置
• SMT PCB 设计要求第三部分:元件布局设计
• SMT PCB 设计要求第四部分:Mark
• PCBCart 全功能 PCB 制造服务
• PCBCart 高级 PCB 组装服务(1 片起订)
工业技术