


QFN封装PCB焊盘设计关键要素详解
随着电子元件封装技术向微型化、轻量化、高性能发展,提高元件功能密度、缩小输入输出端子间距已成趋势,这最好地体现在SMT(表面贴装技术)的自动化组装中。实现元件表面贴装的第一步是在PCB上制造对应焊盘以获得结构化PCB,继而通过钢网印刷在焊盘表面覆盖锡膏,最后加热使锡膏熔化形成元件引脚与PCB焊盘间的液态桥。在PCB阻焊层作用下,熔融锡膏被限制在对应焊盘区域内,防止焊点间桥接,从而实现芯片在PCB上的自动化组装。根据封装类型,圆形和矩形焊盘为主流选择,即BGA(球栅阵列)和QFN(四方扁平无引脚)封装。若想了解BGA,只需四步即可掌握。
QFN百科
相较其他封装,QFN设计为直接焊接在PCB或FPC基板上。底部裸露金属焊盘提供更好散热;引脚比引线封装更短,电气性能优异。因此,合理设计PCB上的QFN焊盘对保持PCB高可靠性和高性能至关重要。
润湿角
QFN引脚尺寸小、间距窄,锡膏涂覆量精度稍差即可能导致焊点桥接或虚焊。基于钢网厚度(h₀)合理设计PCB焊盘尺寸,对提高焊接成功率大有裨益。假设锡在焊盘上的润湿角(θₐ)为30°,在阻焊层上(θᵣ)为160°。忽略焊盘表面粗糙度,润湿角可近似视为三相接触线的前进或后退角。依据QFN元件实际焊接工艺,在理想条件下(锡膏完全熔化、焊盘表面完全润湿)合理控制回流焊温度曲线,既能保证焊接效率,又能帮助元件达到自动组装焊接平衡。焊盘设计合理时,理想焊点状态不仅满足PCB电气性能和机械连接要求,还能避免桥接、虚焊等焊点失效。为此,焊点状态须满足以下公式:
a. QFN内部焊点完全分布在PCB焊盘上时,θₐ ≤ θⱼ(Zᵤ) ≤ θᵣ,θⱼ(0)=30°,x₃(0)=x₄(0)=Dₓ₄
b. QFN外侧锡在侧焊盘生长时,
(1) θⱼ(Zᵤ)=θₛ₃+90°,θ₄(0)=30°,θ₃(0)=30°,
(2) x₃(0)=x₄(0)=Dₓ₄(0),x₃(Zᵤ)=0。
焊盘设计
式中θₛ₃等于θₐ,均为锡在侧焊盘上的润湿角。
竖直方向焊点液体静力平衡方程:
PdLy(x₃(0)-x₄(0)+Lx)+Wz-[T(x₃(0)-x₄(0)+Lx)(sinθ₂(0)+sinθ₁(0))+TLy(sinθ₃(0)+sinθ₄(0))]-ρgV₀=0
焊点底部压强(Pd):
Pd=[T(x₃(0)-x₄(0)+Lx)(sinθ₂(0)+sinθ₁(0))+TLy(sinθ₃(0)+sinθ₄(0))+ρgV₀-Wz]/[Ly(x₃(0)-x₄(0)+Lx)]
式中:ρ为锡液密度;T为焊点液体表面张力;x₃(0)、x₄(0)为焊点底部液体两端滑移量;θ₁(0)、θ₂(0)为焊点两侧液气界面与底部焊盘表面形成的接触角;θ₃(0)、θ₄(0)为两端液气界面形成的接触角;V₀为焊点体积;Wz为芯片端部焊盘与焊点在竖直方向的作用力。
在公式(1)(2)约束下,焊点轮廓曲线可使上边界条件等效为基于初始值有效解法的初始条件。因初始值解法无法满足z=0要求,转化为目标函数最小化的等效问题,如方程(3)所示。
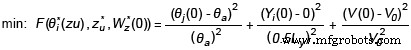
该最小化目标函数可用于确定理想焊盘设计尺寸Dₓ₄。
此外还需考虑PCB焊盘锡包裹角的几何特性,焊盘扩展尺寸应遵循以下方程: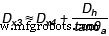
式中Dₕ为芯片外侧裸露侧焊盘厚度。通过隐式变量优化,使目标函数满足预期误差要求,即可计算出内外侧焊盘设计尺寸(Dₓ₄与Dₓ₃),并满足下端侧向值需求。
此方法确保设计出适配QFN的焊盘,实现元件与PCB的高电气性能。配合PCBCart专业合格的组装能力,可将您的理想设计变为现实。
工业技术