


丝网印刷钉床设计如何影响阻焊厚度均匀性
理论分析
双面丝网印刷阻焊是指先在PCB一面印刷液态阻焊,再利用丝网印刷钉床翻板印刷另一面,实现双面连续印刷,缩短停留与加热时间,提升制造效率。
制作钉床需在底板与PCB板边、过孔位置对应处植入支撑钉。工艺复杂、技术要求高,依赖熟练工操作,面对高复杂度或新机型板仍易出现少钉、钉分布密度不足、位置偏差等问题。
因此需分析不同钉分布密度对PCB阻焊印刷的影响,制定合理的钉分布规范,提升钉床制造效率与双面印刷质量。
实验设计
实验因子与水平设计
选取三种钉分布间距(5.0cm、8.0cm、10.0cm)与三种板厚(0.8mm、1.5mm、2.0mm)交叉匹配,共9组实验,每组2块板,详见表1。
| 实验编号 | 板号 | 板厚 | 钉焊间距 |
|---|---|---|---|
| 1 | 1#, 2# | 0.8mm | 5.0cm |
| 2 | 3#, 4# | 8.0cm | |
| 3 | 5#, 6# | 10.0cm | |
| 4 | 7#, 8# | 1.5mm | 5.0cm |
| 5 | 9#, 10# | 8.0cm | |
| 6 | 11#, 12# | 10.0cm | |
| 7 | 13#, 14# | 2.0mm | 5.0cm |
| 8 | 15#, 16# | 8.0cm | |
| 9 | 17#, 18# | 10.0cm |
钉床制作
以457mm×610mm裸铜板为基板,铜钉按阵列均匀排布,间距分别为5.0cm、8.0cm、10.0cm,外围钉至板边距离左右对称、上下对称,避免印刷时因钉位偏差导致厚度差异。以5cm间距为例:短边45.7cm每行排9钉,横向间隙2.8cm;长边61cm每行排11钉,共需99钉。三种密度下铜钉数量对比见表2。
| 板尺寸 | 阵列尺寸 | 间距 | 短边钉数 | 长边钉数 | 铜钉总数 |
|---|---|---|---|---|---|
| 457x610mm | 40x50cm | 5.0cm | 9 | 11 | 99 |
| 40x48cm | 8.0cm | 6 | 7 | 42 | |
| 40x50cm | 10.0cm | 5 | 6 | 30 |
测试板制作
测试板尺寸17″×23″,厚度分别为0.8mm、1.5mm、2.0mm,每种厚度6块,铜厚1oz带倒角。采用常用绿色液态阻焊油墨780H,印刷参数见表3。
| 网版型号 | 43T |
| 油墨型号 | 780H |
| 油墨粘度 | 140 dPa·s |
| 网距 | 5mm |
| 印刷压力 | 0.49 MPa |
| 印刷速度 | 6 Hz |
| 刮刀次数 | 2 |
数据采集方法
用湿膜厚度仪测量阻焊厚度,测试位置沿铜钉对角线分布。以5cm间距为例,短边最多获8钉,长边最多获10钉,形成8×8测试阵列,每板29个测试点。不同间距下的最大可测阵列、对角线钉数、测试点数汇总见表4、表5。
| 间距 | 测试阵列尺寸 | 对角线钉数 | 单对角测试点数 | 双对角测试点数 | 单板汇总点数 | 总点数 |
|---|---|---|---|---|---|---|
| 5.0cm | 35x35cm | 8 | 29 | 58 | 174 | 354 |
| 8.0cm | 32x32cm | 5 | 17 | 34 | 102 | |
| 10.0cm | 30x30cm | 4 | 13 | 26 | 78 |
干膜厚度数据选取5.0cm钉床及各厚度各1块板,在膜厚测试类别中读取,关键数据采集方式见表6。
| 数据类型 | 采集方法 | 数据量 | 备注 |
|---|---|---|---|
| 湿膜厚度 | 湿膜厚度仪 | 354点 | 印刷后30分钟内测试 |
| 干膜厚度 | 显微镜观测 | 5×3×3=45 | 各间距、各板厚测5点 |
实验结果分析
不同钉分布间距下的油墨均匀性
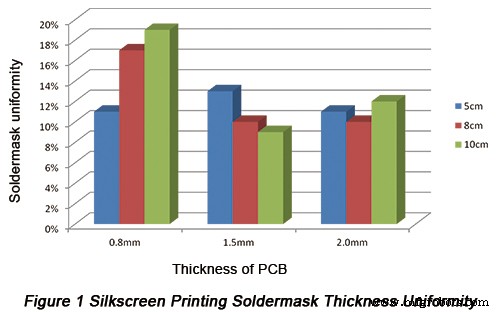
按公式计算均匀性:均匀性 = (最大值-最小值)/平均值 ×100%。结果见下表及图1。
| 钉床钉分布间距 | 湿膜厚度 (μm) | 板厚 | ||
|---|---|---|---|---|
| 0.8mm | 1.5mm | 2.0mm | ||
| 5.0cm | 最大值 | 29 | 29 | 31 |
| 最小值 | 36 | 38 | 39 | |
| 差值 | 7 | 9 | 8 | |
| 平均值 | 32.7 | 34.3 | 36.1 | |
| 均匀性 | 11% | 13% | 11% | |
| 8.0cm | 最大值 | 30 | 32 | 32 |
| 最小值 | 42 | 39 | 39 | |
| 差值 | 12 | 7 | 7 | |
| 平均值 | 34.7 | 35.5 | 36.2 | |
| 均匀性 | 17% | 10% | 10% | |
| 10.0cm | 最大值 | 34 | 30 | 28 |
| 最小值 | 48 | 36 | 36 | |
| 差值 | 14 | 6 | 8 | |
| 平均值 | 36.9 | 33.7 | 34.4 | |
| 均匀性 | 19% | 9% | 12% | |
结论:
a. 0.8mm薄板在5.0cm间距下均匀性达11%,优于8.0cm和10.0cm。
b. 1.5mm和2.0mm厚板三种间距均匀性接近。
c. 适当减小钉床间距可显著改善薄板油墨厚度均匀性。
全测试点湿膜厚度变化趋势
a. 湿膜厚度随测试位置波动:铜钉支撑处(如1、5、9、13、21、25、29)厚度最小;远离支撑点(如3、7、11/12、15、19/20)厚度最大。
b. 钉支撑处湿膜薄、板面无明显下陷;非支撑处湿膜厚。
c. 薄板印刷变形大,厚板变形小,1.5mm和2.0mm板面相对平整。
湿膜厚度与测量位置、支撑点的关系
a. 不同钉分布下,各厚度板油墨厚度随测试点离铜钉距离增加而增大。
b. 板越厚,厚度随距离变化越小,刚性大可适当增大钉间距。
板面干膜厚度变化
干膜厚度变化趋势与湿膜基本一致,说明同等条件下可用湿膜厚度替代干膜厚度监控。但湿膜受粘度影响大,需印刷后15分钟内测完。
结论
通过0.8/1.5/2.0mm三种板厚与5.0/8.0/10.0cm三种钉间距交叉实验得出:
a. 薄板(≤0.8mm)减小钉床间距可显著提升油墨厚度均匀性。
b. 湿膜与干膜厚度稳定,支持在线湿膜厚度检测与监控。
相关资源
• SMT PCB设计要求第二部分:焊盘走线连接、通孔、测试点、阻焊与丝印设置
• 提升阻焊塞孔制造工艺的有效措施
• PCBCart全功能PCB制造服务——多项增值选项
• PCBCart高阶PCB组装服务——起订1片
工业技术