


提升汽车电子SMT焊接可靠性:多芯片模块挑战研究
电路模块SMT焊接可靠性研究
虚焊指锡层未完全润湿焊件,组件焊接面与PAD未形成金属合金层,外力致元件松动接触不良,焊点高度小于(最小焊点高度+可焊高度)的25%。
常见原因:锡膏质量差、助焊剂成分问题、元件脚氧化、PAD表面处理不良、焊接参数设置不当、回流焊不稳定。
问题原因分析
核心模块基板分析
基板材料关键指标:Tg(玻璃化转变温度)、CTE(热膨胀系数)、Td(分层温度)。早期采用FR-4 Tg150(材料>145),基板底部覆较厚阻焊膜。回流焊因Tg低导致轻微翘曲变形,二次回流时焊接可靠性下降,出现虚焊。
锡膏量分析
常规工艺要求钢网厚度0.13mm,核心模块焊盘锡膏厚度亦为0.13mm。因模块变形导致虚焊、焊接可靠性低,产品面临质量风险。
改进实验
基板材料与实验设计
早期用低成本FR-4 Tg150,后改用高可靠性FR-4 Tg170(材料>175)。重新设计基板底部阻焊:减薄阻焊厚度、提升材料质量,保证二次回流可靠性。
钢网开窗实验设计
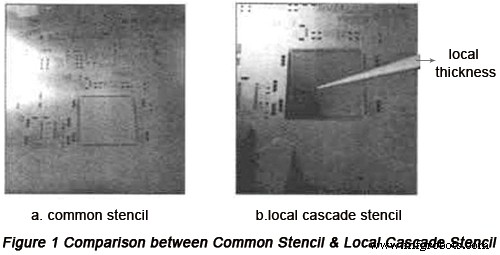
早期因PCB上有0.5mm间距QFP,钢网厚度设0.13mm。首轮试产核心模块虚焊,将钢网增厚至常规最小0.15mm,开孔与外扩比1:1.2,质量未改善。只能采用阶梯钢网,厚度从0.15mm增至0.3mm,保证模块焊盘锡膏量。
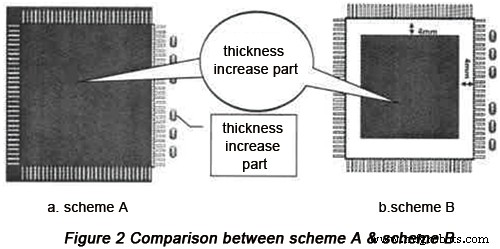
两种阶梯钢网方案:
方案A:模块整体区域增厚0.3mm,小尺寸侧厚度不变。
方案B:增厚区域比方案A小4mm,增厚0.3mm,焊盘开孔厚度不变。
试产对比发现电阻包位置出现连锡,方案B更优。
制造工艺改进实验
回流焊前实施胶水点胶,利用胶水固化收缩固定模块,有效减少焊接时基板变形位移。
实验结果
通过钢网设计优化、基板材料重选定位、制造工艺改进,核心模块锡膏量与锡爬高度达标,工艺不良率从686PPM降至23PPM,保证产品可靠性。数据见下表。
| 阶段 | 基板材料 | 产量 | 测试点数 | 不良类型 | 不良数 | 不良件数 | 不良率(PPM) |
|---|---|---|---|---|---|---|---|
| 初始试产 | Tg150 | 50 | 43750 | 核心模块虚焊 | 20 | 20 | 457 |
| 核心模块连锡 | 0 | 0 | 0 | ||||
| 合计 | 20 | 20 | 457 | ||||
| 首次改进(方案A) | Tg170 | 50 | 43750 | 电阻包虚焊 | 0 | 0 | 0 |
| 电阻包连锡 | 30 | 30 | 686 | ||||
| 合计 | 30 | 30 | 686 | ||||
| 二次改进(方案B) | Tg170 | 50 | 43750 | 核心模块虚焊 | 1 | 1 | 23 |
| 核心模块连锡 | 0 | 0 | 0 | ||||
| 合计 | 1 | 1 | 23 |
结论
核心模块应用加速汽车电子研发迭代,新品阶段可移植降低成本复杂度。但早期试产因模块尺寸大、工艺要求高出现基板变形、虚焊、连锡,降低可靠性。通过实验与试产成功解决,为核心模块广泛应用铺平道路,推动汽车电子模块化进程。
相关资源:
• 影响SMT焊接质量的因素及改善措施
• 汽车PCB特性与设计考量
• 5大汽车电路设计技巧击败EMI
• 判断汽车PCB厂商可靠性的5个方法
• 评估SMT组装商能力的实用方法
• PCBCart全功能PCB制造服务——多项增值选项
• PCBCart高阶PCB组装服务——起订1片
工业技术