


聚氨酯铸造成功的5大专家设计技巧
聚氨酯铸造是一种通用传统制造工艺,使用3D打印主模和硅胶模具制造最终用途塑料零件。聚氨酯铸造过程中,主模放入密封盒,覆盖液态硅胶并固化。硅胶固化后,制造商将其切半释放主模——此时铸造聚氨酯模具即可使用。
制造定制铸造聚氨酯零件时,工程师将聚氨酯铸造树脂——通常为可模仿注塑塑料物理性能的聚氨酯材料——倒入模具并在烤箱固化。最终零件通常极少甚至无需后处理。
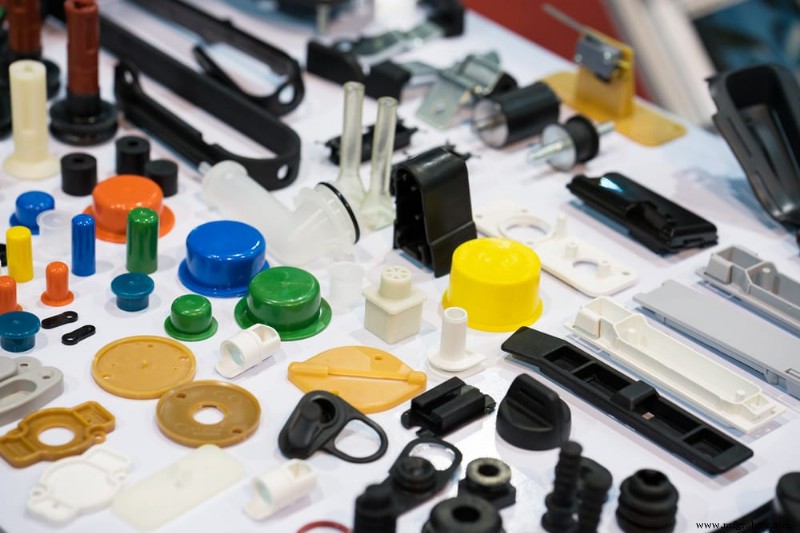
比硬质工装便宜且耗时少,聚氨酯铸造适合快速原型和中低批量复杂构建生产。要充分利用此制造工艺,产品团队必须为可制造性设计并尽早优化模具设计以简化生产流程、控制成本。以下是创建清晰功能性定制铸造聚氨酯零件的五大核心设计技巧:
聚氨酯铸造5大顶级设计技巧
1. 确保壁厚均匀
许多工程师偏爱聚氨酯铸造胜过注塑成型,因前者允许壁厚更大变化,但仍须确保给定聚氨酯模具设计特征均匀壁厚。均匀壁厚降低固化变形风险、确保模具完整准确填充、缓解其他设计问题。
推荐最小壁厚0.040英寸(1mm),但小零件壁厚可薄至0.020英寸(0.5mm)。大型零件壁厜应始终随零件尺寸成比例增加,保证壁厜提供足够支撑。
2. 核算收缩
当聚氨酯模具设计中不同壁厚相交,会发生收缩。因厚壁固化慢于薄壁,其连接名义壁处随凸起(筋或台阶)收缩而收缩。这导致名义壁凹陷区域。为最小化收缩防止凹陷,工程师应确保筋厚度在其连接壁厚50%-60%之间。
有时聚氨酯铸造零件因非模具设计缺陷原因收缩。聚氨酯铸造零件最终尺寸取决于主模和模具精度、零件几何、聚氨酯铸造材料。0.15%收缩率可接受,若超此阈值工程师应重审模具设计。
3. 运用筋条
在聚氨酯模具设计添加筋条可增加成品零件强度和刚性而不增加厚度。正确使用筋条,工程师应遵循以下准则:
高度
较长筋条提供更大加强,但铸造长筋条可能使零件难成型。因此筋条高度不应超其厚度三倍。为完全避免高度问题,工程师可用多个短筋条代替单长筋条增加零件刚性。
宽度
筋条与零件交叉处宽度应为零件厚度40%-60%。若设计含圆角半径,应至少为零件厚度25%。这些参数有助于使筋条尽可能强。
拔模角
工程师必须为筛条设计拔模角减少下沉可能性。每侧拔模角应在0.25-0.5度间且相等。纹理表面每0.025(0.001英寸)纹理深度额外增加1.0度拔模角。
间距
工程师应将连续筋条间距设为至少两倍厚度,均匀分布零件重量于所有筋条。
朝向
筋条朝向决定零件如何、何处受力,工程师应小心排列筋条以最大化零件弯曲刚性。若筋条位置错误,对零件强度无正面影响。
产品团队使用筋条时也应留意交叉和下沉。筋条与零件交叉处,重筋条可导致零件下陷。为避免交叉处下沉,工程师可用圆角缓解零件表面应力、减少对面下沉。圆角半径至少为零件厚度四分之一。进一步,挖空或轻量化零件减少用料、帮助维持全程均匀壁厚。
筋条能显著提升成品零件性能,但工程师和产品团队不应过度。筋条仅在零件需额外加强时有用。非此情况,筋条常放置不当、对强度刚性改善微乎其微。不必要筋条增加零件重量和价格、导致成型问题、造成材料浪费。工程师和产品团队决定聚氨酯模具设计是否需筋条时应权衡这些考量。
4. 考虑拔模角和倒扣
拔模角和倒扣非聚氨酯铸造关注点,因液态硅胶可成型任意模具形状。但若工程师用聚氨酯铸造构建最终将用注塑成型等不同工艺制造的原型,应按最终生产意图创建设计。这可能包括纳入拔模角和倒扣。长零拔模特征提取零件时有轻微断裂风险,轻微角度可能有用,特别是大批量生产时。
5. 字母和Logo间留足间距
聚氨酯铸造中,设计师易将高质量凸起或凹陷字母和Logo成型进定制铸造聚氨酯零件。为确保字母美观易读,设计师应考虑高度/特征深度、特征宽度、特征圆角、特征间间距。
产品团队应在特征间留至少0.050英寸,虽可随设计细节变化。所有圆角应至少等于特征高度一半,更大圆角更好。最后,所有Logo或字母宽度应为高度两倍。
优化您的聚氨酯铸造零件
聚氨酯铸造和可制造性设计中,几个小设计调整影响巨大。工程师和设计师应寻求维持均匀壁厚、核算收缩、确保有效使用筋条。产品团队可通过按最终生产意图创建设计、确保字母Logo间留足空间提升美学,进一步优化可制造性。
经验丰富制造合作伙伴如Fast Radius可帮助产品团队简化可制造性设计。我们热衷开发曾被认为不可能制造的产品,坚持跟进最新数字设计技术。
寻求开发突破性应用或优化现有聚氨酯模具设计的产品团队,可受益于我们设计团队跨制造工艺的多年经验。立即联系我们开始定制铸造聚氨酯零件。
了解更多设计技巧和聚氨酯铸造信息,请查看Fast Radius学习中心相关文章。
准备好与Fast Radius合作制造零件了吗?
开始获取报价
工业技术