


销规检测:精密小规量规在金属零件采购中的应用
销规检测管材内径的实用性
Metal Cutting Corporation 许多应用中,仅按客户指定公差制造零件不够。质量控制关键部分是确保能有效测量零件,并提供铁证证明其符合规格。
检测方法和工具选择,能决定是否一次性达标,还是需返工——后者增加成本、延误交期。
作为包括短小直径管材在内的极小金属零件生产商,我们常用称为销规的极小量规测量管材内径(ID)。
也称销塞规,这些小量规提供简单“通过/不通过”检测法——让用户快速评估极小直径管材内径至特定正负公差。
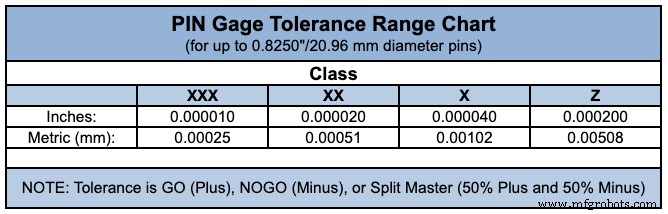
销规的 X-Y-Z 分级
小量规有不同等级——Y、Z、ZZ、XX、XXX 等,各附不同公差。量规公差基于各销制造工艺允许公差。
例如,尺寸 0.001" 至 0.08250" 范围内,Z 级量规公差 ≤ 0.0001",X 级 ≤ 0.00004"。
零件越小,量规公差越关键。更严公差销规(如 XXX 级)全长更直、更均匀,适合检测本身公差极严的小直径管内径。
销规测量的局限
大多数内径 0.005" 至 0.200" 的短管材,销规通常给出可关联的可接受结果。但销规只能评估单侧公差,非正负双侧。
还须记住:若需成品零件直径的精确测量值,这些小量规无法满足。
因为销规是通止法——不设计提供零件个别特征测量值。简单说,通规能插入内径但止规不能,即规格达标。
也存在临界点:即使最小小量规可能物理上不可行确定尺寸公差。
例如管内径 < 0.004" 时,通止销规纯属不切实际。因将精细销针插入如此小管内径极难不弯管或损坏销针。
此外,销/塞规不适合检测极长圆柱体,如数英尺长、要求全长内径一致的小直径管材。
内径检测的小量规替代方案
小量规不适用时,我们常转向更复杂的内径检测方法,包括智能镜头、各类光学比较仪等工具。
通常这些方法用传感器测量管内周向多点,计算平均内径是否在公差内。光学测量比销规精确,可测圆、弧及更复杂形状。
但这些方法成本高于销规且有缺点。如光学工具无法验证内径全管一致性,精度受被测零件表面光洁度影响。
此外,光学测量无法验证极长零件内径,因零件无法定位使光穿透全长。只能用于可放置在测量系统玻璃上的短零件。
规格中别省略检测步骤
理解零件测量基础、小量规及其他检测工具用法,对制定规格做明智决策至关重要。
正如您投入大量时间精力确定零件尺寸公差,也应仔细考虑决定成品零件是否达标的方式。
此外,确保您和合作伙伴前期知晓并同意测什么、怎么测,是成功零件制造的关键步骤。
工业技术