


小金属零件直线度精密测量:定性胜过定量
定性优于定量的领域
在Metal Cutting Corporation,我们每天生产数千根切割定尺的棒材、管材、线材,直线度是我们常打交道的特征。因为中心无心磨削时,工件直线度越好效果越佳。
此外,客户常在图纸上将直线度与定位等几何公差特征一同作为零件关键特征标注。
直线度对需插入孔或与其他零件配合的线材、销钉、管材等圆柱零件尤为重要。材料直线度也影响端面垂直度,因此即使图纸未标注直线度,若标注了垂直度,原材料也必须直。
什么是直线度?
我们处理的不是表面直线度(指零件表面一条线上的平坦度指示器),而是指示零件轴线允许弯曲(弯弓)程度的轴线直线度。
这种所谓轴线直线度在GD&T中用一条直线符号表示,工程图纸上通常标注为X测量值跨越Y长度——例如0.001英寸(0.0254毫米)跨越1.0英寸(25.4毫米)。意即:1英寸长度的线材、管材、棒材上,其弯弓峰值不得大于0.001英寸。
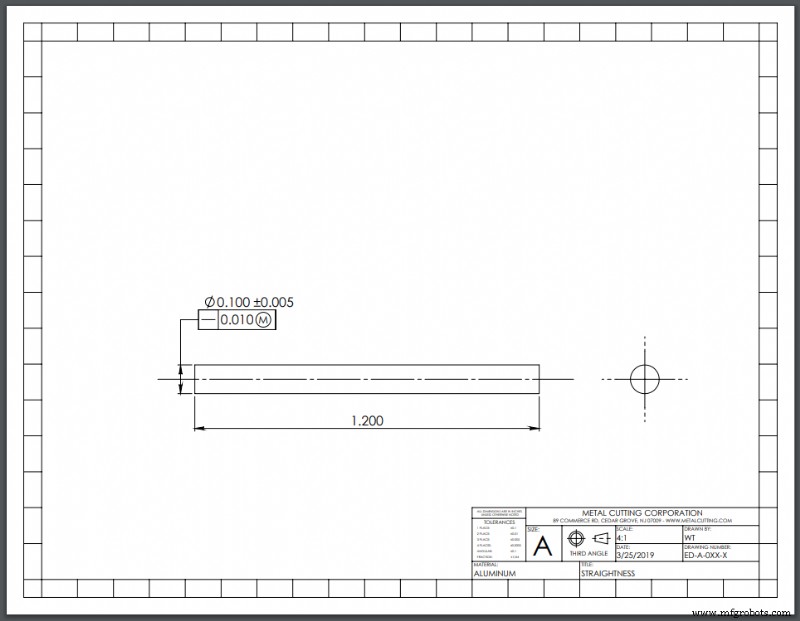
各种材料有ASTM标准范围,如ASTM B387-10钼及其合金棒、杆、线规范规定直线度要求为0.050英寸(1.27毫米)跨越1英尺(304.8毫米)长度。
要是这么简单就好了!
测量争议
棘手在于轴线直线度标注有大量解读空间。
若有一个绝对完美的X以内弓弯,且沿零件全长每个Y长度段都有相同弓弯,则可说其在全长Y倍数乘积上达到指定直线度X跨越Y。但许多人认为这非现实,故非准确直线度度量。
事实上,确定全长直线度问题惊人地有争议,测量方法众说纷纭。
首先,不存在完美弓弯。观察零件全长,几乎总有不一致性,某些区域略弯、某些更直。
此外,结果取决于在零件全长任一Y区间在一或两个平面观察。若向任侧移动一英寸甚至分数英寸,即观察不同Y区间,呈指数级增长。
因此,需考虑无限多Y区间。如何可能检视每个区间或决定哪些能准确代表整个零件?
更直接的方法
Metal Cutting不争论如何测量,而是采用基于ASTM F2819规范的简单方法。它提供四种测量用于医疗器械的棒、杆、管、线直线度的标准测试方法。
直线度定量测试方法
两种测试方法为定量,产出代表直线度测量值的数字。
间隙测试:零件在平面上滚动,用针规、千分尺或线性尺测量平面与零件间最大间隙。
全指示读数(TIR)测试:材料置于V型块间,指示表随材料旋转一周读数,用最大最小读数计算TIR。
两种测试问题在于测量极难执行,尤其是Metal Cutting常处理的极小直径。
此外,测量易引入误差;例如将针规插入微小间隙时,易意外抬起零件改变测量值。
直线度定性测试方法
因此,Metal Cutting通常选择定性测试,用简单合格/不合格法判定直线度。
手指滚动测试:零件在平面上滚动,若晃动则失败;若不晃动则通过,视为充分直。
顾名思义,倾斜平板测试涉及设定倾角的平板进行直线度合格/不合格测试。
倾角度数基于零件直径(或客户供应商商定),将零件置于倾斜平板顶端轻敲使其运动。若快速顺利滚下,通过视为直;若停滞,失败。
屡试不爽
Metal Cutting经验反复证明,实际直线度测量通常非必要。对我们而言,通常不关心数值——只关心能否成功中心无心磨削零件,且其直线度符合客户应用最终用途要求。
即使客户指定X跨越Y直线度,我们简便明确的测试方法从未未能满足客户要求。
极少数已知会有弯曲情况——如激进滚光或喷砂操作、或原材料本身弯曲/弯弓——Metal Cutting可能用合格/不合格版间隙测试判定零件端部在长度范围内是否符合规格。
为实现直线度、平行度、垂直端面切割等重要GD&T特征,我们目标是成本效益与高质量严格公差零件并重。为此,我们发现用于直线度和其他特征的定性测试方法始终帮助我们控制生产成本并交付客户所需结果。
工业技术