


掌握聚氨酯铸造:可靠、高性价比零件的关键设计原则
发布于2024年1月9日
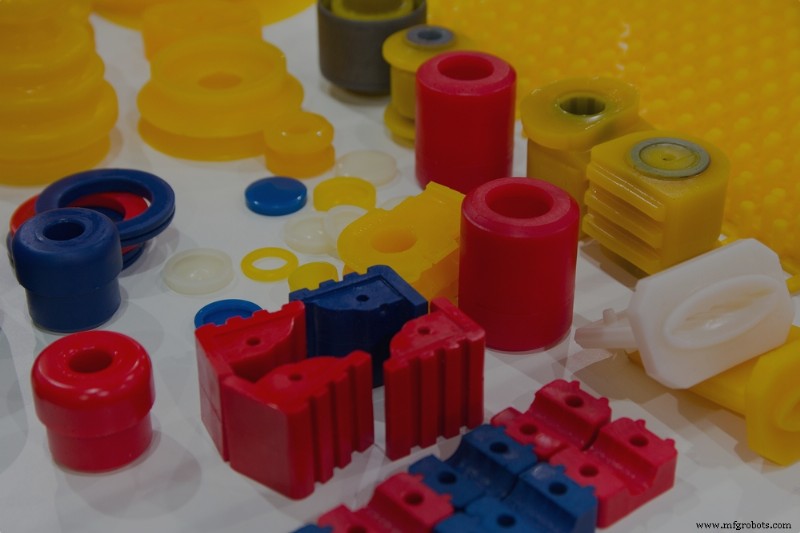
聚氨酯铸造是一种多功能、高性价比的制造方法,其精度媲美注塑成型,却能大幅缩短工具制作时间和成本。通过使用柔性硅胶模具,制造商可在数天而非数周内生产高质量终端用途零件,使其成为桥梁工具、小批量生产、快速原型、接头制造及凸字等精细细节的理想选择。
工艺始于主模型 — 通常为最终零件的3D打印复制品。模型完全包裹在液态硅胶中,固化后切割成两半。取出模型后,模具即可用合适的聚氨酯树脂进行二次浇铸。
聚氨酯树脂性能可匹配甚至超越注塑成型用热塑性塑料。但要获得一致的高性能零件,需遵循严谨的可制造性设计(DFM)。以下是确保成功的最关键指南。
公差
所有制造工艺都存在一定变异,设计师必须考虑在内。聚氨酯铸造零件典型公差为±0.015英寸或±0.003英寸/英寸 — 以较大者为准。多数情况下预期收缩率为+0.15%,源于树脂热膨胀和硅胶模具热响应。
尖角或细小字母冷却时可能略微圆角化,影响细节清晰度。为保持锐度,可考虑在制模前对主模型施以微纹理或SPI表面处理。抛光、定制表面处理或着色(含潘通色号匹配)等后处理选项亦可用,但会增加成本。
壁厚
最小壁厚保持0.040英寸(1毫米)。极小组件可达0.020英寸(0.5毫米),但大型零件需更厚壁以维持结构完整性。
均匀壁厚可最小化收缩变异、降低固化变形风险。仅在绝对必要时引入变厚设计。
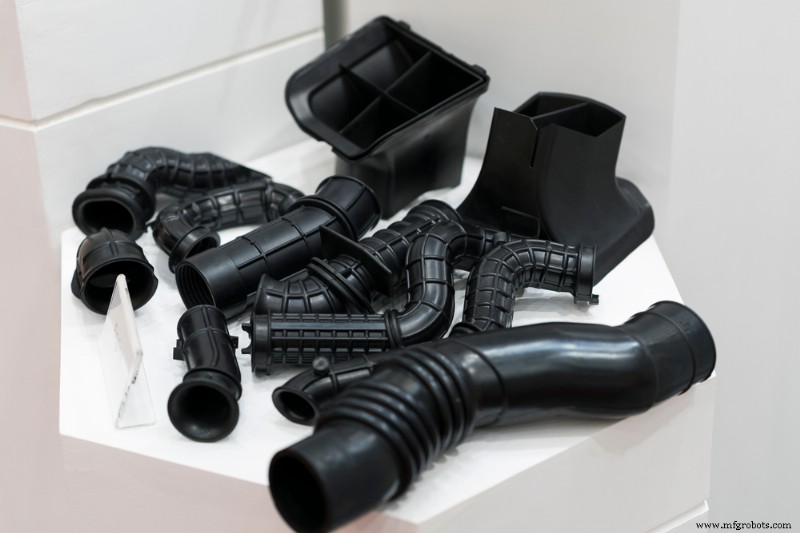 聚氨酯铸造常用于桥梁工具、小批量生产、快速原型、接头制造及精细细节(如凸字)零件制造。
倒扣与脱模斜度
不同于金属注塑模具,硅胶模具能以极小损坏风险适应倒扣。脱模斜度也不那么关键,但加入3-5度脱模斜度可减轻模具应力、延长模具寿命。
加强筋
加强筋增强零件但须正确定向。经验法则:筋高不超过其宽度的三倍,筋根部宽度为壁厚的40-60%。所有内角应有至少壁厚25%的圆角半径,以最大化弯曲刚度。
柱/凸台
柱为螺丝、销钉等紧固件提供可靠配合点。基部圆角约为壁厚25%以防紧固件烧入。内部柱角应有0.060英寸(1.5毫米)圆角半径避免缩痕。柱高控制在名义壁厚60%以下以限制收缩。
立即利用聚氨酯铸造优势
聚氨酯铸造提供短交期、低成本和设计灵活性 — 前提是遵循设计与制造最佳实践。关注材料特性、公差和几何考量至关重要,尤其是量产扩展时。
SyBridge将敏捷制造与深厚专长结合,为各规模产品团队缩短交期、提升运营效率。我们的流程融合多种技术以满足特定需求,同时保持最高质量标准。
立即联系我们,了解聚氨酯铸造如何加速您的产品开发。
工业技术