


HP多喷嘴融合(MJF)设计指南:最优零件的专家核查清单
发布于2023年11月30日
最初发布于fastradius.com,2021年10月20日
HP多喷嘴融合(MJF)交付快速、高质量尼龙零件,其强度和表面光洁度可媲美注塑成型件。此核查清单为设计团队提供经验证的最佳实践,以最大化零件性能、降低成本、精简生产。
简介
什么是多喷嘴融合?
MJF是领先的工业增材制造工艺,以无与伦比的设计自由度和力学性能生产功能性尼龙原型和大批量生产零件。不同于选择性激光烧结用激光熔融粉末,MJF利用喷墨喷头在尼龙粉末床上沉积熔融剂和细节剂。连续扫描运动逐层施加热量,实现无需支撑结构的高速构建。结果是零件可包含复杂内部通道和共打印组件,实现媲美注塑的力学性能,却无昂贵模具成本。
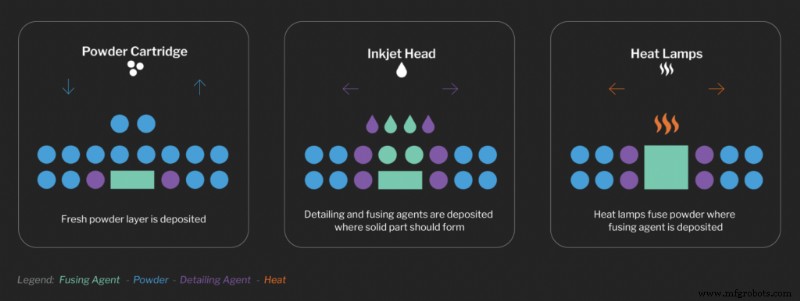
面向制造的设计确保最优零件质量、良率和成本效率。使用此清单使您的设计与MJF能力对齐。
1. MJF是否适合我的项目?
在重新设计前验证MJF满足所有产品需求:
可用材料是否满足我的应用?
虽MJF材料组合有限但强健,PA12及其玻璃珠增强版覆盖大多数刚性塑料需求。TPU提供柔性弹性体选项。若规格要求超出此范围材料,考虑替代工艺。
我的零件是否适配构建体积?
Jet Fusion 4200构建包络为380×380×284毫米。大型组件可拆分为子组件,通过胶粘或机械紧固连接。燕尾榫等设计特征可辅助对齐和粘接。
公差是否在可接受范围?
虽增材制造公差收窄,仍需确认MJF精度符合装配要求。下例展示用于安全胶粘的燕尾榫接头设计。
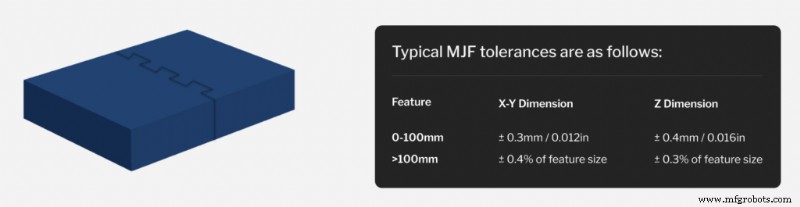 用于粘接子组件的燕尾榫接头示例
2. 能否减少材料用量?
热梯度常导致翘曲,尤在长薄截面或突变横截面处。通过掏腔、壳化、晶格或拓扑优化去除多余材料以缓解缺陷。渐变过渡 — 通过倒角或圆角 — 进一步降低收缩风险。
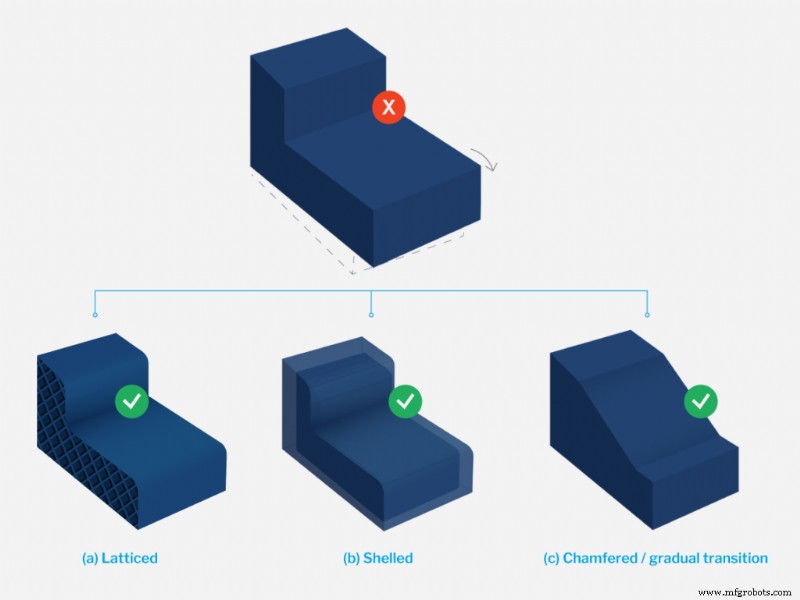 因横截面突变会翘曲的零件DFM改进示例;(a)晶格化 (b)壳化 (c)倒角/渐变过渡
3. 我的特征是否超最小阈值尺寸?
标准壁厚应≥1.5毫米。小特征不小于1.5毫米,狭缝、凸字、雕刻或轴径除外,可达0.5毫米。文字最小6pt(≈2毫米)且深0.3毫米。螺纹须M6或更大;更紧或更耐用螺纹请用螺纹嵌件。
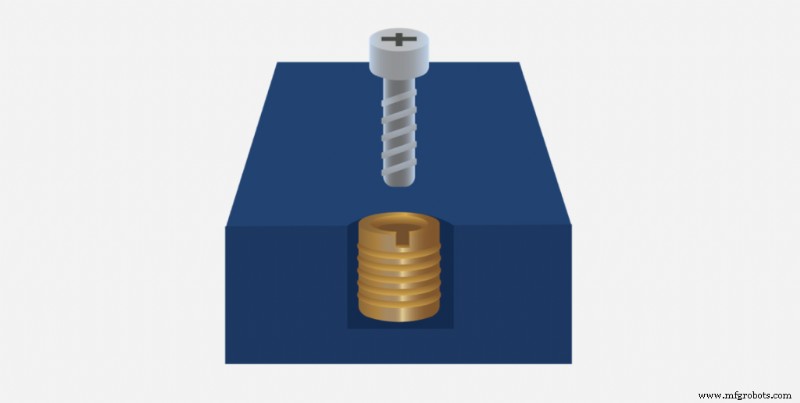 打印螺纹应M6或更大;需更小或更强螺纹处可用嵌件。
4. 是否考虑了装配公差?
共打印组件需谨慎规划间隙。配合面通常需0.4-0.6毫米间隙以适应公差。多零件同打印时,至少预留0.5毫米间隙,大截面或高接触面积时需更多。
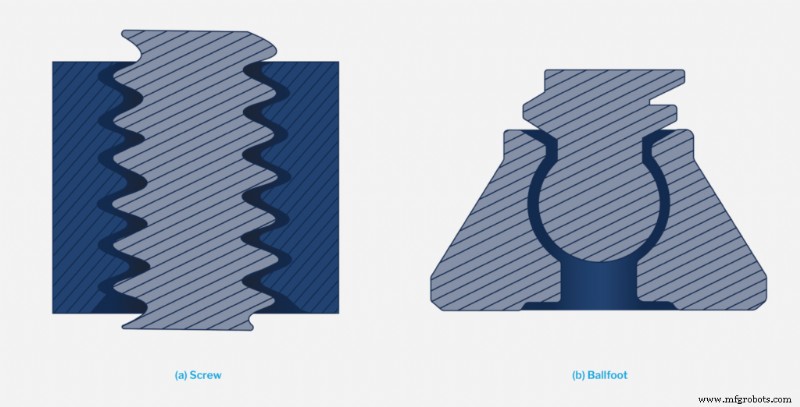 共打印(a)螺丝和(b)球足剖视图。这些设计因更高接触面积需更大间隙防熔合。
5. 零件设计是否针对后处理优化?
需后处理时,确保设计利于高效去粉和表面精加工:
- 无通风或截留体积。
- 优先通孔于盲孔以避免粉末结块。
- 尖锐内角加圆角以利滚磨和喷砂。
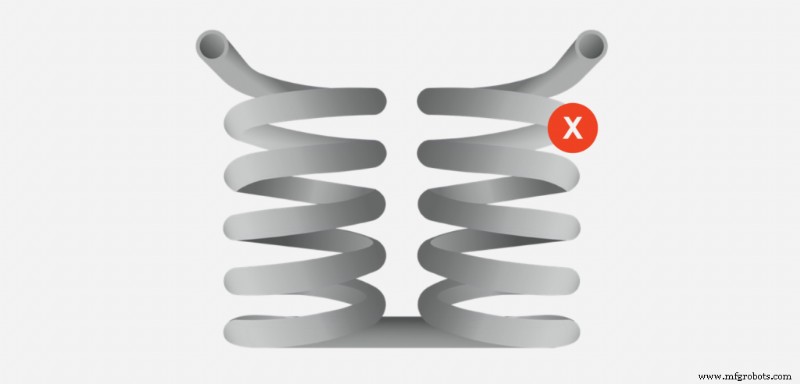 该几何流路将使底部截面极难去粉。
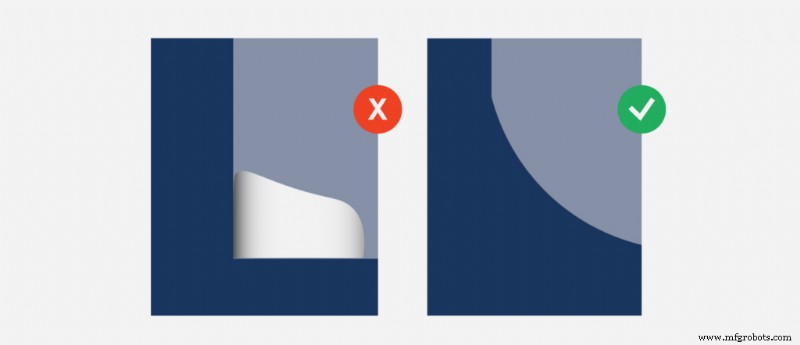 尖锐内角易结粉末结块。加圆角将显著助去粉。
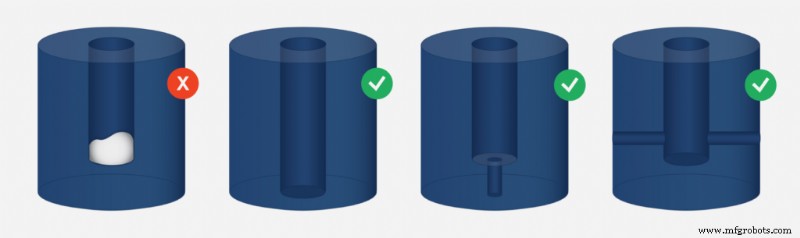 盲孔难去粉,因喷砂时粉末无出口。考虑改通孔或加逃逸通道。
6. 是否抓住每个降低零件成本的机会?
策略性DFM改动可削减材料浪费、改善构建经济性。轻量化降低缺陷风险和材料成本。优化嵌套性 — 加脱模斜度或重新定位零件 — 最大化单次构建零件数,分摊固定成本。例如引入脱模斜度可单次构建多容纳两个零件。
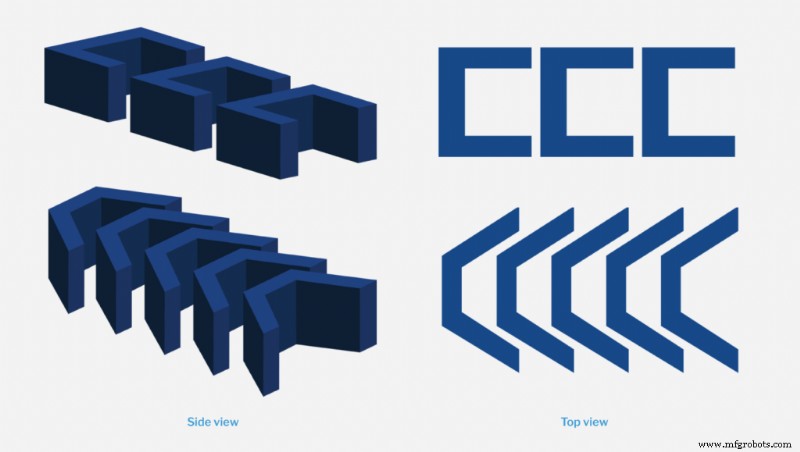 面向嵌套性设计增加单次构建零件数,降低单件成本。此例中加脱模斜度使额外两零件可装入。
其他省本因素含表面光洁度、颜色和后处理。MJF零件本色灰色,极少工序即可染黑。需更光滑表面可选打磨、滚磨、汽相抛光。纹理化可无额外工序提升美观度。
DFM专家助您起步
遵循DFM原则对低运营成本、早期问题发现和优质零件至关重要。此清单为生产前优化MJF设计提供实用框架。
与SyBridge合作让您的团队获得尖端数字设计工具和经验丰富的指导 — 从概念到交付 — 确保准时交付、合理定价。
立即联系我们,开启您的MJF之旅。
工业技术