


视觉检测系统:推动计量领域精度与效率的双重飞跃
当今数字化和数据驱动技术深刻重塑了视觉检测系统。了解其演变历程、如何降低误差风险,以及如何以高效自动化方式提升零件质量。
零件检测工具和设备已朝重大方向演进。要更好理解当今视觉检测系统技术,有必要了解其如何变革——以及为何变革。
我们采访了Mitutoyo的工程与产品专家以探寻答案。
计量设备演进:轮廓投影仪 vs 视觉检测系统
早期比较仪常称"影像仪"。它们通过将工件放大投影在带覆盖图表的屏幕上形成阴影来进行测量,正如《Quality Magazine》在"比较仪:不止所见"一文所述。
"该技术自1950年代以来一直存在,至今仍在车间使用。"Mitutoyo产品专家Mark Sawko说。Sawko供职公司15年,曾任光学应用工程师。
Mitutoyo仍销售比较仪——但技术已大幅进步。过去它们是六七英尺高的大型机器,背后大灯照亮工件。
如今的比较仪体积更小。
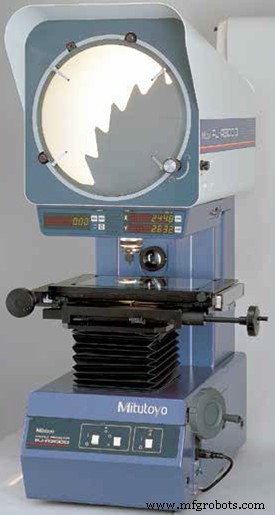
来源:Mitutoyo
"人们依然喜欢它因为简单易用。"Sawko说。"他们职业生涯一直在机床车间使用比较仪。一些车间希望坚持熟悉的工具。"
如今的比较仪也是数字化的。你将屏幕十字线对准零件一侧边缘,再获取数字读数(DRO)。
Sawko解释:"将十字线移至零件一侧,将DRO的X值归零,再移至另一侧,直接读取数值,即为距离,单位英寸、毫米等。"
 有技术疑问?请在论坛向MSC金属加工技术团队提问。
计算机与数据如何影响视觉检测系统
比较仪是非常直接的测量方式,用途广泛。但有缺陷:存在固有局限。
"比较仪精度取决于操作员将十字线与零件边缘对齐的能力。"Sawko说。"视觉系统将操作员排除在外,获得的精度远超比较仪。"
视觉系统自动确定零件边缘。它利用先进计算机软件和相机,捕捉比背光投影零件多得多的细节。
"相机集光能力优于比较仪。"Sawko说。比较仪用轮廓照明,适合看外边缘,不适合看零件表面。
部分现代比较仪有多光源,但仍是投影,受限于镜面反射光。优质相机的视觉系统让质检员或操作员能利用轮廓光和均匀表面光(部分含相机边缘环形光),以更高确定度观测和测量更多零件特征。
得益于当今视觉检测系统的自动化特性,零件质量测量效率大幅提升。出错空间极小,检测过程更快。制造业人士深知:速度至关重要。
"大多数视觉系统是CNC的,即电机驱动、计算机控制。基本上你编写程序,机器自动移动测量边缘和表面。"Sawko说。
当今检测技术还有何新进展?阅读"计量遇上当今精密制造"。
高端视觉检测系统可托盘化,一次检测零件数量远超比较仪。且因可编程,效率大幅跃升。
Sawko说:"你编写程序,软件指挥机器和相机:移动到此位置、测量、移动到下一位置……操作员只需走近、放置零件、调用程序、按'启动',即可离开去做别事,机器自动测量该零件或托盘上多个零件。"
了解视觉系统的多样性
Mitutoyo将产品线分为三大类。始终基于CNC的品牌为"Quick Vision"。不需高速自动化或预算较小的车间,有"Quick Scope"和"Quick Image"。Scope系列始终为手动操作。Quick Image系列可手动或电动。
"Quick Vision"面向将精度置于首位的车间。旗舰款"Ultra"号称"世界最精准视觉系统之一"。该高端产品广泛用于政府复杂测量以满足标准,如NIST(美国国家标准与技术研究院)。
光纤制造商也大量使用Ultra系统。
Sawko解释:"若光在微细光纤束中传输,一根光纤末端对准另一根,若不对准,信号衰减因光无法完全通过。这些连接器极具挑战,公差极紧,以确保光纤尽可能精准扣合。"
Quick Image采用"远心"光学,快速准确获取景深照片。
"被测零件全程始终清晰聚焦。"Sawko说。"比比较仪快得多,且能看清更多零件细节。"
您的质检运营有多先进?是否使用视觉系统和触发探针?在金属加工论坛与同行交流。[需注册]
工业技术