


注塑成型全解析:塑料零件量产制造权威指南
认识注塑成型
注塑成型是一种精密制造工艺,将熔融聚合物在高压下注入定制模具型腔,冷却固化成最终几何形状,实现高质量塑料零件的规模化生产。树脂加热至远超熔点,经高压注射填满型腔每一细节,冷却固化脱模。
工作原理
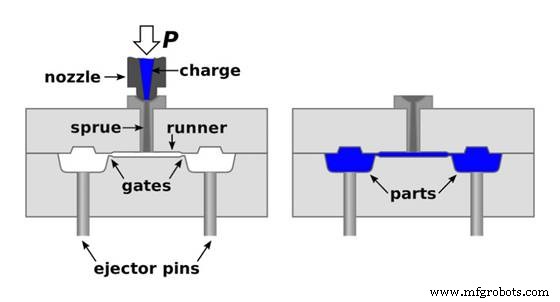
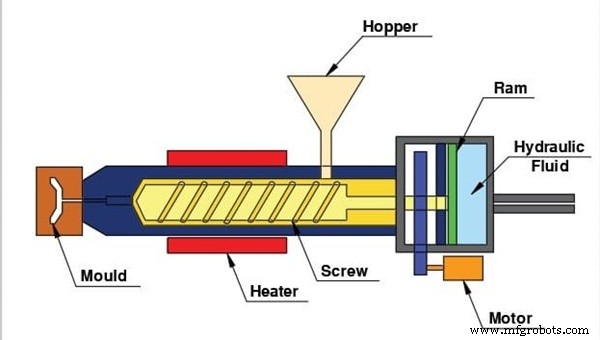
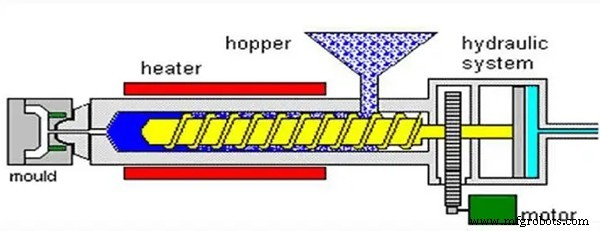
过程似注射器:原料粒子经料斗进入料筒加热熔融,液压螺杆将熔体高压注入闭合模具。注射压力100–150 MPa,确保型腔充填完毕才开始冷却。
模具开启,顶针顶出固化零件。循环周期以秒计,单机分钟级产出数千件。
1. 模具设计与制造
模具是工艺基石,决定零件形状、尺寸、结构特征。通常采用CNC加工或高精度3D打印实现精准几何、脱模斜度与关键尺寸。模具材质多为铝或钢,包含型芯、型腔、浇口、流道、主流道、顶出系统。材料选型与加工精度直接决定模具寿命与重复精度。
2. 材料选型
聚合物选择关乎成败。需综合力学强度、柔韧性、耐化学性、耐温性匹配零件用途。常用热塑性塑料:ABS、聚丙烯(PP)、尼龙(PA),各有性能侧重。
3. 设备调试
生产前设定温度、压力、周期参数;对模、装料、试模验证系统完整性与零件质量。
4. 注塑成型循环
熔体填充型腔、贴合轮廓、开始固化。冷却时间随材料、壁厚、零件大小变化;内部冷却水道保障温度均匀、减少缺陷。
5. 零件顶出
冷却充分后开模,顶针/顶板自动脱模,防损伤、提效率。
6. 检验与后处理
外观检、尺寸检、力学测试全维验收。视应用需求,后续可做表面处理、机加工、装配作业。
基础设计要点
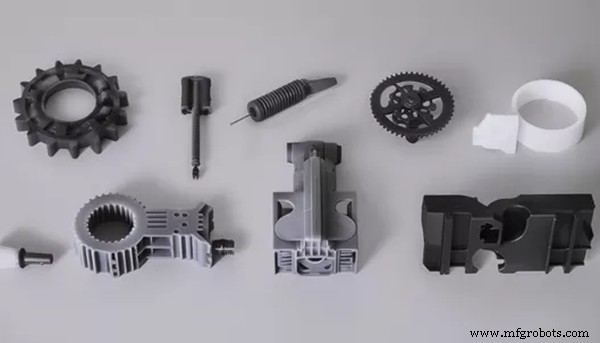
优秀注塑件源于深思熟虑的设计。关键因素:
公差控制
典型公差±0.005英寸。收紧公差推高成本,必须结合各聚合物收缩率设计,防止尺寸漂移。
壁厚均匀性
壁厚均匀减少翘曲缩痕。变化幅度建议控制在0.04–0.15英寸,随件尺寸与材料调整。
型芯几何
促进熔体均匀流动与高效冷却。避免尖锐内角造成应力集中与强度弱化。
脱模斜度
1–2°脱模斜度(深腔需更大),保障顺利脱模不伤零件。
倒扣处理
非功能性倒扣尽量消除,否则复杂模具结构大幅推高成本。
浇口设计
浇口尺寸位置影响流动、周期、表面质量。精密件宜小浇口、战略性布局。
加强筋设计
筋强化强度同时保持壁厚均匀。筋厚建议为周围壁厚40–60%,防缩痕。
顶针布局
避开外观面,防止顶白变形。足够脱模斜度可省顶针。
注塑成型专项工艺类型
嵌件成型
预置金属嵌件/螺纹件于型腔,熔体包覆成一体化多材料结构。
吹塑成型
中空制品(瓶类)专用。热塑料胚管吹胀贴合模壁,成型轻量耐用容器。
包胶成型
软性聚合物包覆硬质基材,常用于手柄防滑或双材料一体化。
液态硅胶注塑(LSR)
热固性聚合物成型柔性耐热件,如医用密封件、垫圈。
常用聚合物树脂速查
ABS(丙烯腈-丁二烯-苯乙烯)
韧性好、抗冲击、表面光洁。广泛用于汽车、电子、消费品。
尼龙/聚酰胺(PA)
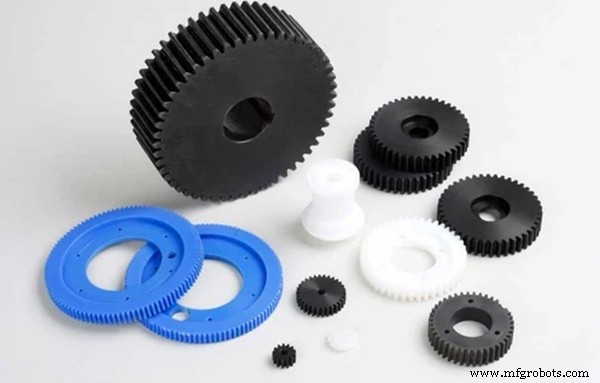
高强、耐磨、耐温稳定,适配齿轮、轴承、复杂机械件。
聚碳酸酯(PC)
透明、高抗冲击,用于光学外壳、电气箱体;易划伤但热稳定性好。
PMMA(亚克力)
透明、轻量、易成型,抗冲击弱于PC。
聚丙烯(PP)
轻量、耐化学、高性价比,包装与汽车件主力。
聚乙烯(PE)
通用、韧性好、柔性佳,HDPE变体更高强度用于容器管材。
功能性添加剂
PTFE、碳纤维、凯夫拉、滑石、粘土、玻纤等改性填料,提升润滑、强度、抗冲击、尺寸稳定性。
优势与局限
核心优势
- 高效率:秒级周期支撑大规模量产,停机极少;
- 高精度:复杂几何与严公差兼得;
- 低废料:浇口料、跑边可回收再利用;
- 材料广谱:热塑性、热固性、特种聚合物全覆盖;
- 规模化成本优势:高昂模具成本被海量单件成本摊薄;
- 自动化程度高:少人干预,一致性强。
主要局限
- 前期投入大:开模与设备投资高;
- 设计刚性:改模昂贵耗时;
- 开模周期长:定制模具数周至数月;
- 收缩翘曲:选材设计可缓解难根治;
- 环境压力:塑料废弃物与难回收材料挑战可持续发展。
专家实战建议
精准选材
匹配强度、柔韧、耐温与功能需求及环境暴露条件。
规划量产规模
注塑大批量优势明显。小批量原型更适合CNC或3D打印。
优化壁厚
均匀最小壁厚省料缩短冷却,但须满足强度要求。
最小化倒扣
简化几何降低模具成本与脱模难度。
精调浇口
浇口尺寸位置决定充填均匀性与缩痕控制。大件常需多浇口。
强化冷却与排气
优化冷却水道与排气系统,促进均匀固化、消除气孔。
典型应用领域
汽车
油箱、保险杠、门板等轻量化部件,提升燃效与安全。
医疗
生物相容、可灭菌的输液管、手套、一次性套件,受益于精度与成本优势。
食品饮料包装
塑料瓶、袋、 sachets 替代玻璃金属,耐化学、轻量化。
航空航天
PEEK等高性能聚合物制备结构件与内饰件,轻量耐腐蚀。
电子电气
绝缘外壳、线缆端接、防护壳体,保障安全可靠。
何时选择注塑成型
适配:大批量、高重复性、严公差零件。不适配:小批量原型、频繁变更设计 —— 此时3D打印或CNC更合算。
附录1:注塑机核心构成
液压/电动/混动机型虽异,核心单元共通:
- 合模单元:锁模抗注射力;
- 注射单元:螺杆料筒塑化注射;
- 模具:成型精密工装;
- 控制系统:温压流全闭环;
- 冷却系统:加速固化;
- 顶出系统:自动脱模。
附录2:常见缺陷与对策
- 翘曲:均匀冷却+平衡流动;
- 缩痕:均匀壁厚+充分冷却;
- 飞边:浇口尺寸与压力管控;
- 欠注:保证注射压力与充填完整性;
- 烧焦:优化温度设定与排气。
附录3:降本策略
- 均匀壁厚降低材料与模具复杂度;
- 规模效应摊薄单件成本;
- 定期维保延长模具寿命;
- 性能允许时用再生料/通用料替代高价料。
注塑成型凭借高精度、高性价比、规模化优势,稳居多元行业塑料零件制造标杆工艺。遵循科学设计原则与过程管控,制造商可最大化良率、最小化废料、规模化交付可靠零部件。
工业技术