


优化顶针设计提升注塑成型性能:类型、缺陷对策与选型指南
顶针是注塑循环的关键部件,冷却后瞬间将成品从型腔顶出。配合顶针板、顶块,保障快速可靠脱模。
顶针选型直接影响零件完整性与表面质量。本指南覆盖顶针基础、主流类型、常见缺陷成因对策、选型最佳实践。
注塑模具中,顶针机构将冷却固化零件从模腔推出,显著提升周期效率。
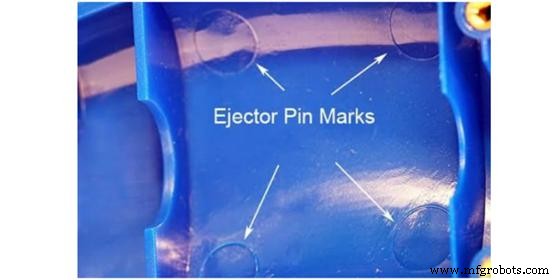
模具分动模侧A与定模侧B(含顶出系统)。型腔冷却开模后,顶针推出硬化塑件。
注意:顶出力不可避免在零件留下浅凹痕。
注塑常用顶针类型
针对不同材料与几何,主流配置如下:
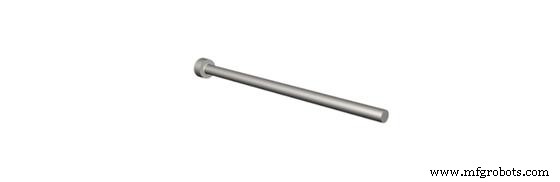
类型1:通硬顶针
整体热处理强化直径强度,适用<200°C聚合物。
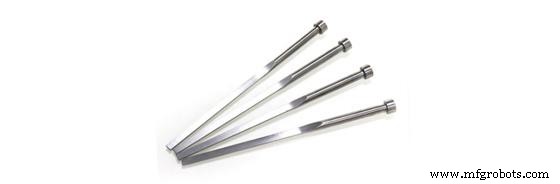
类型2:氮化H13顶针
表面氮化H13耐600°C。可钻攻但较软、易崩刃。
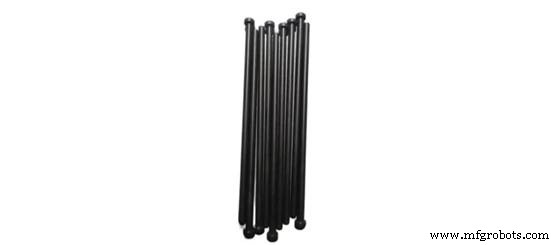
类型3:黑色顶针(DLC/类金刚石涂层)
替代氮化H13用于高温场景。自润滑表面耐1000°C,汽车零件首选,成本较高。
其他顶出系统
- 顶针套/筒针:中空结构保护导向芯针;
- 顶针板:固定顶针头防脱落;
- 顶块:带润滑槽,用于薄壁件减少顶针印、提升表面质量。
顶针工作循环机理
理解注射-冷却-脱模三阶段循环,助力选机避缺陷。
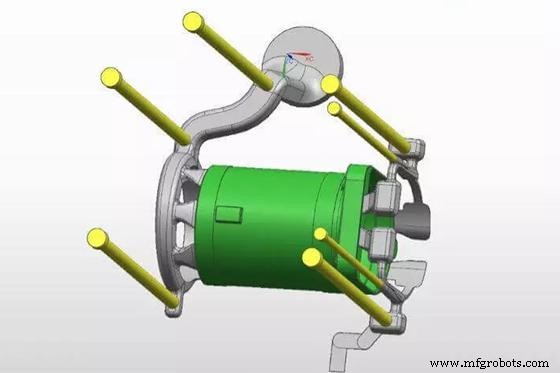
- 注射期:熔体入型腔;
- 冷却期:塑料固化成硬质件;
- 脱模期:顶出系统推出零件,手动/自动均可。自动顶针单次轴向推出,导柱导套与顶针盒导向,保障一致性。
顶针印成因与对策
顶针印不可避免,但可通过工艺管控最小化。
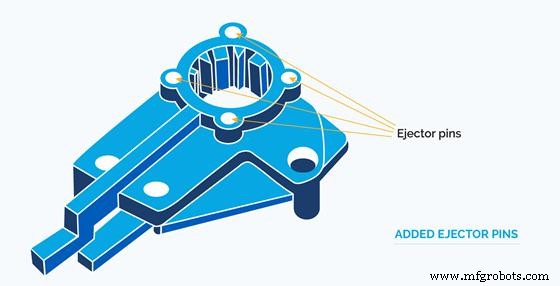
冷却时间不足
未完全固化时顶出,顶针陷入形成深凹痕。须确保零件完全固化再脱模。
薄壁件与特殊几何
壁厚≤2.5 mm件顶针印更显著。高外观件建议改用顶针板/顶块。
停留时间与温度
过长停留升高玻璃化转变温度,导致过早脱模、件体脆弱。匹配聚合物热特性缩短停留。
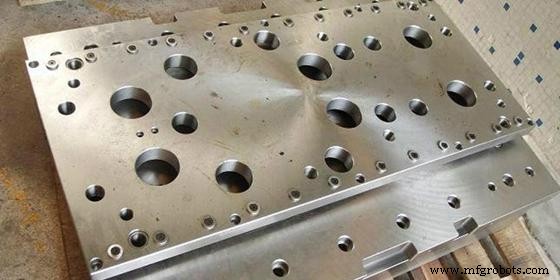
顶针布局原则
- 复杂件增设顶针数量;
- 布局于平面 —— 台阶/斜面支撑差增印痕;
- 远离冷却水道防干涉;
- 聚焦高受力区:型芯、加强筋根部。
注塑机选型匹配
大机小模易产生过压,诱发内应力与顶针印。机型吨位匹配模具尺寸。
保压压力平衡
平衡零件完整性与脱模难度:保压过高脱模困难。
其他减印手段
- 选用耐磨聚合物:尼龙、POM、超高分子量PE;
- 涂脱模剂助顺滑脱模;
- 引入脱模斜度降低顶出力。
顶针选型决策框架
综合评估材料、尺寸、工艺参数:
大件用大直径顶针
大直径降低贯入力、减浅凹痕。取整数值避免加工异常。
顶针尺寸匹配零件尺度
直径虽宜大,但整体尺寸须匹配零件,防过度贯入。
强度门槛
承受注射压力:直径≥2.5 mm建议。倒扣区考虑台阶顶针。
兼顾材料属性与成本:优质顶针降长期维护成本。
结语
顶针是注塑高效脱模核心。掌握类型、原理、选型最佳实践,显著提升零件质量与工艺可靠性。
需快速模具与注塑服务?联系维肯,高品质模具件快交付、高性价比。
常见问题
什么是顶针印?
顶针在A级表面留下的亮痕/白印,严重时诱发表面开裂。
如何识别顶针印?
顶针接触位置出现光泽或发白凹痕。
顶针常用材料?
钢材、H-13、M-2、420不锈钢,常经热处理强化。
工业技术
- 机器人物联网(IoRT):融合IoT与机器人的未来
- 5G Release 16如何革新定位精度
- 2017年供应链五大必看趋势
- 「实数融合」重塑供应链:跨越物理与数字鸿沟的竞争新高地
- 提升工厂效率:掌握团队协作实现卓越管理
- 从 PLCnext 云数据创建 Power BI 仪表板
- Nexus Integra 如何驱动工业数字化转型:IoT Now 专访 COO 深度洞察
- 注塑成型vs 3D打印:如何根据项目需求选择最优工艺
- 精通 PYNQ 开发板:可编程项目的综合指南
- CNC编程语言精要:程序结构、指令代码与G/M码详解
- DIY电子制作入门:自信构建项目的完整指南
- 工业维护详解:为何对您的业务至关重要