


注塑飞边成因、修复与预防全攻略
飞边 —— 熔体从模腔溢出形成的薄薄薄膜 —— 不仅降低零件质量,还可能损伤模具。洞悉成因、掌握修复与预防,是注塑作业必修课。
飞边触发机制
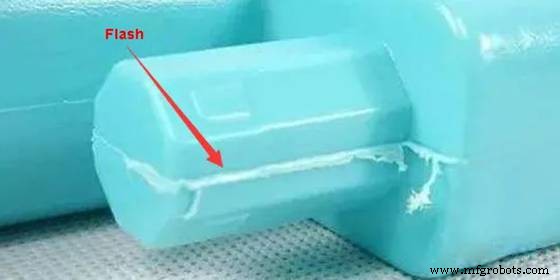
分型面最常见,但型腔其他部位也可能溢料。五大常见诱因:
1. 分型面贴合失效
异物、磨损、设计缺陷导致两半模具未严密贴合,密封失效,熔体溢出。
2. 排气不畅
排气槽过小/堵塞/磨损,气体排不出,型腔压力升高迫使熔体外逸。
3. 锁模力不足
分型面完美仍需足够锁模力。注射压力下锁模力不足致模具微张开,形成飞边。
4. 熔体粘度过低
高温/低压下熔体过稀,固化前渗漏过密封面。
5. 过量注射
计量过多,型腔压力超锁模力上限,强行溢料。
飞边产生后的修复手段
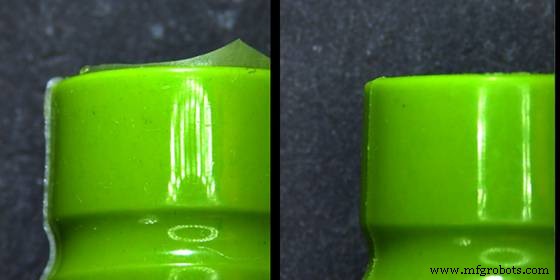
1. 热风去飞边
热风吹拂熔融薄飞边回流表面。适配细微飞边;厚飞边需配合机械修整。
2. 低温冷冻去飞边
液氮速冻脆化飞边,剥离不伤表面。效果好但设备成本高。
3. 人工修整
熟练工用剪刀/刀具/磨具沿分型线修整。精度高、可即时目检。
4. 火焰去飞边
可控火焰烧除,但易改变表面纹理、复杂后续喷涂等工序。谨慎使用。
源头预防飞边的核心策略
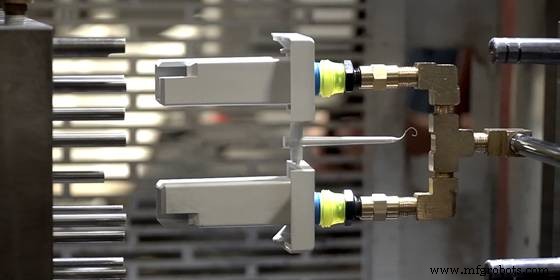
1. 保持模具洁净
每模前:无尘布+模具清洗剂+压缩空气,清除碎屑、残料、隐蔽碎片。
2. 施加最优锁模吨位
平衡点:锁住模具不产飞边,又不应力过载模具与零件。
3. 落地DFM(面向制造设计)
植入行业公认设计规范:合理浇口布局、均匀壁厚、清晰分型线位置,从设计源头消除飞边隐患。
4. 采用无飞边高精模具
关键外观/功能件,高精模具(严公差)是必选。
5. 管控注射参数
降注射速度降峰值压力,配合适温适压维持粘度在可控区间。
注塑其他高发缺陷速览
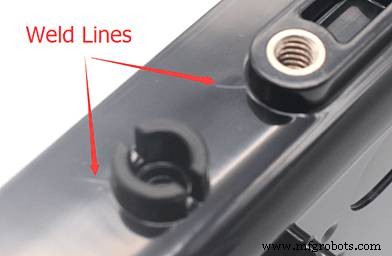
1. 熔接痕
双流前过早汇合留痕。升温压、调壁厚缓解。
2. 表面分层
水分/污染物致表面剥离,浇口附近高发。用干燥相容材料。
3. 喷射纹
初始喷射流股过早固化成皮。升料温或降压力改善。
4. 开裂
冷模/低注射速度诱发应力开裂。提速升温+模具预热降风险。
5. 流痕
冷却速度差异形成花纹。稳注射压力+充分预冷再充填。
结语
飞边不仅降品质、更伤模具寿命。透彻成因、双管齐下(修复+预防),方能产出零缺陷零件并守护设备资产。更多快速注塑与无飞边方案洞见,咨询维肯。
常见问题
最有效防飞边组合?
降注射速度降压力 + 提锁模吨位保模具闭合。
热风 vs 低温去飞边?
低温适配大厚飞边(免热损),热风宜细微飞边。
飞边首因?
分型线渗漏:高注射压力 + 分型面设计缺陷/磨损。
工业技术