亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
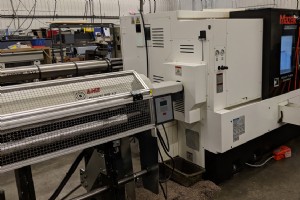
1979年创立于印第安纳州密歇根城附近小镇Pines的Winn Machine,起家于焊接车间。几年后购入首台手动车床为本地厂商车削零件。1985年引入首对单轴自动车床,因业务增长迁入10,000平方英尺厂房。1989年首次投资CNC加工技术,一发不可收拾。2012年再扩产,从密歇根城迁至现址LaPorte。 查看我们的CNC车床指南 现任CEODamon Gasaway早期便加入。1987年入职——扫地、去毛刺、包装、打杂。凭借可靠性与职业素养,1990年晋升车间主管。1999年与妻子Dina完成收购。Damon坚持雇佣高素质专业人才,聚焦为客户交付优质产品与卓越
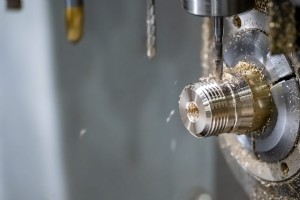
曾被视为“小众”设备的瑞士型车床,正大规模登上职业车间舞台。现代瑞士机具备极速循环、先进控制、高精度能力,成为武器库极高价值工具。迅速确立为精密大批量作业标准解决方案。过去主攻长细件,今广泛用于小型复杂件。现代瑞士机可1.25英寸(约31.75mm)以下直径零件全工序完成、高速高精。 点击了解供应商管理库存(VMI)建立指南 工作原理 瑞士机奥秘在于设计。棒料旋转穿过导套滑动,无论工件长短提供强力支撑点。车刀安装导套端面、贴近导套切削。刀架携带多种刀具、支持动力刀具。多配副主轴与背面加工工位,大幅提升功能与产能。 瑞士车床擅长小型复杂零件。 瑞士机核心优势 核心

制造业最易被误读的板块:第三方管理终端需求方与实际生产方的关系。全球化背景下,寻源最低成本面临距离、语言、时差、信任四重挑战。 低成本制造方案商虽不自产,但拥有供应商网络与关系资产。自然演进为契约制造:整合供应链资源、管理生产交付、转售成品。区别于贸易商/工程联络行/代理行——各有定位。最优第三方伙伴画像:制造业深耕足迹深、问责记录硬、财务体质强。 采购常问:自产吗? 答非自产即走人。这可能错失六大核心价值: 供应商池深度:优质契约商每工序储备3-4家合格供应商,工单自动流向有产能/低成本产线 工艺选型专业度:依据产量/交期匹配最优工艺(激光/水切/冲压/精加工)。采购/设计工程师未必
金属冲压≠金属制造。冲压是工业冲床对平板施压,迫使其贴合模具型腔成型的金属成形工艺。压力作用下,板料形状复刻模具轮廓。 百年工艺演进 1880s德国自行车厂大规模冲压车架/把手。福特汽车引入冲压替代锻造,大幅降本。百年迭代,成汽车/电子/家电核心量产工艺。 冲压工序全链路 落料/下料:大卷/大板剪切成工序坯料 冲孔/穿孔:模具杆要求预冲定位孔 成形/拉深/翻边/弯曲:冲床压制复刻模具型腔 落料、冲孔为选配工序,成形为核心必经工序。数控冲床(CNC)支持CAD直接编程成型,柔性化程度高。 四大核心优势 冷态成形:无需加热/熔炼,节能、安全、无热变形 复杂形状一键成型:模具设计得当,精
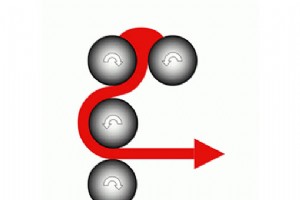
压光/压延非日历,而是材料表面改性工艺:塑料、橡胶、织物通过圆筒辊隙受压,改变物理属性(厚度、密度、光泽、平整度、阻隔性等)。 起源手工:1700s纺织厂雇工人手工压布,工人甚至被称为calendars(压光工) 压力窗口500-5000 PSI:软材低压(纸~500 PSI),硬材高压(塑料/橡胶需更高压力充分压实)。压力不足材料不变形、不成型 四大经典表面效果: — 亚光/半光(Beetled,棉织物得缎面感) — 水纹/木纹(Moiré/Watered,经纬线差异扁平化) — 压花(Embossed,定制辊刻蚀logo/花纹) — 条纹/筋纹(Schreiner,刚性辊压出肋条纹)
滚花是制造业表面纹理化工艺:在工件表面压出横向/纵向/交叉菱形纹路。典型应用:锤柄、扳手把手等手持工具防滑握持区。滚花不增材,通过压力塑性变形或切削去除材料形成纹理。 工艺原理 滚花刀具带特定纹路棱齿,压入工件表面复刻纹理。统一刀具纹路→批量产品一致性纹理。 手工 vs 机械滚花 手工滚花:手持滚轮工具压制,依靠压力塑性变形成纹。门槛低、设备简单 机械滚花:车床主轴带动工件,滚花刀架进给切削成纹。非压力成形,而是切削去除材料。精度高、一致性强、适配硬质材料 工程价值双维度 功能性:防滑增摩擦,保障手持工具/旋钮/调节件操作安全可控 审美性:菱形/直纹/网纹等纹理提升产品工业质感与品
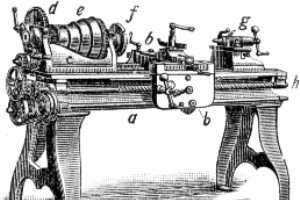
车床是旋削加工核心设备,执行车削、滚花、端面、钻孔等工序。工件夹持旋转,刀具进给切削。即使资深机床人,以下五大冷知识或仍惊艳: 起源古希腊:公元前13-14世纪雏形——带旋转杆的工作台,虽简陋但奠定工件旋转+刀具进给基因,延续至今 工业革命机床之母:车床催生刨床、铣床、磨床等后续机床。无车床或无现代机床体系 木工车床最高1400转/分:专用木工车床转速达1400 RPM,远超常规木工1000 RPM需求,性能冗余充足 能加工玻璃:玻璃车床用火焰软化玻璃,工件旋转经火焰成型,制造花瓶、酒杯等立体玻璃制品 仿形车床用样板复制:1820年代发明,跟随样板轮廓同步切削,实现批量一致性,成制造业标配
制造不止宏大车间。微制造聚焦微米(μm)甚至纳米尺度结构制造:1μm = 10⁻⁶m = 0.001mm,相当于红外波长、生物细胞尺度。核心应用领域:集成电路、半导体、微流控芯片、太阳能电池、平板显示、传感器、燃料电池等硬核前沿技术。 工艺本质:传统加工的微缩与重构 微制造是统称,涵盖微机械加工、半导体工艺、微电子制造等同义词。微电子产业将传统电火花加工等工艺微缩衍生出微制造体系。 微器件制造典型流程 工艺路线因器件而异,通用骨架: 薄膜沉积:PVD/CVD/ALD等沉积功能薄膜 光刻图形化:光刻胶旋涂→曝光显影→形成掩膜图形 刻蚀/掺杂:干法/湿法刻蚀转移图形,离子注入调控电性 循环叠
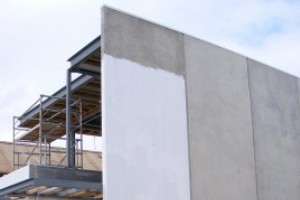
制造业文献常现预制装配式术语。本质:构件/部品在制造场所预制成完整组件或分系统,运至施工现场拼装。与传统原材料进场现场加工截然相反。 典型场景:房屋建造 传统模式:砖/水泥/钢材/砂进场现场湿作业。预制模式:墙板、楼板、屋面等整体构件工厂预制,现场吊装拼装。告别繁琐湿作业,效率跃升。 三大核心优势 成本优:组件运输替代原材料运输,车次少、综合成本低 工具红利:工厂行车、传送带、数控设备高效赋能,远胜现场简易工具 免受天候:室内预制消除风雨停工风险,进度可控 两大现实挑战 重构件吊装依赖大机械:超重/超大构件需履带吊/塔吊,无设备项目难落地 超限运输物流复杂:申报、护送、线路规划、桥
伊利诺伊约克维尔纺织企业Aurora发起投资美国制造倡议,旨在提振公众对本土制造业认知,引导消费者选择美国制造产品。Aurora虽非首倡者,但以纺织龙头身份树立行业标杆。 Aurora肇始于奥罗拉市棉纺厂。美国年产棉花超400亿磅,种植面积7700万英亩,产值$250亿。棉花作为核心纺织原料,支撑Aurora穿越周期屹立不倒。4年前在约克郡(距奥罗拉20分钟车程)建新厂升级总部,引入先进装配涂覆产线。 倡议首站:员工/客户/公众共聚野餐会,烤肠汉堡甜点待客。总裁Dan LaTurno阐述:本土制造投资利在区域经济、利在商业长期。未来数周将深度解析对客户价值、与美资制造商合作的高标准与可持续
并非所有建筑都在现场浇筑。越来越多建企采用预制/装配式建造:构件在工厂预制完成(全预制/半预制),运至现场拼装收口。这一趋势正重塑建筑工程交付逻辑。 预制构件基础认知 核心逻辑:场外预制→运输→现场拼装。建筑领域受益显著:工期压缩、效率跃升。典型案例:预制混凝土板。现场浇筑需模具成型、养护等待,周期长、受天气影响大;工厂预制标准化板材,运至现场吊装即装,效率指数级提升。 四大核心优势 成本优化:预制构件运输替代原材料运输,车次减少,省油、省车维、省人工 工期压缩:工厂流水线并行预制 + 现场快速拼装,大幅跑赢传统工期 质量稳定:受控环境标准化生产,消除现场天气/工人技能波动,一致性强、缺
焊接与钎焊是制造业两大主流金属永久连接工艺。螺栓等紧固件不适用时,二者成为首选。虽同为永久连接,但物理机制、工艺窗口、适用场景差异显著。 焊接基础 高温熔融连接(通常数千华氏度)。电弧/氧燃料焊枪加热工件至熔融,熔池混合凝固形成冶金结合。焊接本质:母材熔融+填充金属(可选)共同凝固。 钎焊基础 840°F(449°C),通常远低于焊接温度。母材不熔融,通过填充金属(钎料)在接头间隙毛细流动、润湿母材表面,经扩散/反应形成冶金结合。工艺:装配间隙→填钎料→加热激活钎料→冷却成接头。 选型决策:哪个更强? 误区:低温即弱。实则钎焊接头强度常媲美甚至超越焊接。优势维度: 母材性能保留:无熔融
Monroe质量体系通过ISO 9001:2008与AS 9100:2009双认证,保障交付品质。核心业务:钢琴铰链制造。材质全谱系覆盖:钢、镀锌钢、不锈钢、黄铜、铝、亮面不锈钢。深加工能力全链路:成型、偏移、开槽、冲孔、沉孔、表面处理、电镀——满足客户任意定制需求。 了解Monroe铰链产品线。
一把椅子,改变一条命。 Team Hoyt竞速轮椅以此信念,为身体受限者定制专属竞速轮椅。品牌由霍伊特父子(Rick & Dick Hoyt)与Southbridge Tool & Manufacturing合资创立。Southbridge创立于1984年,马萨诸塞州精密机加工/焊接/钣金制造厂,兼营商业与政府项目。销售部Michael DiDonato亲述品牌诞生与产品价值。 缘起:一次演讲、一次偶遇、一张名片 Michael参加营销研讨会,PPT第二页即霍伊特父子:父亲Dick推着脑瘫儿子Rick征战1100+场赛事,含32届波士顿马拉松、6次铁人三项(含夏威夷铁人)。Rick出生确诊脑
生产、运输、搬运钣金的企业必须建立专项安全规范。钣金边缘锋利、导热导冷快、加工产尘,三大隐患直指人身安全: 割裂伤风险 成品钣金边缘通常倒圆/倒角,但半成品在制程中边缘极锋利。徒手触摸边缘极易造成深度割裂。 烫伤/冻伤风险 钣金导热系数高。临近热源时表面温度飙升,触碰即烫伤;冬季户外作业钣金表面温度极低,易致冻伤。 吸入金属粉尘 加工产生微米级金属粉尘悬浮空气,长期吸入沉积肺部,诱发职业性呼吸道疾病/尘肺。 钣金作业六大安全铁律 全程佩戴重型防割手套 佩戴防尘面具/呼吸器 防吸入金属粉尘 超尺寸/超重钣金严禁单人搬运 必须机械辅助或多人协作 作业后彻底洗手 即使戴过手套也需用肥皂流水
金属制造是制造业支柱。BLS定义涵盖冶炼/精炼、合金/超合金制备、铸件及制品成型。四大核心技术深度解析: 切割 氧燃料/等离子切割炬主流。等离子炬温度可达45,000°F(25,000°C),切割能力极强。电弧极细,意外烧伤风险可控。辅助手段:锯切、剪切、凿切、数控激光/铣刀/水刀。 折弯 手动/动力锤配合折弯机。折弯机实现压印/自由弯曲,精度高、成型美观。工件固定平台,上模下压成型,最大90°折弯,制造业刚需。 装配 焊接为主流,辅以结构胶粘接、螺纹紧固、铆接、折边咬合等多元连接方式。 收缩/缩料 三大经典收缩法: 塞缩:最古老。锤击塞入裂隙或用塞缩叉折叠边缘。早期跑车车身成型即用
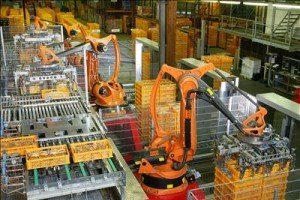
制造工程聚焦研发、设计、工艺、设备、工装、规范等制造全链路实践。制造工程师负责将原材料高效、低成本转化为成品,是生产体系的核心架构师。 核心职责 制造工程师需精通工艺流程与设备,运用多元生产模式: 发包制/家庭手工作坊制 美国制造体系(可互换零件+机械化) 大规模生产 计算机集成制造(CIMS) 准时制(JIT) 精益制造 柔性制造(FMS) 大规模定制 敏捷制造 快速制造 预制/装配式 制造执行系统(MES) 技术文档发布管理 入行门槛:副学士/学士学位(制造工程专业)+ 5年实践。典型培养周期7-10年。 发展简史 制造工程非新概念。公认Matthew Boulton 1761年建
木材作为燃料、建筑材料、工具武器、家具和造纸原料已有数千年历史。近代成为生产玻璃纸等纤维素衍生物(如醋酸纤维素)的原料。木工与土木工程领域深知木材核心价值,因此“木材”是必议话题。 本文将围绕以下问题展开: 什么是木材? 木材有哪些用途? 木材有哪些特性? 木材有哪些类型? 木材如何生产? 让我们深入探讨! 什么是木材? 木材源自活树,是一种具有纤维性、非均质性、各向异性质地的有机物质。是最古老建筑材料之一。史前人类即用木材庇护避难。因森林衰退、补植困难、树木生长周期长,木材价值日益凸显。除作模型脚手架承重或装饰材料外,还用于屋顶配件、木工制品、覆面材料。木屑、锯末、粉尘等木工副产品制成的
木材是建筑、家具、地板等领域第二大常用材料。虽石材仍主导建筑构筑,但木材近年应用大幅增长。本文将揭示木材在力学、化学、物理等方面的迷人特性。 颜色、光泽、纹理、宏观结构、气味、含水率、收缩、内应力、膨胀、开裂、翘曲、密度、声电热导率等是木材的基本物理特性。颜色、光泽、纹理和宏观结构决定木材外观。 不同树种颜色差异巨大,从白色(白杨、云杉)到黑色(乌木)皆有。单宁、树脂、细胞腔色素赋予木材色彩。本文将全面探讨木材的物理、化学、力学等特性。 木材特性 木材主要特性如下: 力学性能 热学性能 电学性能 声学性能 感官特性 密度与比重 降解性 吸湿性 收缩与膨胀 感官特性 颜色、光泽、气味、滋味、
木材是为数不多的天然可再生资源之一。它是我们日常生活和经济中不可或缺的重要产品。报纸、书籍、杂志等纸制品,以及房屋、家具的建造都离不开木材。此外,它还被用于制造栅栏柱、电线杆、铁路枕木、桥梁、纺织品、薪材和有机化合物。木材也是胶合板、木材、木托盘以及造纸、纸板、纤维板、人造丝和醋酸纤维所用纤维的关键原料。 可持续建筑是当今的明智之选。木材作为建筑材料的诸多环保优势,对全国各地的社区至关重要。木材是少数生态友好且可再生的建筑材料之一。与混凝土、钢材等建筑材料相比,木材产品能让建筑更加节能,整体能耗更低。 此外,木材有助于减少碳排放,缓解气候变化影响。众所周知,树木生长过程中会吸收二氧化碳。当木材
工业技术