亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
选定材料,极速交付3D打印塑料件 定制制造商的核心价值在于全材料库与多工艺组合,让独特设计精准落地。但时间紧迫时,快速锁定可靠材料至关重要。为赋能“极速交付”项目,我们梳理了10大最热门塑料材料及其可靠性能。 10大热门3D打印塑料材料 FDM® 技术 ABS-M30™ 概念模型、功能原型、制造工装、终端用件首选。强度比标准FDM ABS提升70%,适配生产件、热成型模具、轻量化治具夹具、概念模型。具备优异拉伸、冲击、弯曲强度。 ASA 抗UV、生产级热塑性塑料。除抗UV外,批次间色彩一致性佳。力学性能媲美ABS-M30,是户外应用功能原型与生产件的理想之选。 PC-ABS 黑色
聚氨酯铸造:贯穿原型到生产的全周期优势 确定量产路径是设计师、工程师、产品团队的重大挑战。传统制造的长周期、高成本、设计限制扼杀创新概念、预算与进度。Stratasys Direct Manufacturing以自主进化的聚氨酯真空铸造工艺,在产品开发生命周期早期破解上述难题。 工艺流程:高强度稳定零件的制造逻辑 以最快3D打印技术(光固化SLA、PolyJet)制备母模 → 高级硅胶浇注固化后脱模 → 聚合物注入型腔固化 → 专有热压控制工序系列 提升每模出模率与出模质量。 Stratasys Direct真空铸造:3D打印母模精加工质检后制模。 自主共研聚氨酯材料,赋予增强力学物理
设计如何影响成本:CNC加工篇 Stratasys Direct拥有20+台先进3/5轴CNC铣床车床。5轴设备消除中间装夹、支持倒扣与偏轴特征,大幅压缩交期。 CNC加工高效但若设计细节与加工能力失衡,成本优势荡然无存。本文拆解Stratasys Direct下单前的关键考量,助您兼顾成本效益与快速交付。 成本核心影响因素 材料选择 材料是第二大成本因素。最优方案在材料成本与可加工性平衡。可加工性越好(材料越易屈从切削),加工越快、服务越便宜。塑料、软质金属合金通常易加工。可查阅CNC加工材料表的固有可加工性属性。 加工工时与人工 构建耗时常是最大成本因素。复杂大尺寸件工时长、成本高
CNC加工与3D打印生产对决:深度解析与对比 Stratasys Direct Manufacturing提供多元制造方案助力高效生产。低量产项目中,CNC加工与3D打印常成备选。两者均覆盖塑料金属材料,如何抉择?本文从优势差异切入,助您导航下一单生产订单。 核心定义对比 CNC加工:减材制造。切削刀具按计算机路径从实心毛坯去除材料成型。Stratasys Direct配备3/5轴CNC,沿三/五轴铣削成型。适用金属塑料快速原型、母模、低量产件。 3D打印:增材制造。从3D模型数据逐层堆积成型,通过喷嘴沉积、UV固化、热能熔融等方式。Stratasys Direct提供FDM®、激光烧结(
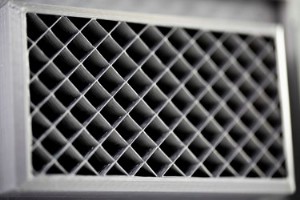
FDM 3D打印:疏密填充与实心填充的核心优势对比 FDM®(熔融沉积建模)是最早的3D打印工艺之一,广泛用于制造辅助件、快速原型、生产件。FDM工业级打印机用ABS、聚碳酸酯等高性能工程热塑性塑料。Stratasys Direct的FDM设备深受航空航天、交通运输行业青睐,用于耐热、抗冲击的高性能应用。 FDM打印机独有的疏密填充模式:将零件较厚截面以脚手架式结构填充,而非标准实心层。结果:零件内部近似中空,但保留强度刚性所需支撑——如桥梁缆索、栏杆柱以空隙结构增强整体强度。 填充模式仅影响内部,外观与功能同实心件一致。疏密填充件可同实心件一样进行打磨、环氧、底漆、喷漆等后处理。 疏
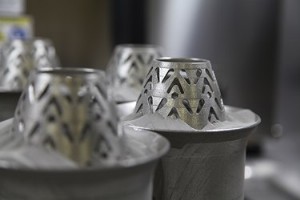
Stratasys Direct项目工程师常被问:金属3D打印成本受什么影响?零件尺寸、几何形状固然影响价格,但其他细节也会改变服务成本。对金属增材制造(AM)的误解,可能让设计师工程师望而却步。本文拆解五大定价误区,指明成本控制关键点。 1. 面向AM工艺设计(DFAM) 零件几何形状常是最大成本驱动因素。设计决定尺寸、复杂度、用料量。面向增材制造设计(DFAM)帮助工程师针对AM技术简化优化产品。无传统工艺约束,复杂结构在AM中反而更具成本优势。 几何形状影响支撑结构数量与用料,直接影响价格。自支撑角度(通常≥45°)设计可减少支撑材料,降低材料费与构建时间。支撑越多,成本越高。 零件
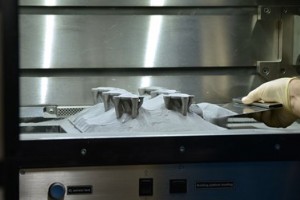
基础概念:什么是粉末床熔融(PBF)? 3D打印技术按工作原理分类。粉末床熔融是指激光或电子束熔融粉末材料层。工艺从极薄(约发丝半径)的均匀铺粉开始,能源按截面轮廓熔融;层层叠加形成三维实体。 什么是DMLM? DMLM是粉末床熔融的一种,激光实现金属粉末全熔融,形成致密均质零件。机械性能超铸件、逼近锻件水平,是主流金属3D打印技术。Stratasys Direct旗下所有金属打印机均采用DMLM技术。 什么是DMLS? 名字虽含“烧结”,实际DMLS设备运行的正是DMLM全熔融工艺。市场因习惯仍沿用DMLS称呼,但物理过程是熔融而非烧结。 如何确认获得的工艺? Stratasys D
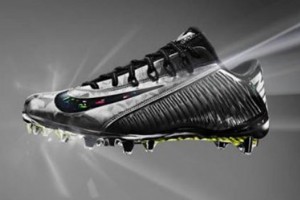
3D打印赋能卓越运动表现 2月2日,全美亿万家庭围坐观看年度最大体育盛事——超级碗。狂热球迷与路人甲同乘情绪过山车:每次掉球捏把汗,每记达阵狂欢呐喊,披萨鸡翅压不住的紧张兴奋。观众最不关注的,或许正是球员脚下的钉鞋。但这些钉鞋可能改变比赛走向,而3D打印在其开发中扮演了前所未有的关键角色。 Nike精英战靴:Vapor Carbon 2014 Elite Cleat Nike作为Stratasys Direct Manufacturing长期客户,推出Vapor Carbon 2014 Elite Cleat,属Nike Silver Speed系列,为超级碗XLVIII备战。这是首款源自
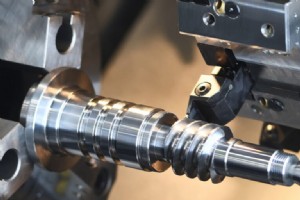
机加工工艺博大精深,我们过往探讨过多种工艺,今天聚焦一个备受关注的热门话题:硬车削。 什么是硬车削? 硬车削是指用单刃刀具切削硬度在58-70 HRC之间的工件。1990年代初,得益于新型刀具材料问世和车床刚性/性能提升,硬车削发展为磨削精加工的可行替代方案。两者均可用于精加工,常被拿来对比。 硬车削 vs 传统磨削:核心优势 1. 设备通用性: 并非任何车床都能硬车,机床须有足够刚性抵抗切削力。但关键优势在于:车间无需专门腾出空间放只能磨削的专机。车床不硬车时还能干别的,整体产能与经济性大幅提升。 2. 技能传承性: 硬车削与“软车削”共享基础原理。磨削需高度专业知识经验,许多机床操作员
谈论机加工工艺,机床刀具是幕后英雄。车床是关键工具之一(也是我们最爱的)。CNC车床极其多才多艺:正如棒球队离不开全能内野手,优秀机械车间离不开车床。本文带您全景式了解车床能胜任的任务。 首先明确:车床可加工工件内表面与外表面。内部操作针对内孔,外部操作成型外表面。 内部操作 钻削: 钻头从工件端部轴向切入,加工直径等于刀具直径的孔。 镗削: 单刃镗刀轴向切入,沿内表面切削形成台阶、锥度、轮廓等特征。可设定目标直径。常接在钻削后,扩大孔径或提升尺寸精度。 铰削: 同样常在钻削后进行。铰刀轴向切入扩大现有孔,去除极少材料,获取更精准直径和更光滑内表面。 攻丝: 丝锥切入预钻孔,切削内螺纹。
上一个冰河时代雕琢出五大湖与庞大河流系统,为后来的“美国中西部”奠定了制造强国的地基。数百万年后,河流提供运输通道,水坝磨坊利用水能构建起我们赖以生存的基础设施。 制造业基础设施被视为北方赢得内战的关键:他们能比南方邦联更快造枪、修炮。战后,匹兹堡、底特律等地凭借水能优势,让卡内基、福特等实业巨头在19世纪末20世纪初建立商业帝国。匹兹堡、底特律、芝加哥、托莱多、布法罗、密尔沃基成长为面向全球的制造业大都市。前景光明,暗流却在涌动。 1960-70年代,宾夕法尼亚、俄亥俄、印第安纳、密歇根、伊利诺伊、威斯康星等中西部州被称为“铁锈带”。企业南下“阳光带”或外迁海外,工厂被遗弃生锈——由此得
拉削是最常见的机加工工艺之一,用于去除工件选定材料以形成特定独特特征。拉削与其他工艺有何不同?何时该选拉刀而非其他刀具?拉刀在制造流程中具有不可替代的优势,本文全面解析其用途、类型及价值。 什么是拉刀? 拉刀是一种切削刀具,用于切削特定形状或去除工件特定区域(多用于工件内孔)。常装于车床或液压动力机床上,通过推/拉运动穿过工件,每行程去除材料以形成目标特征和形状。 拉刀类型分类 选对拉刀能缩短生产周期、提升成品精度。常见类型: 方孔拉刀 外拉刀 内拉刀 对径拉刀 内螺旋槽拉刀 单/双键槽拉刀 矩形拉刀 内齿轮拉刀 旋转拉刀 另可分推拉削(低速高压缩)和拉式拉削(大批量、可卧式/立式)。
近年来制造技术飞速发展,面对琳琅满目的解决方案,制造商在选型时往往无从下手。技术进步虽带来效率、生产力与利润的提升,但也增加了采购决策的复杂性。抓住本质:制造核心仅分增材制造与减材制造两大类,以此为切入点最清晰。本文详解两者原理、差异及适用场景。 增材制造 通过逐层叠加材料成型零件。因工艺特性,常与3D打印等同。流程:CAD建模 → 制造优化 → 打印。可用金属、陶瓷、生物化学材料,但最常用热塑性塑料(易用性高)。塑料零件更轻,但强度仍落后于金属;受成本限制仅适合小批量。因此增材制造最适合单件、原型验证阶段。 增材制造擅长原型验证,减材制造更适合最终量产件。 减材制造 传统认知中的“制造
CNC金属加工是对精度和质控要求极高的精密工艺。装配时,哪怕几微米偏差,也可能导致系统失效。为保证最终零件质量,金属加工者建立了几何尺寸与公差(GD&T)符号体系。共14个核心符号,以下是您必须掌握的要点。 什么是GD&T加工符号? GD&T是定义和传达工程公差与几何关系的系统。工程图纸上用14个符号代表不同规格,替代冗长文字标注。几何公差通过控制框施加于特征上。最常用的三大类公差——形状、方位、位置——涵盖了14个符号中的10个。 1. 形状公差 控制特征的总体“形状”,常作为尺寸公差的细化。包含4个符号: 平面度: 表面有多平,不依赖任何基准或其他特征。适用于图纸要求均匀平整的特征。
初入机加工行业,面对满屏专业术语感到无所适从?我们懂您的压力。知识点繁多,采购或销售环节一个术语理解偏差,就可能造成实实在在的损失。掌握机床与加工术语,是制造业从业者及爱好者的核心技能。废话不多说,直接进入核心术语速查。 先从常见缩写说起。 CNC: 计算机数控——由计算机自动控制机床刀具。CNC机床按计算机设计的规格加工金属等材料。 CMM: 三坐标测量机——通过探针(机械、光学、激光、白光)感测物体表面离散点,测量物体几何形状。 CAD: 计算机辅助设计——数字化创建零件,再编程至CNC机床加工。 CAM: 计算机辅助制造——将CAD文件转化为CNC机床刀具路径,控制移动速度、主轴转速以
铣削是金属加工和制造业中最常见的加工工艺之一。令人惊讶的是,铣削并非单一工序,而是包含多种类型,各有细微差别,适配不同零件需求。本文带您逐一了解。 槽铣 刀具宽度小于工件宽度,用于加工槽。薄刀具铣薄槽;极薄槽可贯穿工件深度,将工件切成两半。又称“锯铣”。 立式铣削 立式铣床主轴垂直安装于滑动刀架上,适应更复杂加工。常用刀具为立铣刀或平底刀,有时也用圆鼻刀。 卧式铣削 卧式铣床擅长加工平面、燕尾槽、键槽、齿轮。采用顺铣(工件逆刀具旋转方向进给),相比立铣能对夹持工件的钳口施加最大力。 侧铣 加工工件垂直平面的首选操作。通过旋转工作台垂直进给丝杠控制切削深度。 组合铣削 两个或更多铣刀装
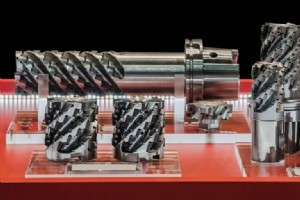
对专业制造商而言,理解每种金属加工工艺并融入车间工作流,往往令人挫败。金属加工分类繁多,每类下又有极具体的任务,每项都旨在以最高效、最精准的方式达成目标。我们专精CNC铣削操作,但铣削本身也不例外:具体铣削操作类型众多。用专用曲线加工复杂零件极具挑战——这正是成形铣削大显身手之处。 什么是成形铣削? 成形铣削是一种CNC操作,擅长在单次切削中成型不规则轮廓,包括曲线、直线或两者组合。成形铣刀具有特殊不规则轮廓,可为凹、凸或任意所需形状。因工艺高度专业化,成形铣削切削速度比普通铣削慢20%-30%。 深入了解成形铣刀——它们没有统一外观。这很合理:成形铣削针对特定零件,刀具必须以最终成品为导
在任何精密制造中,开工前明确最终产品的材料构成,对规划和成本控制至关重要。精密加工也不例外。了解可用金属材料及其特性,才能为客户提供更精准的报价。今天我们详细介绍精密加工常用的五类金属。 1. 铁基金属 铁基金属含铁,如钢、铸铁。其核心特性是高强重比,兼顾强度与轻量化;耐用、高质量、有磁性、可回收,环保优势明显。但缺点是易腐蚀、表面处理成本高,且比铝、钛合金重,特定项目下成劣势。常见牌号:不锈钢、铸铁、碳钢、锻铁。 2. 铝及铝合金 非铁金属中铝应用最广。优势在于易加工、强重比优异、有一定耐腐蚀性。铝材分多个牌号/合金,适用不同场景。2011铝专为加工设计,6061也是常用牌号。所有铝合金
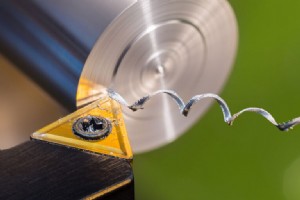
精密加工工艺复杂多样,要为客户交付最佳结果,必须理解并掌握各类操作与流程。我们此前探讨过铣削、车削和成形铣削,今天重点讲解端面加工操作。 端面加工的两大基本形式 端面加工是一种基础操作,主要分为车床端面和铣床端面两种方式。 铣削和车削都通过切削材料来制造具有特定特征的零件。端面加工是指使用专用刀具从工件端部和/或台阶去除材料,形成垂直于工件旋转轴线的光滑表面。 车床端面加工 车床端面加工时,机床操作员使用端面刀具切削垂直于工件旋转轴线的平面。刀具垂直于轴线进给。端面加工能将工件精确加工至成品长度:根据去除材料量,可选择粗加工或精加工切削。 车床端面加工过程 车床端面加工的特点是工件旋转
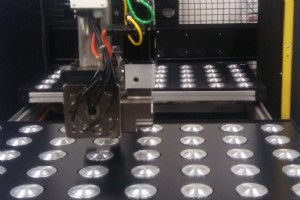
借助新技术的红利,机加工领域正持续演进,以应对新的制造挑战。机械车间面临全球竞争压力,既要追求更快的生产速度和更严格的公差,又要在紧张的劳动力市场中招聘并留住可靠员工。当前行业趋势正是旨在解决这些问题,而这些进步得益于先进软件与自动化技术的应用。 AI驱动的软件革新设计与生产 通过实施由人工智能(AI)技术驱动的新软件,机械车间能够更快速、更高质量地设计和生产零件。控制、工程和界面软件的进步,还能让员工在知识和培训要求降低的情况下,实现更快的生产。以下是将塑造行业未来的三大机加工趋势。 工艺自动化:提升精度与效率 推动机加工行业发展的首大趋势是工艺自动化的进步。计算机数控(CNC)技术的兴
工业技术