亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网

金属加热工艺自古沿用。铁匠通过热处理将金属锻造成兵器、马蹄铁、车轮部件。岁月流转,加热成型仍是最高效手段。但现代金属热处理已演进为高度精密复杂的工艺。借助现代机加工,工程师能更高效地将金属成型为各用途形态。 金属热处理远不止成型。它能改变硬度、强度、成形性、弹性等关键性能。本指南深度解析金属热处理的定义、类型、工艺流程与目的。 什么是金属热处理? 简言之,金属热处理包含加热与冷却两阶段。金属/合金先加热至特定温度使其更易成型,再冷却硬化。热处理目标是通过改变微观组织激发金属期望的力学、化学、物理性能,使其更强、耐磨、延展或耐温。当然,焊接、激光切割等工序均涉及加热,但热处理过程受控更严格。总
焊接是连接金属组件的高效、可靠且美观工艺。但面对琳琅满目的焊接工艺,产品设计师往往难以抉择。尽管特定场景需电子束焊、埋弧焊等小众工艺,但大多数生产商首选三大基础焊接方式:焊条电弧焊(SMAW)、MIG焊(GMAW)、TIG焊(GTAW)。 1) 焊条电弧焊 (SMAW) 焊条电弧焊(SMAW),俗称焊条焊,广泛用于现场维修、小型修补及“车库焊接”。其9-18英寸药皮焊条三大核心功能:金属芯导电并稳定电弧;作为填充金属(成分常与母材一致)填补间隙实现机械结合;药皮焊接时产生保护气体防止大气污染熔池(兼具其他益处)。药皮替代了MIG/TIG必需的单独惰性气体供给,便于焊工移动作业及风环境下焊接
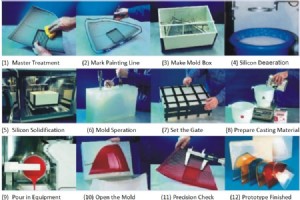
行业饱和倒逼制造商不仅生产产品,更需创新方法缩短周期提产。技术发展催生多种快速原型技术,助力制造商以更高效率、更短周期生产。 这些方法在节省时间的同时具成本效益。聚氨酯铸造(即聚氨酯模塑)是当前采用的快速原型技术之一,与注塑成型相似但有细微差别,能生产具备目标特性的最佳功能原型。 1. 聚氨酯铸造概述 聚氨酯铸造是利用3D打印主模与硅胶模具生产软性橡胶件的快速原型技术,此类零件无法用CNC等机床加工。最大尺寸可达30英寸。 工艺类似注塑,但用软性硅胶模具替代硬质工具。主模设计须严谨确保目标特性。产出功能性塑料件,可作展示模型或直接用于功能性产品。 成品尺寸精度取决于主模精度与铸造材料。通常预期
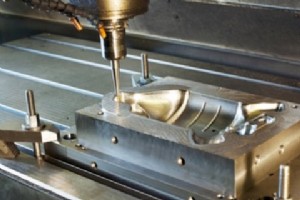
发布:2019年11月11日 | WayKen快速制造 产品制造不止加工装配零件,还涉及包装开发、物流规划,最关键的是工装工具开发制造。工装泛指满足批量与质量要求所需的所有组件。全球企业家工装成本高达数十亿美元,可占产品总成本50%。新技术正致力于降低工装时间成本,3D打印已证明是可靠有前景的技术。 增材制造(即3D打印)类比平面纸张复印2D数字图像。技术成熟后,精度、零件强度、表面光洁度、材料范围大幅跃升。5年前打印件仅用于样件演示,今金属打印件已装配于空客发动机、航天飞机、汽车。意味着3D打印已用于工装制造。若按此迅猛发展,3D打印能否替代全行业所有传统工装制造工艺? 塑料3D打印替代软工
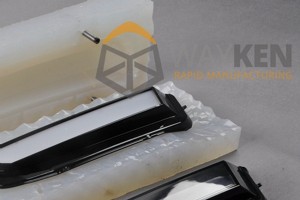
硅胶模具——那些巧妙便捷的成型模箱,可制备几乎任何物品。 制作硅胶模具有多种路径。本文聚焦工业应用,特别是真空铸造法制作硅胶模具,区别于家庭DIY手工制作。 重点阐述塑料件硅胶模具原型制作。 硅胶模具制作:哪种方式更优? 工业级硅胶模具制备主流两法:硅胶注塑成型与真空铸造。简析优劣: 注塑成型 熔融塑料原料注入模具。优势:材料选择灵活、颜色选择灵活、精度较高、废料可再利用低浪费。劣势:小批量不划算、初始建模成本高、交付周期长。 真空铸造 利用真空环节的硅胶成型技术。优势:初始建模成本低、交期短、特别适合小批量硅胶原型、适合大尺寸塑料件。劣势:大批量订单不适用、复杂精细件细节表现有限。 权衡后选
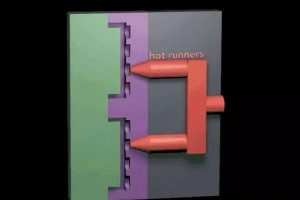
提到玩具,多数人联想到乐高。乐高积木世界闻名,凭借想象力搭建新世界,需求无穷。微小积木如何实现组装后间隙<2微米且保持极高合格率?核心靠注塑工艺,需极高注塑公差。乐高积木是注塑技术典型应用,表面仍可见注塑痕迹。 注塑在玩具制造中的广泛应用 注塑极其普及。玩具行业对外观与体验要求极高,多数玩具依赖注塑成型。注塑是常见制造法:加热熔融材料经长腔室注入模具,腔室末端喷嘴强制冷却,合模,半成品随塑料冷却固化顶出。为获高精度高公差注塑件,可从以下维度入手: 模具设计精度 提升塑料注塑公差,模具型式基础结构不仅考虑分型面成型脱模,还要考虑熔体流动性、浇道分布、浇口位置、排气、模具冷热等。注塑时模腔承受高压
最后更新:2022年4月28日 金属铸造法历史悠久,部分溯源5000年。压铸是最现代高效的方法之一。压铸将熔融金属注入模腔固化成型,允许零件尺寸形状多样化,甚至含内部型腔或中空截面的复杂形状。 铸造不限金属,玻璃、陶瓷、塑料亦可。金属压铸多用有色金属:锌、铝、铜、镁、铅。本文详述铝压铸细节与优势,助您选材生产理想铝件。 铝压铸是应用最广的方法之一,覆盖航空航天、电子、车辆零部件等各大行业。深入了解铝压铸工作原理。 什么是铝压铸? 铝压铸制造表面纹理或光滑、表面光洁度好、尺寸稳定性高的铝件。选择铝的理由: 轻量化且复杂形状薄壁件稳定性好 高导热导电性 耐腐蚀性好 高温下保持强度 两大基础压铸
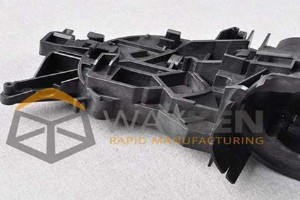
大规模生产时代,注塑模具无处不在。日用品几乎皆含注塑塑料件。洞察注塑成本至关重要。 注塑成本非单一因素决定,本文旨在告知读者注塑成本构成,助您以最优模具费用定制专用模具。 影响注塑模具成本的五大因素 零件尺寸 塑料件尺寸千差万别。单辆汽车含多种塑料件,车型变体更增加需求。每个零件需专用模具尺寸,整体模具成本随之上升。 零件复杂度 基础零件如家用低量3D打印、单腔模具成本低。大型钢模多型腔、数万量级航空内饰件、需压印Logo,复杂度推高成本。 型腔数量 多型腔钢模极复杂,型腔数随最终产出变化,型腔需求增加同步推高成本。 表面处理 定制件表面处理程度直接影响成本。高光镜面需多道抛光工序,比纹理面工
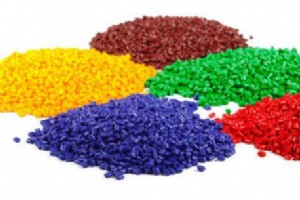
注塑成型是常见制造工艺,因原料不同衍生多种变体。ABS注塑成型即以ABS塑料为原料的变体工艺。 什么是ABS塑料? ABS全称丙烯腈-丁二烯-苯乙烯共聚物,由三种单体组成,各贡献特性:丙烯腈赋予耐化学性、硬度、耐热性;丁二烯赋予抗冲击性与韧性;苯乙烯赋予强度与光泽。兼具多重特性却是最廉价塑料之一,且因工艺性极佳成为注塑最广泛使用的聚合物。 虽强度韧性俱佳,但ABS耐UV性差,户外应用受限。制造商通过添加丙烯酸、玻纤、不锈钢纤维等添加剂填料改性增强耐候性,拓展应用场景。 ABS注塑成型工艺流程 原料预处理 成型前必须干燥:80-85℃干燥2-4小时,或80℃干燥料斗1-2小时。 注塑机校准 15
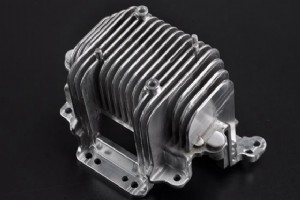
高压压铸是适用于复杂设计金属零件行业的压力压铸工艺。除兼容任意产品设计外,因操作简便、材料浪费少、成本效益高,深受金属零件制造商青睐。 寻找压铸项目合适工艺时,「如何应用高压压铸」需关键洞见。本文从工艺流程、设备构成、零件制造应用三维度解答。 高压压铸核心概念 高压压铸(HPDC)是金属零件制造中三大压力压铸类型之一。无论何种机器,核心均为将熔融金属高压注入预设模具,冷却固化后脱模,循环往复。 HPDC常与低压压铸(LPDC)混淆,两者优劣势迥异: HPDC用水平对齐机器 HPDC注射压力1000-25000 PSI LPDC模具两半连接不同机床板 LPDC用垂直对齐机器 LPDC注射压力低
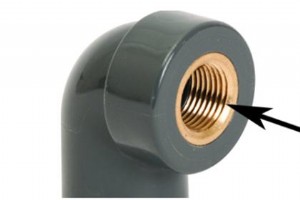
嵌件注塑与包胶成型是制作商业工业产品的两大注塑工艺。两者核心概念相同:在另一零件上模塑塑料件。但「另一零件」的属性与功能不同,导致应用场景迥异。不加理解盲目使用会导致产品失效、物料工时浪费、生产成本增加。本文深度对比助您选型。 嵌件注塑概览 什么是嵌件注塑? 嵌件注塑是在非塑料件(通常为金属,称嵌件)上模塑塑料的零件制造工艺。遵循常规注塑流程并增加嵌件步骤:将嵌件置入模具,注入熔融塑料,嵌件被塑料包裹,随后顶出。 嵌件注塑分手动与自动两种。手动成本低、操作员易控制;自动保证重复性、减少误差、提升整体生产效率。 嵌件注塑应用 广泛用于航空航天、医疗、电子、国防行业。典型案例:螺丝刀手柄、弹簧触点
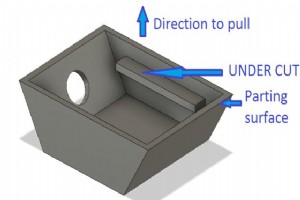
倒扣注塑用于制造复杂形状/特征的零件,此类特征若无损伤无法从模具脱出。倒扣会增加设计复杂度与成本,能避免尽量避免。 本文详述注塑中倒扣产生场景及多种成型倒扣的方法。 哪些情况必须采用倒扣注塑? 常见必要场景: 1. 定制嵌件 倒扣可制造嵌入大件的定制嵌件,常用于医疗器械或需精密配合的产品,也可替代螺丝/铆钉连接两部件。 2. 侧孔 传统工艺难成型的侧孔可用倒扣注塑实现,用于安装组件、连接设备或美观/散热设计。 3. 垂直螺纹 螺栓/螺丝常见垂直螺纹,也可用于多部件螺纹配合组装的单元。 4. 卡爪接头 公端需倒扣形成唇口,扣住母端卡爪配合部。 5. 扣合特征 设计榫卯等扣合结构时,须倒扣榫头一
WayKen 在真空复模技术上具备显著优势,能以最短周期制作高精度硅胶模,产出聚氨酯铸件,助力预生产件测试、功能验证与设计确认。 1. 什么是硅橡胶? 硅橡胶是含硅、氧、氢、碳的聚合物弹性体。因优异理化性能广泛应用:稳定、惰性、耐极端温度(+250°C 不熔、-70°C 保柔韧)、低毒无异味。 核心优势:良好绝缘、优异密封、长寿命、低成本快制、可成型复杂形状。 2. 为什么选硅胶模? 液态硅胶可在任意环境稳定成型,模具高负载/高温下保形。成型后不收缩(无析出/浸出)。因细节复刻精度高、物理强度好、通用性强、易操作、易获取,成为模具首选。可调色与硬度,应用领域持续扩大。 3. 硅胶模制造流程
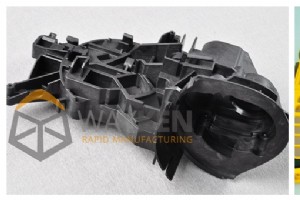
长期以来,制造商将快速工具等同于量产、硬钢模具与巨额投入,忽视了塑料注塑成型是生产复杂塑料零件的理想方法,可惠及跨行业 OEM。随着原型技术发展,快速注塑(RIM)正当其时跻身首选原型工艺之列。 什么是快速注塑? 技术层面 RIM 与传统注塑同源,核心差异在 模具制造方式: 模具材料不同:传统模追求极致耐用用硬钢(加工极难)。RIM 批量小,可用软材料,主流为航空级铝合金,强度近钢但易加工抛光,加工时间减 30%,抛光时间减 2-5 倍。 模具结构更易修改:量产模一体化(少分型面=高精度/长寿命)。原型模牺牲微量精度换灵活性:型腔与模座分离制造,改动只需换型腔。 自动化程度更低:传统注塑
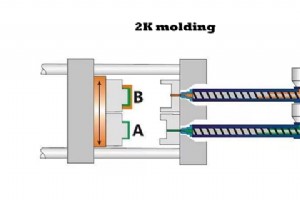
包胶成型 是当前最热门、最先进的快速模具工艺之一,在生产成本、周期与新设计可能性上具显著潜力。得益于双色模塑产品的多元化设计优势,广泛应用于手机、笔类、汽车、家电、手动工具、日用品等。 本文重点介绍包胶技术发展趋势,特别是产品开发阶段如何实现双色包胶件的小批量原型制造。 什么是包胶成型? 包胶成型是将两种或多种不同材料结合成单一零件的注塑工艺。第一种材料称 基材,其零件全部或部分被后续材料(包胶料)覆盖。 包胶最初用于美化消费品外观,现广泛应用并可强化功能:耐化学性、电气绝缘、持久抓握、柔软手感等。 包胶产品制造工艺主要分两类: a. 软胶包硬胶:常用热塑性弹性体(TPE)包覆基材(ABS、P

注塑成型优势:生产快、效率高、自动化、形状尺寸灵活。制品尺寸精准、易替换、可成型复杂形状,环保适配量产与复杂件。但操作员虽熟稔机器与技艺,模具设计与材料导致的各类缺陷难免。本文梳理 注塑缺陷成因与对策,涵盖原料、零件/模具设计、成型工艺等维度。 1. 充填不足 成因: (1) 模温/料温/注射压力/速度偏低 (2) 原料塑化不均 (3) 排气不良 (4) 原料流动性不足 (5) 零件过薄或浇口过小 (6) 结构设计不合理导致熔体过早固化。 对策: 材料:选用流动性更好材料。 模具设计:(1) 先填厚壁后填薄壁防滞留 (2) 增加浇口数量/流道尺寸降低流程比与流动阻力 (3) 合理设置排气位

发布于 2018年12月14日 | 作者:Victoria,WayKen 项目经理 压铸是最通用、产量最大的金属铸造工艺之一,特点是利用模腔对熔融金属施加高压。压铸工艺特性决定了零件设计须满足工艺要求。本文详述压铸优劣势,并与其他制造工艺对比。 1. 压铸优势 生产效率极高 — 易机械化/自动化。冷室机 50-90 次/小时,热室机 400-900 次/小时。 尺寸精度高、表面光洁 — 公差等级 IT13~IT15(GB/T 1800-2009),高精达 IT10~W 1 1。表面粗糙度 Ra 3.2~1.6μm,局部 0.8μm。因精度高、光洁好,低要求件可直接用,减/免加工,提高合金
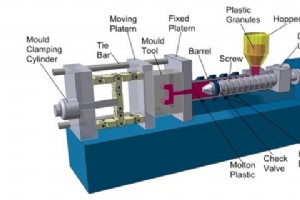
小批量注塑(LVIM) 重新定义了传统注塑。长期以来注塑等同量产(50 万至数百万件),但 CNC、触发探针等创新技术让低批量模具制造成为现实。 注塑模具工具设计 先看传统注塑设计,理解我们如何将其推向低批量领域。传统与 LVIM 的工艺、工具高度相似。 模具三大核心: 1. 注塑模 — 赋予熔融塑料形状; 2. 锁模系统 — 锁紧模具两半,防位移产生台阶缺陷; 3. 塑料供料系统 — 含加热螺杆与塑料粒料料斗。 注塑成型工艺流程 粒料落入螺杆熔融并注入型腔,至设定压力停止。冷却后开模顶出,机械去除废料,循环往复。流程稳定后单件仅需几分钟。 LVIM 与传统工艺的核心差异 模具(含型腔)
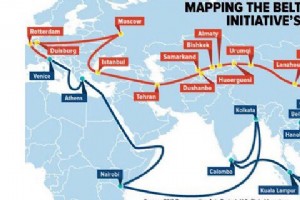
发布于 2019年5月13日 | 作者:ViVi,WayKen 项目经理 中国是塑料注塑模具行业的绝对领导者。中国模具以高质优价备受全球制造商青睐。自 2014 年持续增长以来,中国注塑 占据全球市场 36%份额。2018 年增速虽放缓,但中国手握王牌——“一带一路”倡议(BRI)。 什么是“一带一路”倡议? 为何需要 BRI 习近平主席 2013 年首提 BRI。政府洞察到制约中国工业巨头进一步增长的关键:基建短板。中国东部港口虽服务贸易动脉,但航线有限;全球化提供更多将注塑部件、定制模具运往远洋的机遇,却因基建不足未被利用。西部更甚:陆路出口欧洲需穿越俄罗斯广袤领土,俄、哈等周边国家基
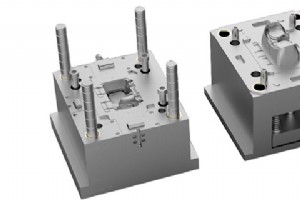
发布于 2020年1月18日 | 作者:Candy,WayKen 项目经理 作为您的创意生产伙伴,我们致力于为每位客户制造高性价比的塑料注塑模具与成型件,并持续优化铝模工艺,赋能高价值体验。 约 80% 塑料件采用注塑成型。长期以来注塑被视为纯量产工艺。随着 CNC 加工中心大幅缩短模具加工周期、CAD/CAM/CAE 系统压缩设计验证时间,新型模具涌现。铝模、3D 打印模与硬钢模三足鼎立。它们有何差异?哪种能让您的产品更高效? 您自然希望原型更快、更便宜、品质更高。让我们从五大维度对比三类模具,明确适用场景。 1. 交付周期 即从模具开发启动到可生产零件的时间。三类模具设计计算差异不大,分
工业技术