


动作人偶的演变与制作:从G.I. Joe到高端收藏品
背景
动作人偶是高品质收藏级玩偶,旨在复刻影视、文学和流行文化中的标志性角色。它们拥有可动关节、配件和可替换服装,让收藏者摆出各种动态姿势。
历史
“动作人偶”一词首见于1964年,Hasbro的Don Levine用它描述新推出的G.I. Joe玩具。Levine选此名以吸引男孩,区别传统“玩偶”,强调其优越关节活动度和丰富配件——策略奏效,G.I. Joe成为近四十年长青畅销款。
1966年,Hasbro推出Captain Action,单一人偶可变身为幽灵、美国队长、蝙蝠侠、超人、蜘蛛侠等多个标志性角色。这是超级英雄形象与动作人偶形式的首次结合,确立延续至今的趋势。
1977年,二十世纪福克斯将新片《星球大战》授权Kenner生产3.75英寸人偶,确立新行业标准,取代此前8-12英寸大尺寸模式。《星球大战》成功催生《星际迷航》《太空堡垒》《巴克·罗杰斯》等授权人偶浪潮,奠定媒体联动核心地位。
1983年联邦法规解除玩具节目禁令,Mattel推出《希曼》动画系列,围绕1981年人偶线打造。首年销售5500万套,1990年营收超10亿美元,证明媒体玩具协同推广的威力。
1984年变形金刚系列推出可变形成车辆等物体的机器人,增加互动性和复杂度。自1984年以来推出多代产品,持续霸榜市场。
1994年,Todd McFarlane的《Spawn》漫画启发高细节人偶线。让漫画创作者直接参与玩具设计,McFarlane将细节水平推向新高,定义现代收藏级人偶标准。
设计
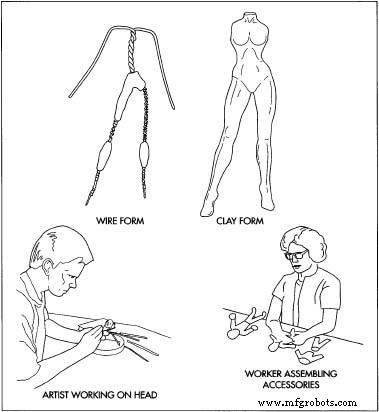
设计流程始于详细草图,继而制作铝丝骨架粘土原型。雕塑师精修造型,添加精细细节——特别是面部特征——再烘烤硬化粘土。
雕塑时头部和身体常分离处理,便于精控表情和比例。参考照片和真人模特指导雕塑师实现逼真解剖和动态姿态。
原型完成后送厂方审批。制模阶段从成品粘土制作耐用塑料模具,单个部件约两周,多次修改常耗时数月。
原材料
原型用铝丝、塑形粘土、雕塑工具。成品人偶主体用ABS塑料注塑,配件和服装细节用聚丙烯、聚乙烯等较软聚合物。面料(人造丝、尼龙)制作逼真制服、披风、面具;丙烯酸颜料喷涂表面。高端款加入电子元件实现声光效果。
制造工艺
制模
- 1 从粘土原型制作主模具或模具组。此阶段耗时约占总产期三分之二。模具通常在海外(多在亚洲)制造。
- 2 设计师将立体人偶拆解为塑料零件组。单件模具活动度有限;多件设计加入旋转关节和隐藏齿轮,实现大幅度动作。
注塑成型
- 3 旋转成型虽曾因光滑表面被考虑,但因尺寸限制和高成本不适合精细件。注塑成型成行业标准,精准控制零件几何形状,周期短。
组装
- 4 成型后组件组装成成品。超声波焊接——高频振动熔融——提供近乎无痕接缝和卓越结构强度;选择性粘接安装胸甲、靴子等配件。
精加工细节
- 5 服装配件单独制作——常用真实面料——在人偶主体完成后安装,确保真实感和耐用性。
包装发货
- 6 包装设计与人偶生产并行。高质量图形和透明窗保护玩具同时吸引收藏者。成品封装、装箱、海运至美国分销商。
质量控制
制造全程实施严格质控确保安全耐用。模具和成品零件经机械测试;成品人偶接受关节压力测试、跌落测试、包装抗压评估,模拟真实使用。仅达标产品上架。
未来展望
动作人偶随新媒体IP、技术创新、收藏偏好持续演进。近期趋势包括漫画改编超写实女性人偶、摔角题材玩具回潮。新兴数字功能——音效芯片、LED、App互动——将带来更具沉浸感的玩乐体验。
制造工艺
- 工业4.0落地实战:七大数字化制造成功案例深度复盘
- 聚合物3D打印:推动行业变革的6大前沿创新
- PID控制器精通:平衡比例、积分与微分作用
- Halter 自适应自动化助力 Kilgore Manufacturing 大幅提升产能
- 制造商必用的 4 大验证有效营销战术
- 制造业应对经济不确定性:五大战略性成本控制实战工具
- 隐形隐患:为何企业屡屡失守机器人安全红线
- 3D Systems Figure 4 Production – 大批量树脂3D打印解决方案
- 3D Systems Figure 4 Modular:面向中低产量的可扩展半自动化3D生产
- 3D Systems Figure 4 Standalone:面向小批量生产的高精度工业级3D打印机
- 快速指南:为 MMIC 选择射频旁路电容器
- 边缘计算:云时代的新心跳